Introducción
Cuando se interrumpe la alimentación de la red eléctrica, una falla repentina en el gabinete del interruptor de transferencia automática puede provocar una parada inmediata y catastrófica de las instalaciones. Los centros de datos, los hospitales y las plantas industriales pesadas afrontan enormes pérdidas financieras por cada minuto que se detiene su cadena de energía de emergencia.
La mayoría de las fallas de los ATS no ocurren sin aviso previo; se deben a la degradación no detectada de componentes, a pares de apriete flojos en las barras colectoras o a errores del controlador lógico. Identificar las señales de advertencia tempranas es esencial para evitar una pérdida total de la energía de emergencia.
Esta guía de solución de problemas desglosa las 5 causas raíz de las fallas de los equipos ATS y ofrece pasos prácticos para corregirlas. Utilice esta guía de ingeniería para inspeccionar, reparar y proteger el sistema de energía de su instalación crítica.
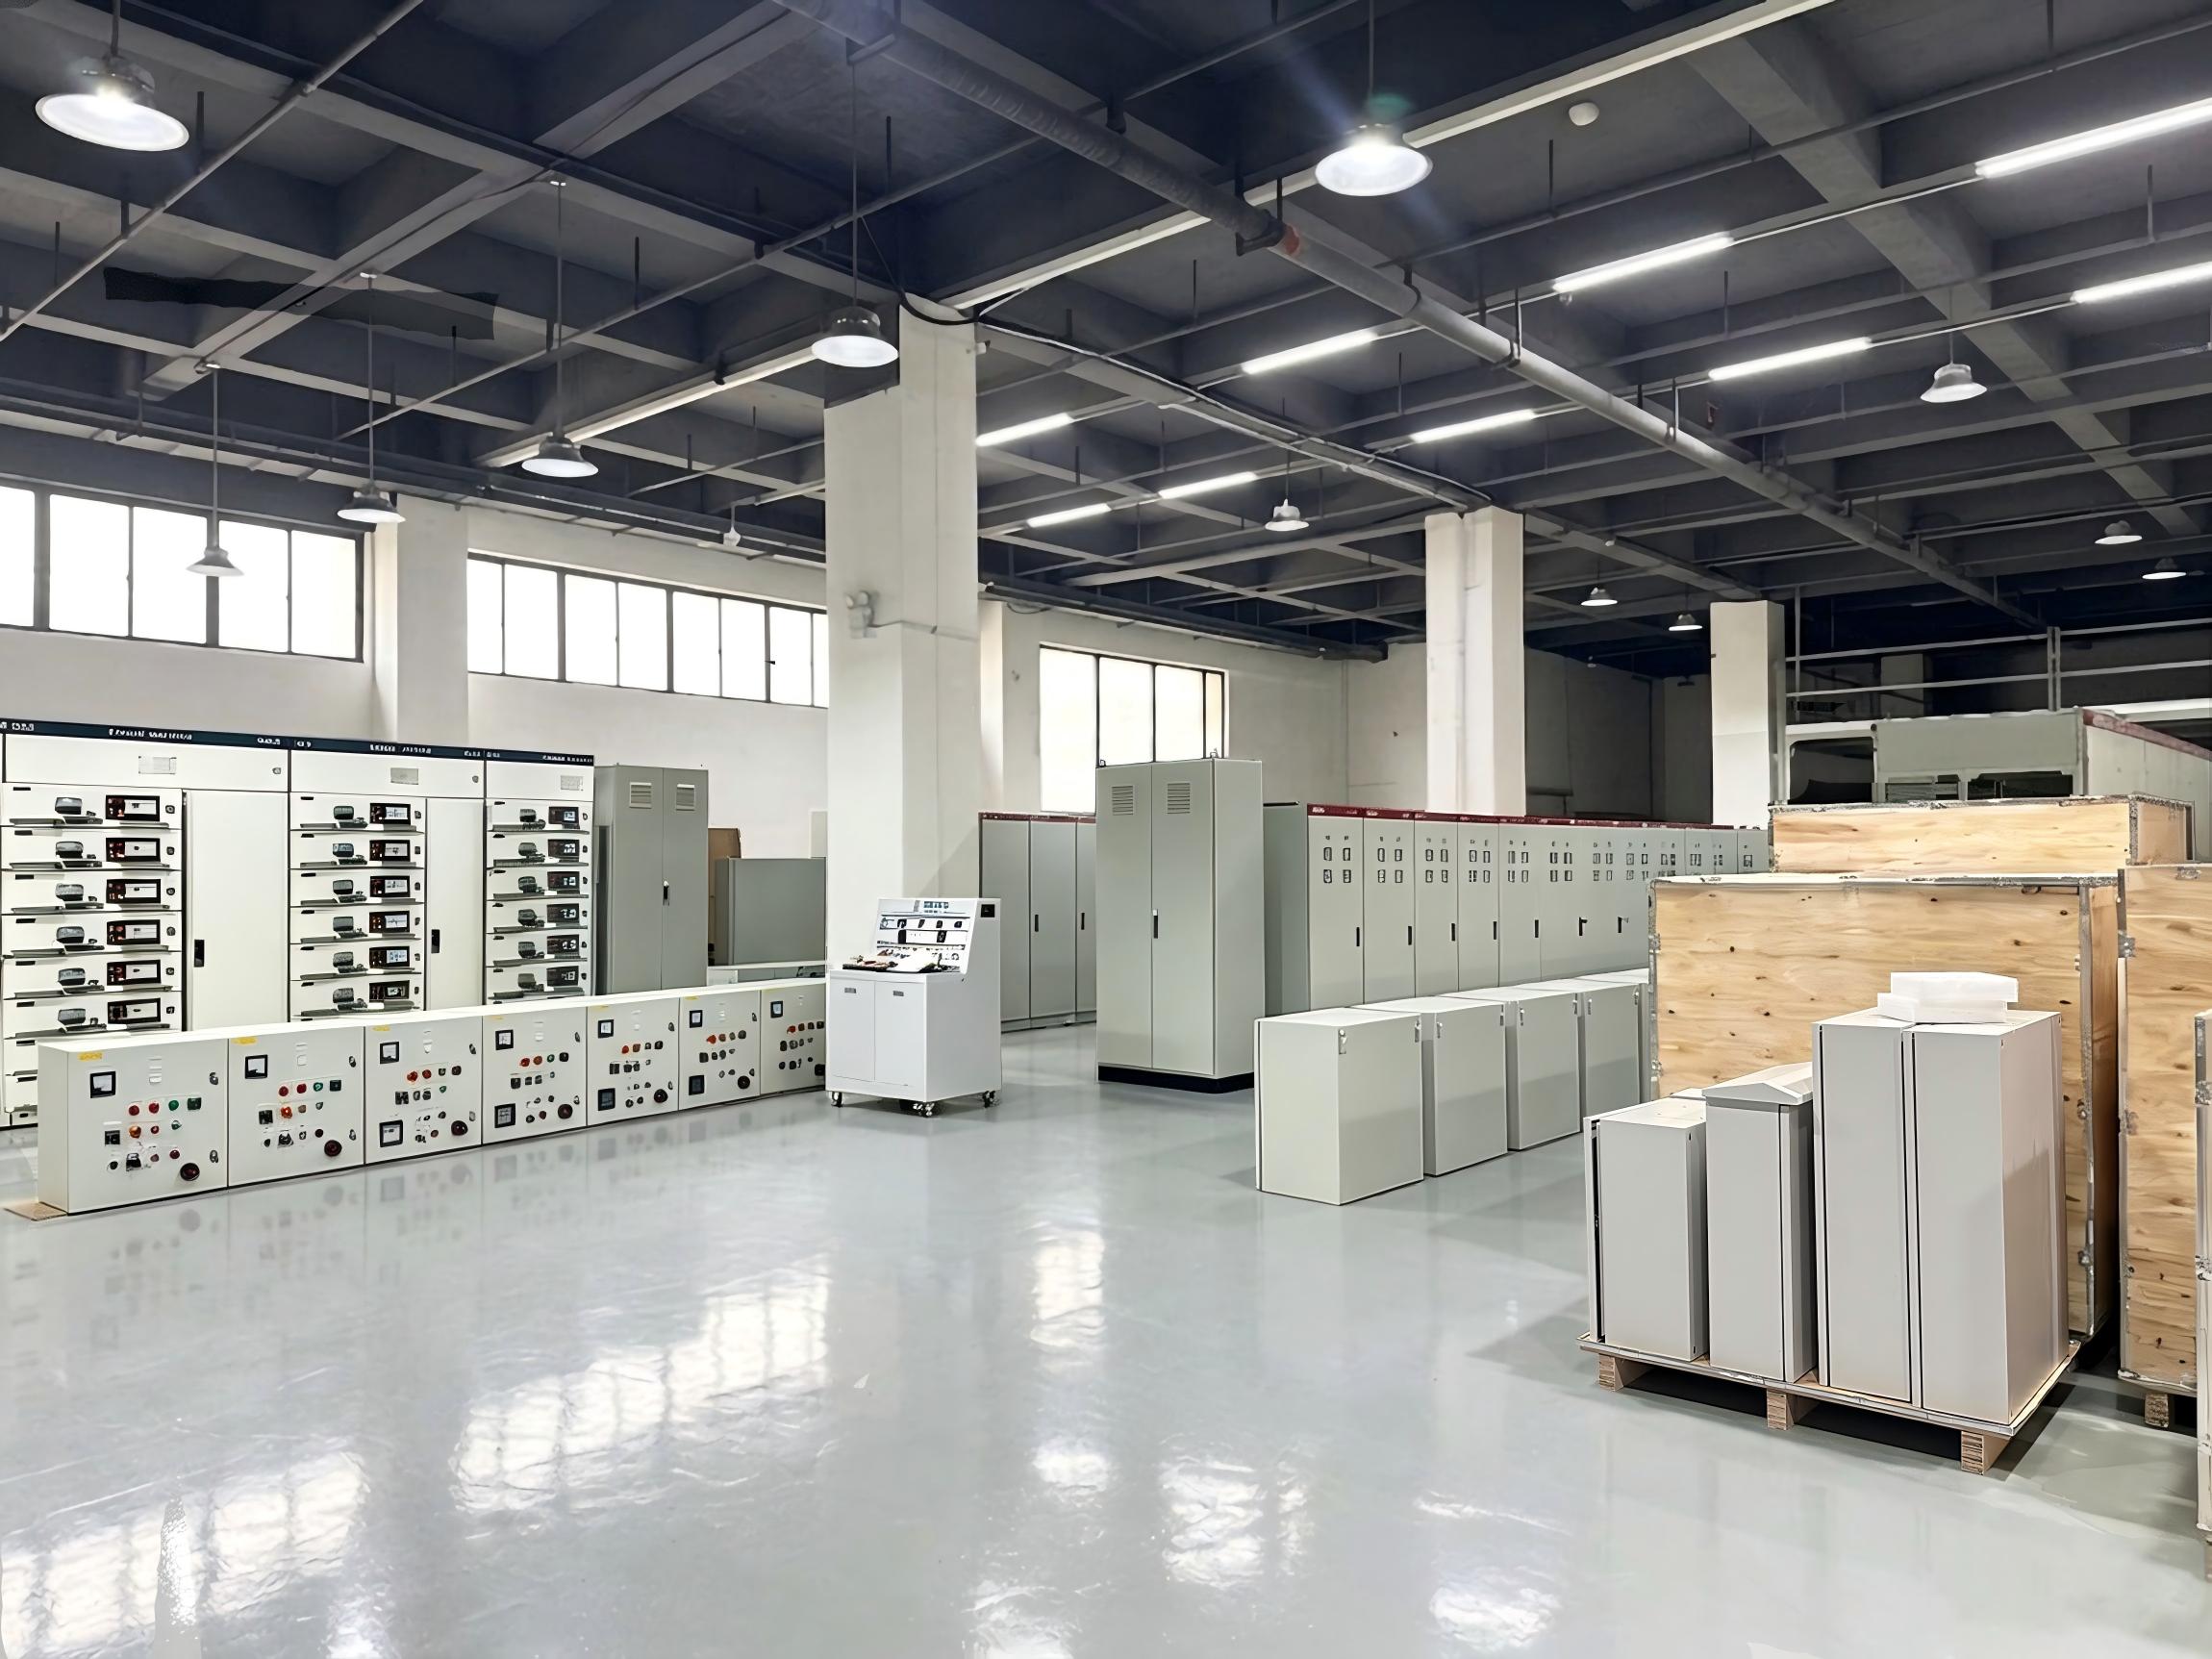
 Cabinet (1).webp?t=1793152892926 "Automatic Transfer Switch (ATS) Cabinet (1)")
Causa 1: Desgaste de los contactos y daños por arco eléctrico
La conmutación frecuente con cargas elevadas genera arcos eléctricos extremos en los contactos internos de cobre. Con el tiempo, estos arcos provocan picaduras, una oxidación severa y, finalmente, la soldadura de los contactos dentro del gabinete de potencia del ATS.
● Conmutación continua con carga elevada: La conmutación con la capacidad máxima de la planta acelera la erosión del material de los contactos.
● Mantenimiento deficiente de las cámaras apagachispas: Los residuos de carbono acumulados impiden una extinción adecuada del arco durante los ciclos de transferencia.
● Estrés térmico por desequilibrio de fases: La distribución desigual de la corriente crea puntos calientes localizados en las placas de conmutación principales.
 Cabinet (2).webp?t=1793152892926 "Automatic Transfer Switch (ATS) Cabinet (2)")
Causa 2: Falla del actuador motorizado y del solenoide
El movimiento físico de un equipo de conmutación de transferencia de doble alimentación depende de actuadores motorizados robustos o de mecanismos de solenoide. Si la varilla de enlace mecánica se atasca o la bobina del solenoide se quema, el gabinete no puede transferir la energía físicamente.
● Quemado de la bobina por picos de tensión: Las sobretensiones en la línea de control auxiliar debilitan con el tiempo el aislamiento del devanado del solenoide.
● Atasco de la varilla de enlace mecánica: La falta de grasa industrial hace que los pivotes mecánicos se agarroten durante el funcionamiento.
● Desalineación del interruptor de límite: Los microinterruptores dañados no informan las posiciones del interruptor automático a la unidad lógica central.
Límites operativos del ATS y umbrales de inspección
| Parámetro de inspección | Rango de operación normal | Umbral de alarma / falla | Acción crítica requerida |
| Resistencia de contacto | Inferior a 50 µΩ | Supera los 100 µΩ | Limpiar o reemplazar los contactos de conmutación picados. |
| Temperatura de operación | Ambiente + 35 °C máx. | Supera los 85 °C (infrarrojo) | Volver a apretar las barras colectoras y verificar el balance de fases. |
| Tiempo de retardo de transferencia | 10 ms a 50 ms | Supera los 100 ms | Inspeccionar el actuador motorizado y la lógica del relé de control. |
| Voltaje de la batería auxiliar | 12 V / 24 V CC (flotación) | Cae por debajo del 85 % del valor nominal | Reemplazar de inmediato el paquete de batería de respaldo del controlador. |
Causa 3: Errores del controlador de microprocesador y de la lógica
Los ensamblajes modernos de gabinetes de interruptores de conmutación automática dependen de controladores digitales para monitorear las ondas sinusoidales de voltaje. Las sobretensiones transitorias, el ruido eléctrico o las baterías de respaldo envejecidas pueden corromper la lógica del controlador.
● Lecturas espurias de los sensores: Los relés de detección de voltaje defectuosos interpretan caídas menores de la red como cortes totales del suministro eléctrico.
● Batería de respaldo agotada: Las baterías internas de memoria agotadas borran los umbrales de temporizador programados durante las caídas del suministro eléctrico.
● Interferencia electromagnética (EMI): El cableado de control deficientemente blindado capta ruido de los variadores de frecuencia (VFD) adyacentes.
Causa 4: Terminaciones de barras colectoras flojas y sobrecalentamiento
La vibración de los generadores diésel cercanos afloja gradualmente los pernos de los terminales internos y las uniones de las barras colectoras a lo largo de años de operación. La alta resistencia de conexión genera rápidamente un calor térmico extremo, lo que provoca la degradación del aislamiento dentro del panel de transferencia de energía de emergencia.
● Ciclos de expansión térmica: Los ciclos continuos de calentamiento y enfriamiento aflojan con el tiempo los ajustes de torque de fábrica.
● Tensión mecánica en los cables: Los cables de alimentación de entrada pesados y sin soporte ejercen una tracción mecánica sobre los terminales de conexión internos.
● Corrosión ambiental: La elevada humedad oxida las uniones de cobre no estañado, lo que aumenta drásticamente la resistencia de contacto.
 Cabinet (3).webp?t=1793152892926 "Gabinete del conmutador de transferencia automática (ATS) (3)")
Causa 5: Circuitos auxiliares de control contaminados
El polvo fino suspendido en el aire, la condensación de humedad y la entrada de insectos atraviesan fácilmente las juntas defectuosas de la puerta del gabinete. Los contaminantes se depositan en las delicadas placas de circuito dentro del panel de conmutación del generador de respaldo, provocando cortocircuitos repentinos.
● Deterioro de las juntas: Las juntas de puerta agrietadas permiten que el aire ambiente húmedo penetre en el recinto de protección.
● Ciclo de condensación: Las oscilaciones de temperatura crean gotas de humedad internas en las superficies metálicas frías.
● Acumulación de polvo: El polvo industrial conductor puentea las pistas adyacentes de la PCB y provoca cortocircuitos en la lógica de control.
Cómo reparar y prevenir los fallos del gabinete del ATS
Resolver las fallas recurrentes de transferencia eléctrica requiere un programa disciplinado de mantenimiento predictivo y verificaciones de ingeniería de precisión.
1. Realizar anualmente termografía y verificación del par de apriete
Utilice cámaras termográficas para identificar puntos calientes de alta resistencia en las uniones de las barras colectoras antes de que se queme el aislamiento. Vuelva a apretar todos los pernos de conexión de potencia según las especificaciones del fabricante con una llave dinamométrica calibrada.
2. Inspeccionar y rectificar los contactos de conmutación
Limpie la acumulación de carbón de las almohadillas de conmutación con un limpiador de contactos eléctricos especializado. Sustituya los contactos muy picados o soldados antes de que bloqueen el mecanismo motorizado en la posición neutra.
3. Recalibrar los umbrales del controlador digital
Verifique que los parámetros de detección de tensión coincidan con las normas de la red de su gabinete de distribución de baja tensión local. Sustituya las baterías de memoria internas del controlador cada dos años para garantizar la conservación del programa de temporización.
 Cabinet (4).webp?t=1793152892926 "Automatic Transfer Switch (ATS) Cabinet (4)")
Matriz de resolución de fallos del ATS
| Síntoma observado | Causa raíz probable | Acción correctiva recomendada |
| Zumbido o ruido en el gabinete | Bobina del solenoide floja o armadura desalineada | Apriete el conjunto de la bobina; inspeccione la alineación del varillaje mecánico. |
| El generador arranca pero la carga no se transfiere | Fallo del actuador motorizado o bobina de transferencia abierta | Mida la resistencia de la bobina de transferencia; sustituya el motor del actuador defectuoso. |
| Transferencias indeseadas durante caídas de tensión leves | Umbral de tensión del controlador demasiado sensible | Ajuste los temporizadores de retardo de tensión de desconexión en el módulo HMI digital. |
| Temperatura elevada en los terminales de la barra colectora principal | Par de apriete de conexión flojo u oxidación de contactos | Desconecte el gabinete, limpie las caras de unión y vuelva a apretar según especificación. |
Preguntas frecuentes
P: ¿Con qué frecuencia debe probarse un gabinete ATS industrial bajo carga?
Debe realizar una prueba funcional mensual sin carga y una prueba completa de transferencia de carga al menos una vez al año para verificar la mecánica de conmutación motorizada y la continuidad de los contactos.
P: ¿Puedo reparar un contacto de ATS soldado sin sustituir todo el interruptor?
La oxidación leve puede limarse, pero los contactos gravemente soldados deben sustituirse de inmediato por contactos OEM originales para evitar arcos peligrosos durante los ciclos de transferencia posteriores.
P: ¿Cuál es la vida útil operativa media de un gabinete ATS de servicio pesado?
Un gabinete ATS industrial bien mantenido dura entre 15 y 20 años. Sin embargo, los controladores digitales y las baterías de respaldo suelen requerir sustitución o recalibración de software después de 7 a 10 años.
 Cabinet (5).webp?t=1793152892926 "Automatic Transfer Switch (ATS) Cabinet (5)")
Actualice su infraestructura eléctrica con XDEPE
Las fallas repetidas de los interruptores de transferencia indican que el equipo de conmutación está envejeciendo y representa una amenaza continua para las operaciones de su planta. Reparar los contactores internos gravemente desgastados suele costar más que instalar un gabinete de reemplazo moderno y confiable.
En XDEPE fabricamos gabinetes de interruptores de transferencia automática de alta resistencia, totalmente certificados, y conjuntos de distribución de baja tensión diseñados para eliminar las interrupciones no deseadas. Envíe hoy a nuestro equipo técnico su diagrama unifilar (SLD) o las especificaciones de su equipo actual para recibir una cotización directa de fábrica en un plazo de 24 horas.

 Cabinet (1).webp "Fallo del conmutador de transferencia automática (ATS): 5 causas comunes y cómo solucionarlas")
.webp "Cómo seleccionar el tablero de distribución trifásico adecuado para equipos de fabricación pesada")
 Switchgear (1).webp "¿Qué es un equipo de conmutación extraíble (tipo cajón)? Una guía completa para principiantes")
.webp "Tablero de Distribución Principal vs. Tablero de Sub Distribución Principal: ¿Cuál es la Diferencia y Cómo Elegir?")
