Los Desafíos Enfrentados por el Campo Petrolero
Entorno Duro: El entorno del campo petrolero nigeriano es extremadamente duro, con alta humedad, polvo pesado y productos químicos corrosivos en el aire. El equipo estándar se deterioró rápidamente, causando fallos eléctricos frecuentes, graves riesgos de seguridad y un tiempo de inactividad operativo inaceptable para toda la instalación de extracción.
Carga Alta Continua: El equipo de perforación de alta resistencia y las operaciones de bombeo continuas requieren una potencia masiva e ininterrumpida. El sistema anterior del cliente luchaba con fluctuaciones de voltaje severas y sobrecargas frecuentes, lo que llevaba a apagones inesperados que detenían los objetivos y horarios críticos de producción diaria.
Riesgos de Explosión y Seguridad: Operando en una zona petroquímica altamente volátil, el riesgo de gases explosivos es una amenaza constante. El cliente requería urgentemente mecanismos de seguridad estrictos para prevenir arcos eléctricos, contacto accidental y posibles incendios catastróficos dentro de la red de distribución.
Mantenimiento Ineficiente: Su sistema de cableado anticuado y caótico hacía que el diagnóstico de fallos fuera increíblemente lento. Los equipos de mantenimiento pasaban horas identificando problemas específicos de circuitos, lo que extendía drásticamente los tiempos de reparación, aumentaba los costos laborales y reducía significativamente la productividad general de las operaciones del campo petrolero.
Nuestras Soluciones Ingenierizadas
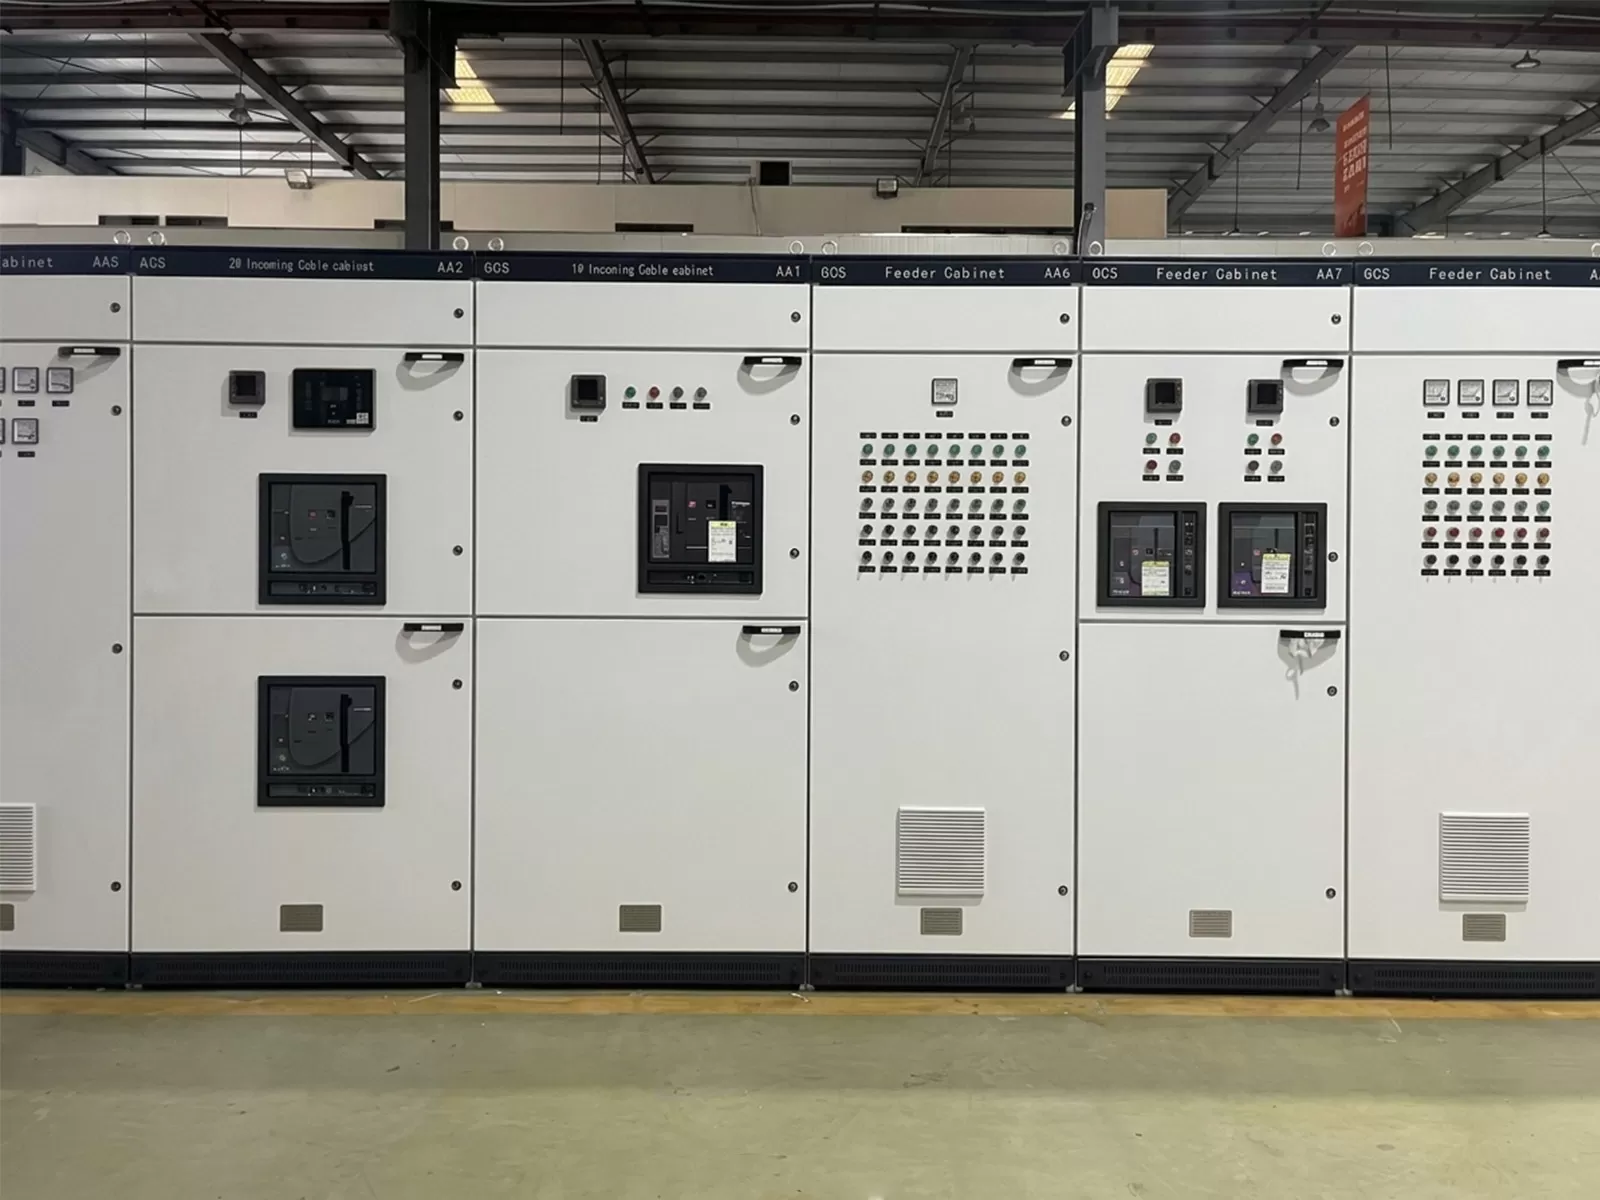
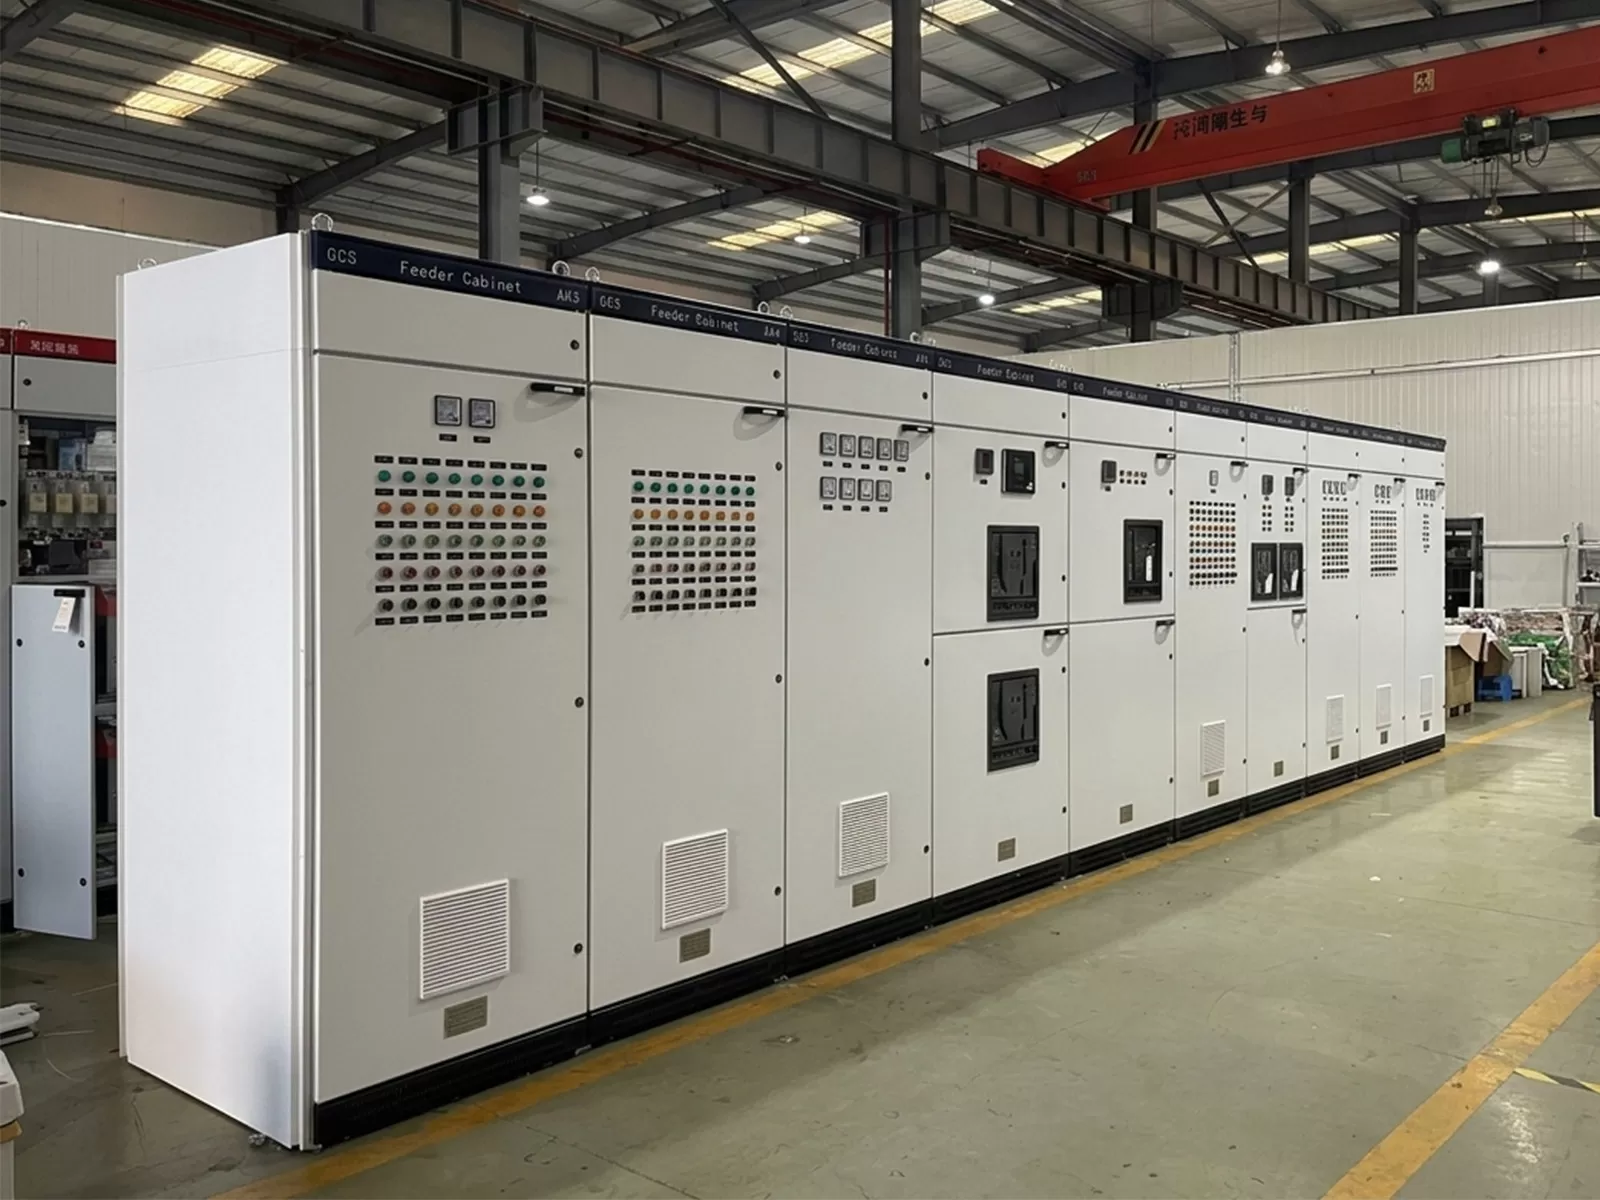
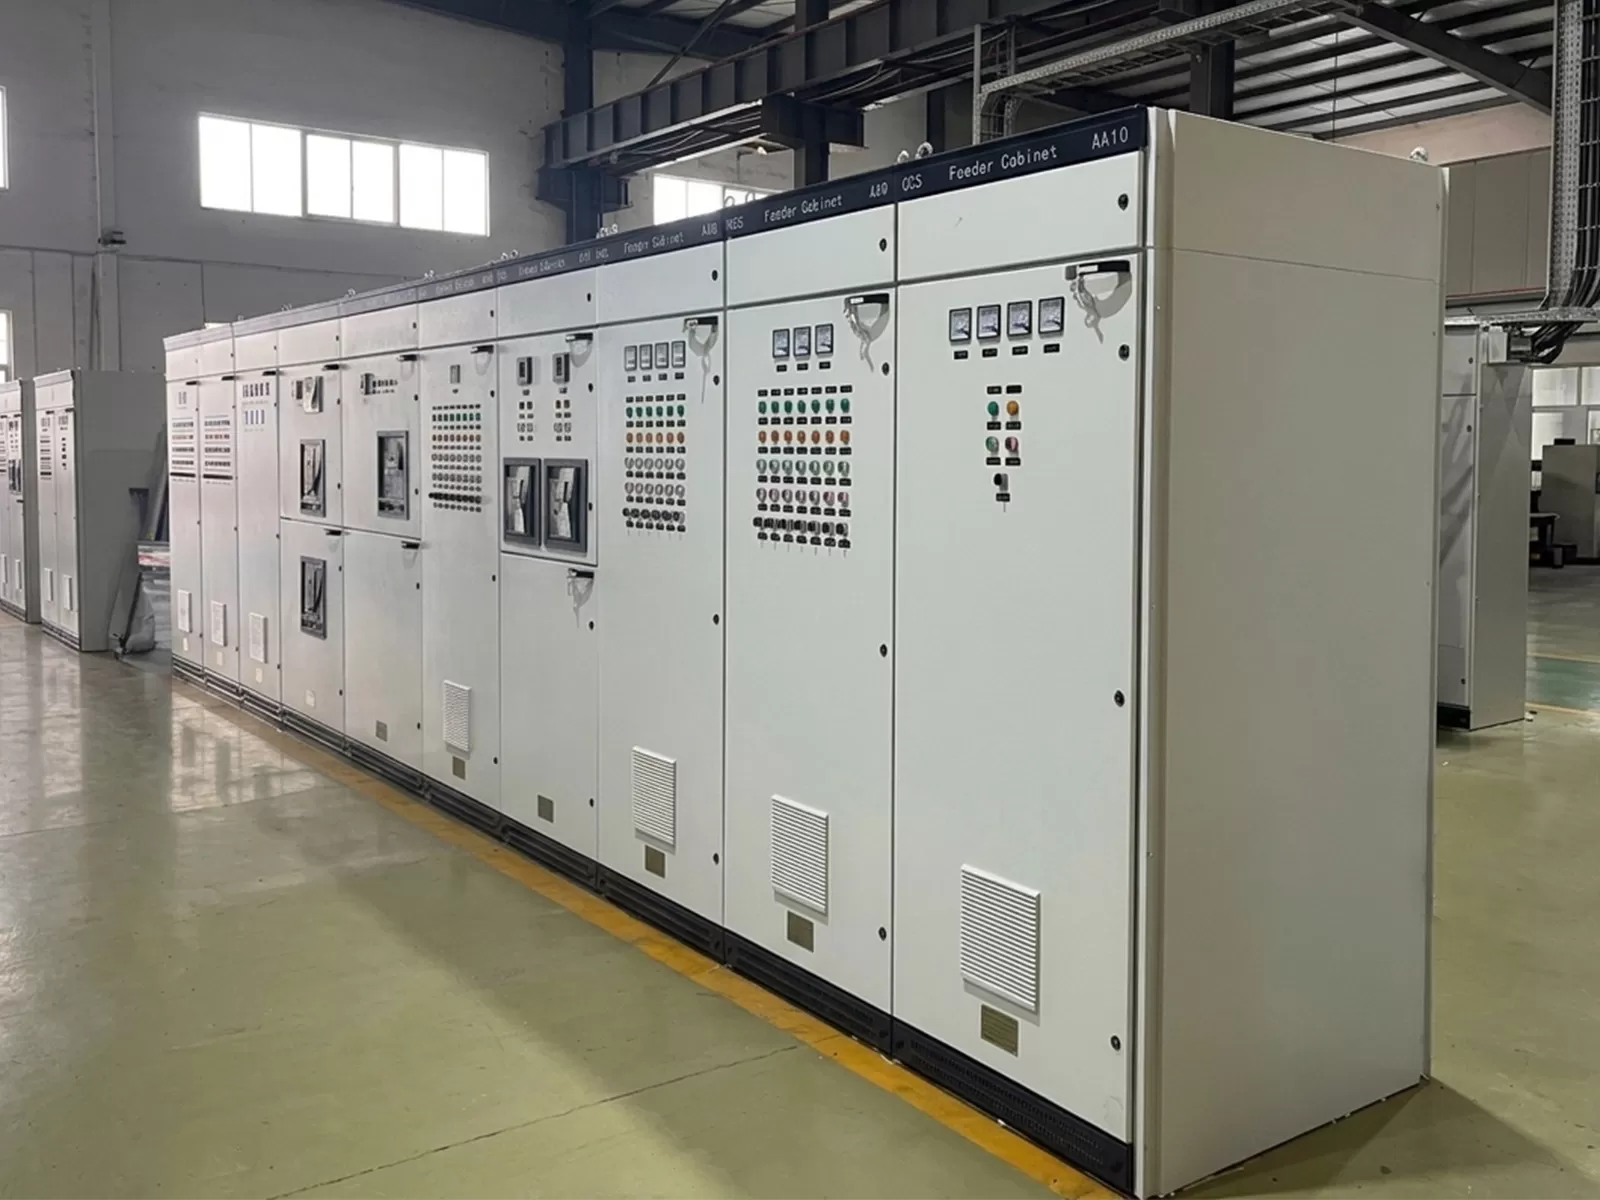
Enclosure Anticorrosivo: Diseñamos gabinetes de acero laminado en frío gruesos con recubrimiento anticorrosivo electrostático de múltiples capas y protección IP40. Este diseño robusto sella completamente los gases corrosivos, el aceite pesado y el polvo, asegurando la integridad estructural a largo plazo y protegiendo perfectamente los componentes internos.
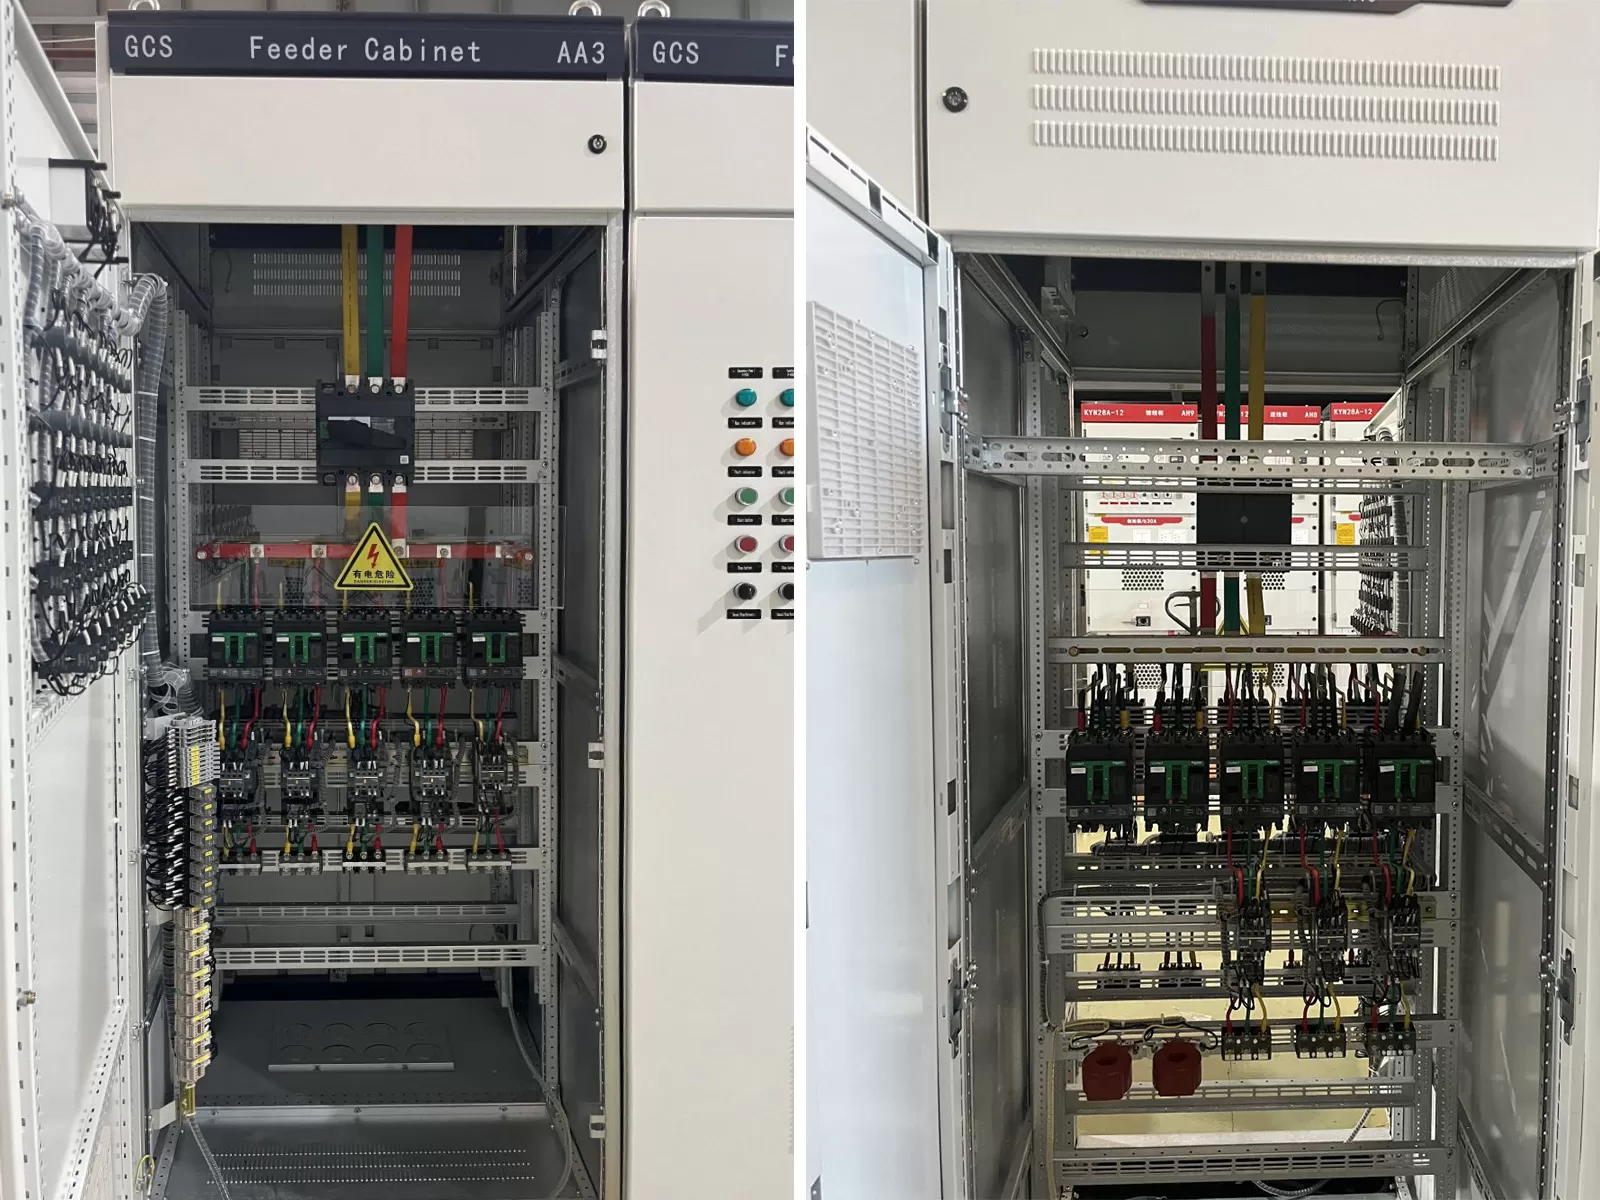
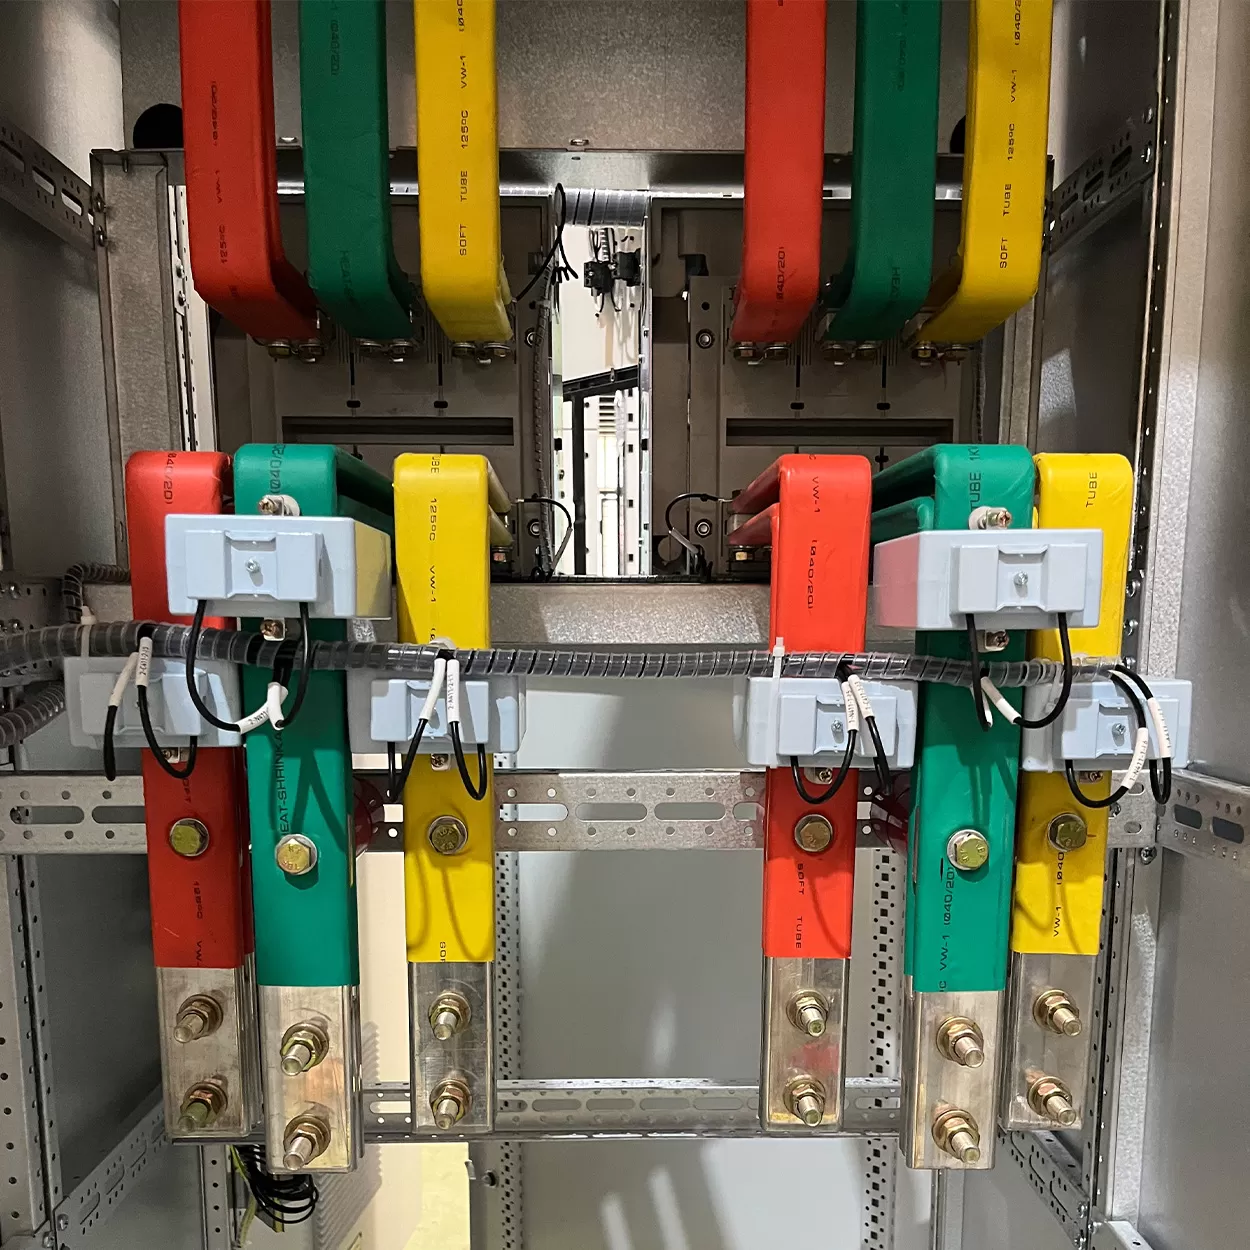
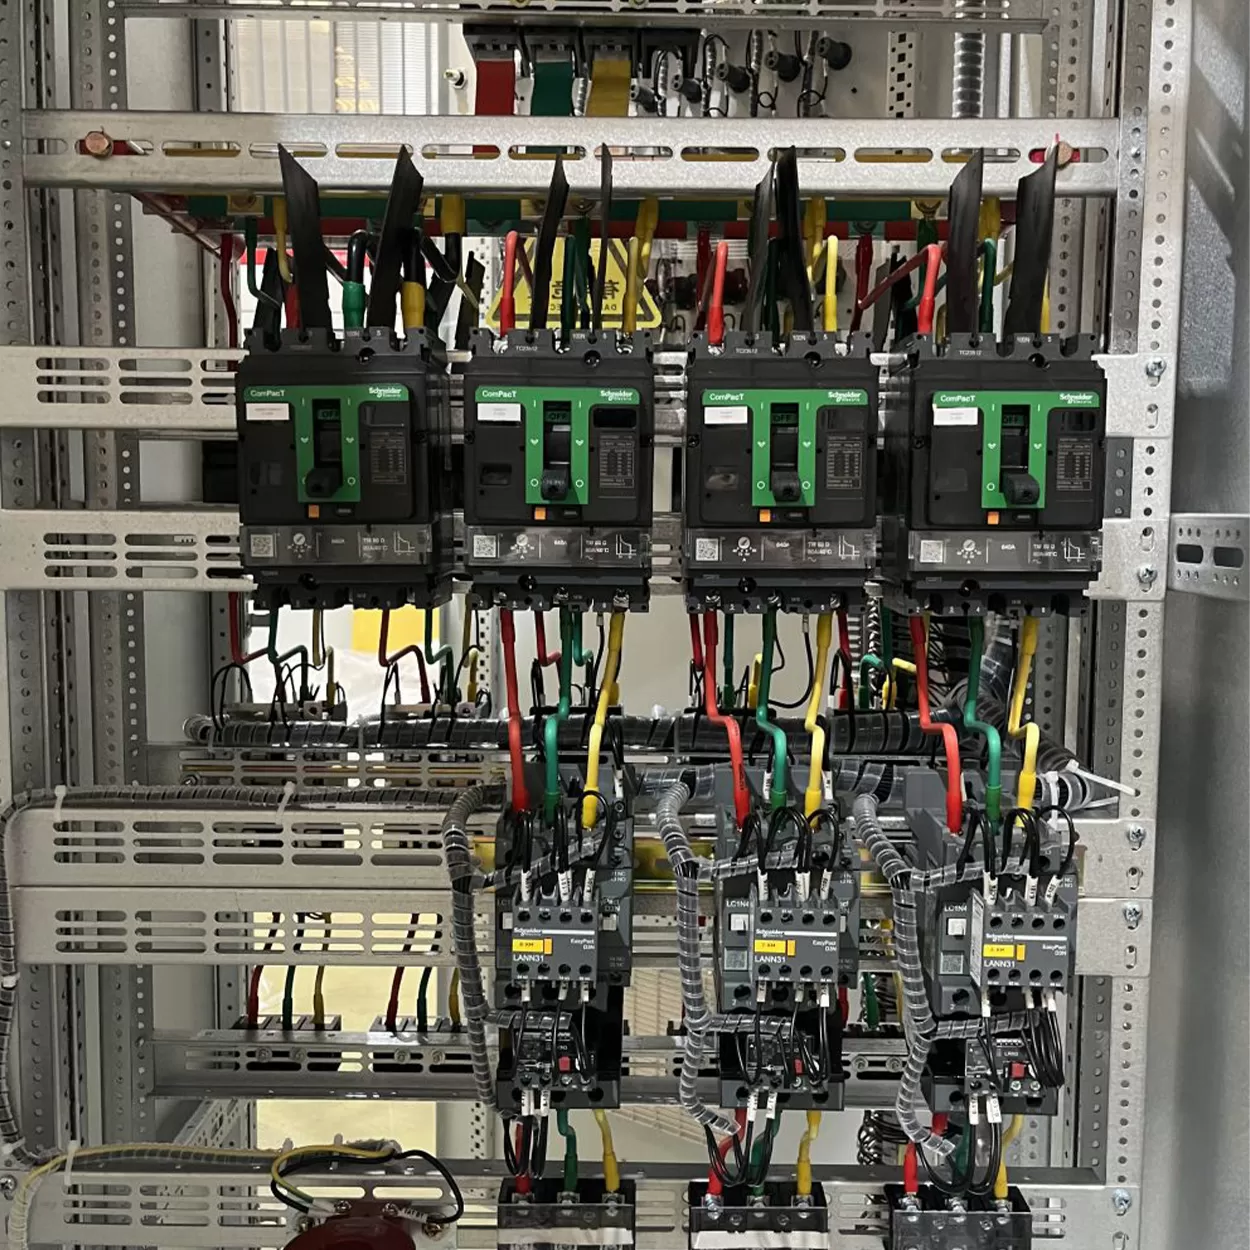
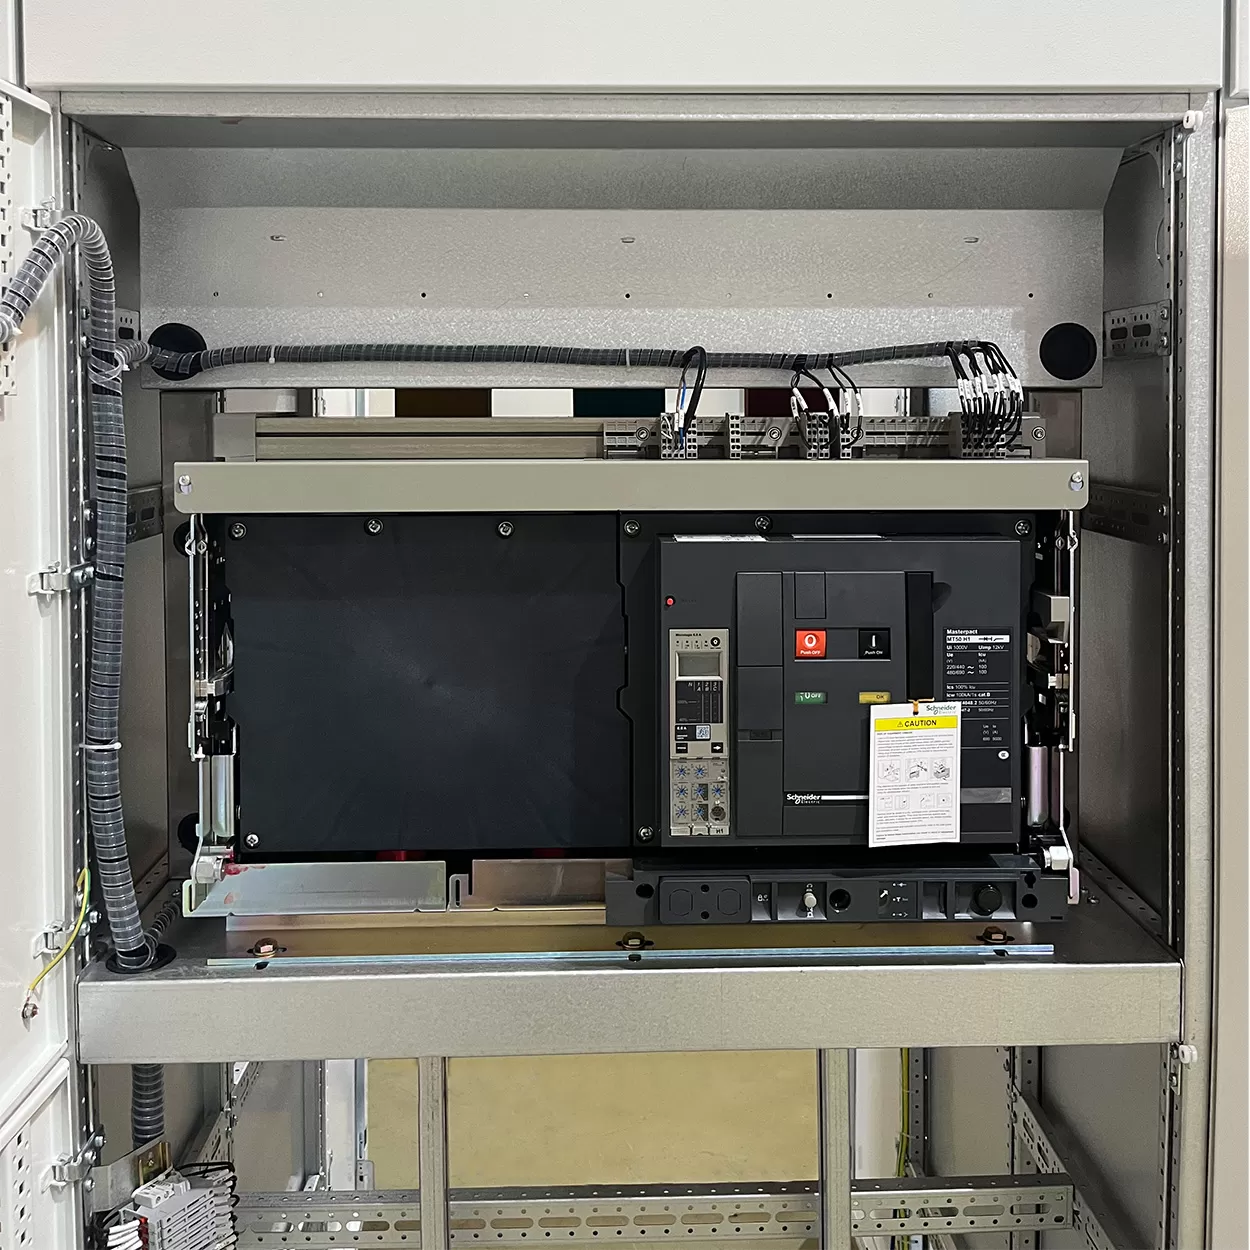
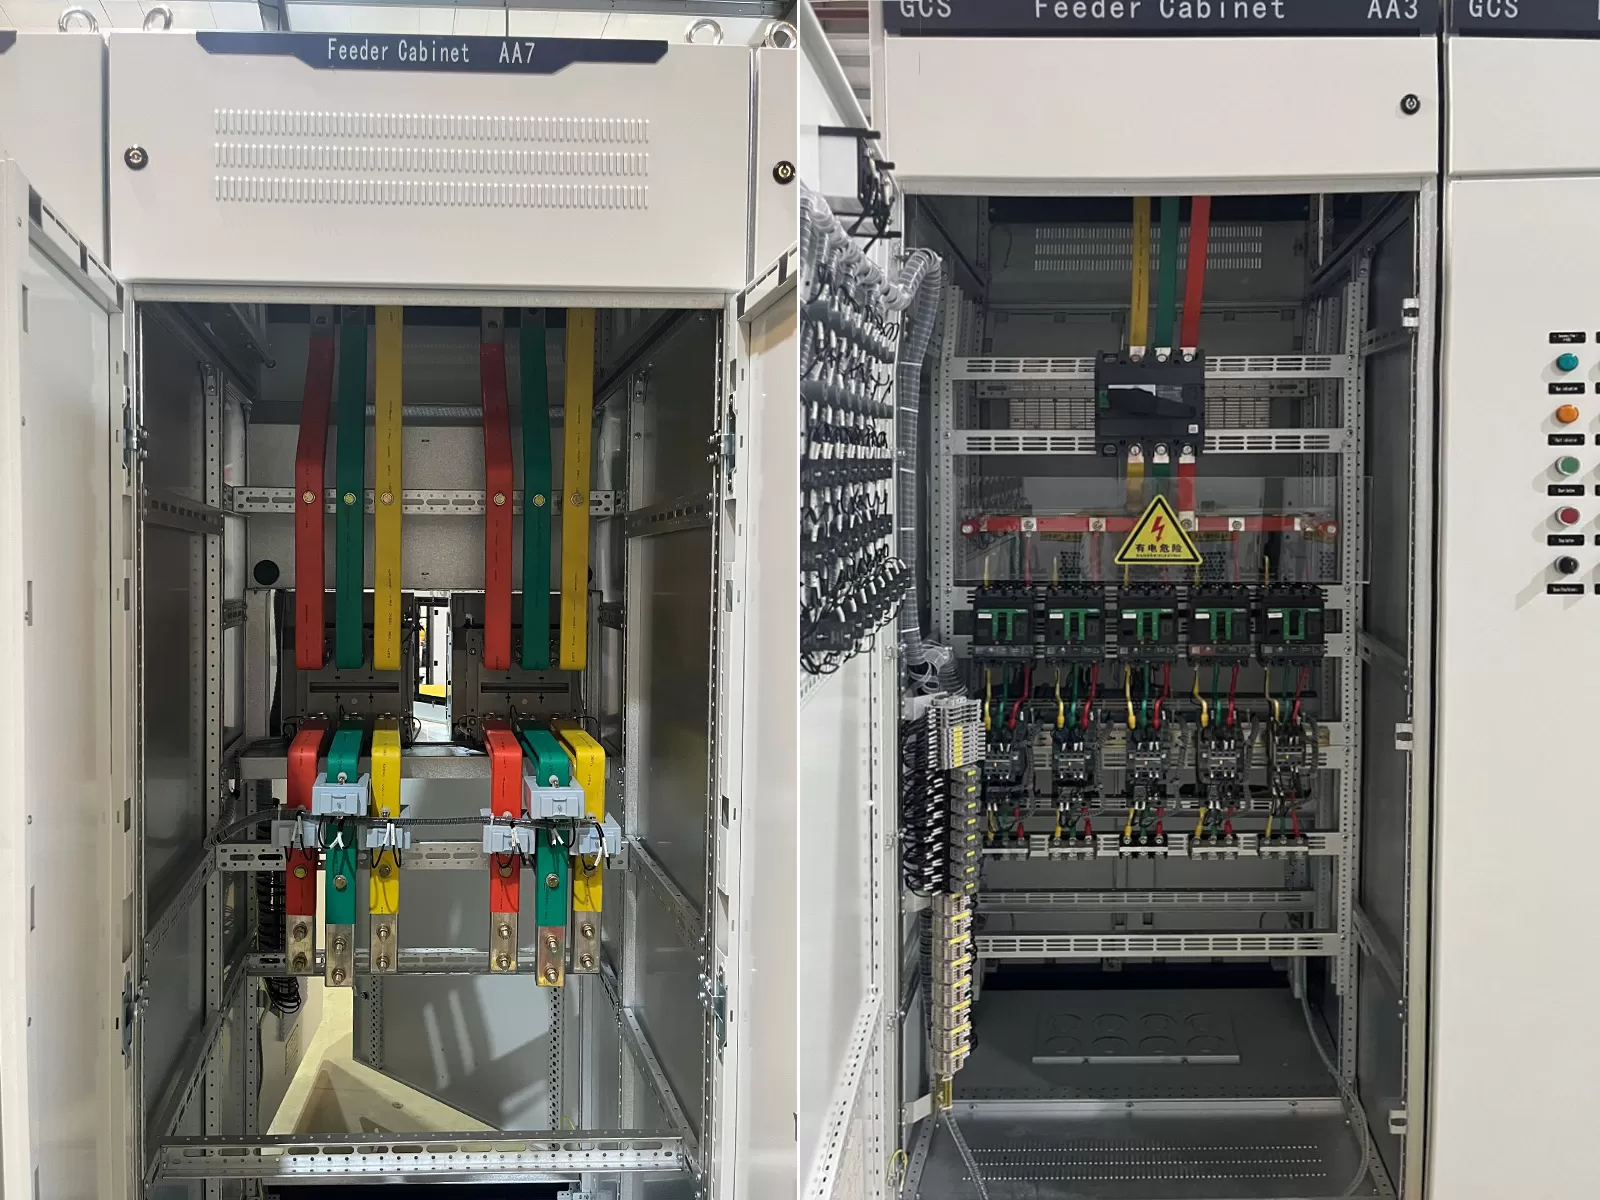
Gestión de Carga de Alta Resistencia: Utilizando interruptores automáticos Schneider de primera calidad y barras colectoras de cobre estañado T3, nuestro sistema maneja corrientes inmensas de hasta 6300A sin esfuerzo. Esta configuración absorbe suavemente los picos de arranque del motor, garantizando un suministro de energía continua y altamente estable para una extracción ininterrumpida.
Seguridad Avanzada y Aislamiento: Implementamos cámaras aisladas independientes y estrictos mecanismos de interbloqueo eléctrico. Junto con puertas de seguridad de doble capa y cubiertas de aislamiento transparentes, esto separa físicamente las zonas de alto voltaje, eliminando riesgos de arco eléctrico y asegurando el cumplimiento absoluto de rigurosos estándares de protección contra explosiones petroquímicas.
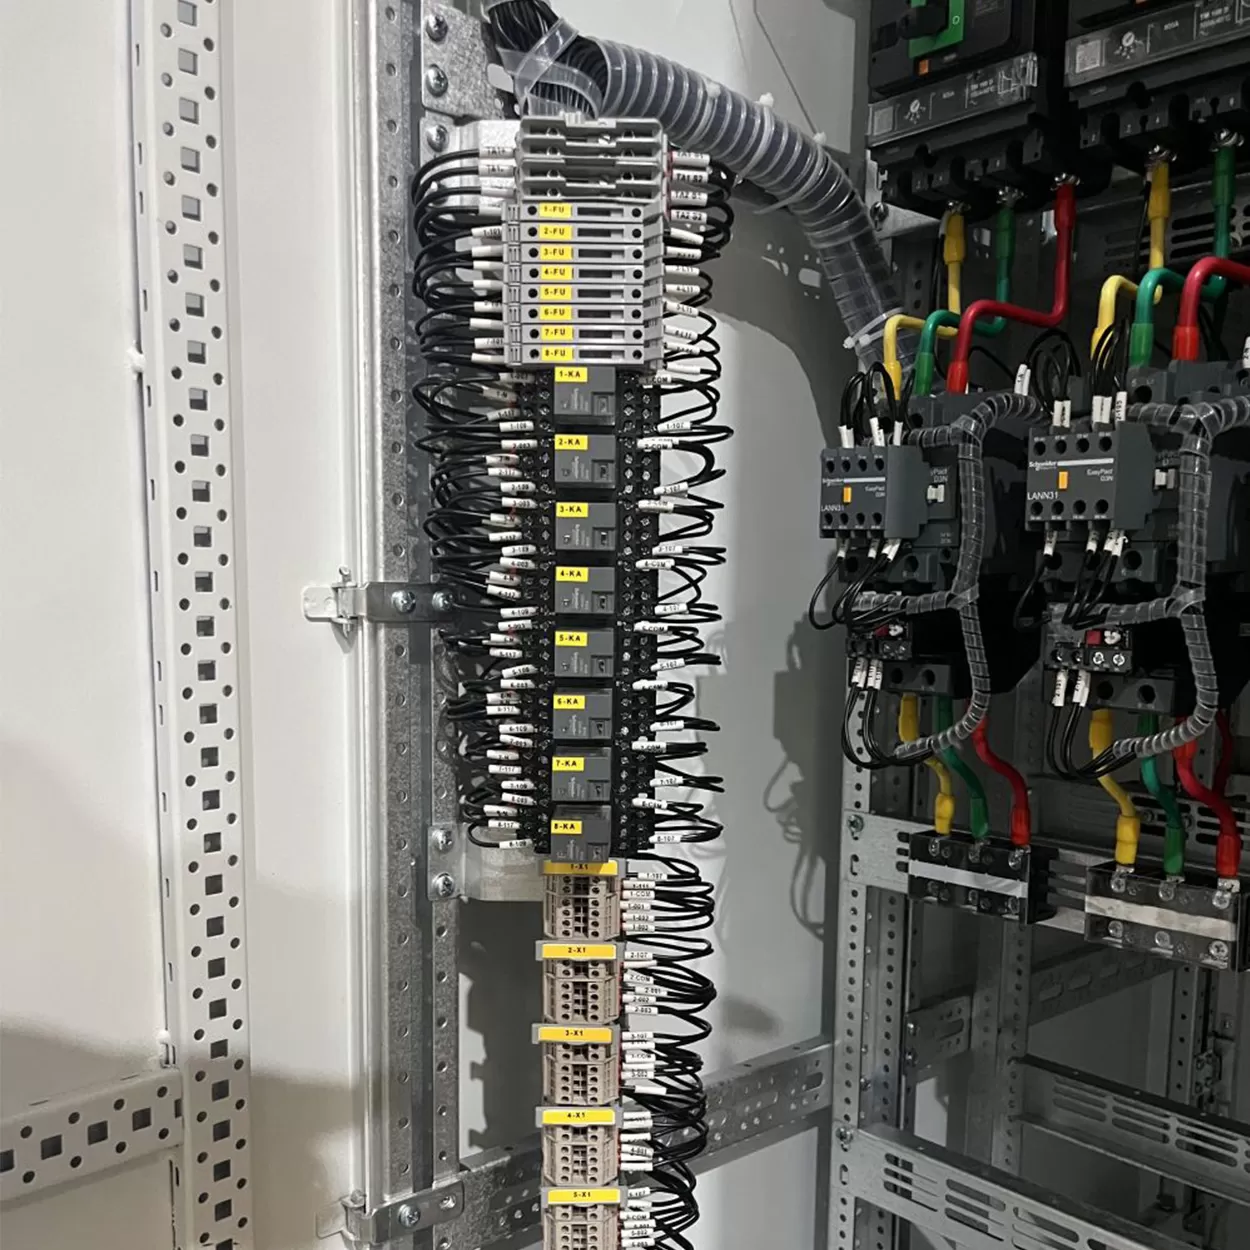
Cableado Inteligente e Integración DCS: Desplegamos cableado estandarizado con tubos corrugados, numeración clara de terminales y transformadores de corriente de alta precisión. Este diseño limpio se conecta sin problemas con la plataforma DCS de la planta, permitiendo una rápida monitorización remota, localización instantánea de fallos y procedimientos de mantenimiento significativamente más rápidos y seguros.
Configuraciones de Hardware Premium y Detalles Técnicos
Integración de Componentes Premium: Todo el sistema integra auténticos interruptores automáticos Schneider ComPact y contactores TeSys. Estos componentes de alta gama ofrecen un rendimiento excepcional contra sobrecargas, soportando fácilmente fluctuaciones de voltaje para garantizar un funcionamiento continuo 24/7 en entornos de campo petrolero de alta demanda sin fallos inesperados.
Arquitectura de Barra Colectora Robusta: Equipado con barras colectoras de cobre estañado T3 que presentan una codificación de colores de fase clara y alta capacidad de transporte de corriente. Esta robusta arquitectura de barra colectora maneja sin esfuerzo cargas de choque extremas de bombas químicas y compresores, maximizando la eficiencia y fiabilidad de la transmisión eléctrica.
Cableado Seguro Estandarizado: Los cables de control internos están completamente protegidos por tubos corrugados con canales eléctricos fuertes y débiles físicamente separados. Cada terminal está claramente etiquetada, previniendo interferencias de señal de equipos de frecuencia variable y simplificando enormemente la futura expansión de capacidad.
Construcción de Enclosure Rígido: Fabricados con acero laminado en frío engrosado, los gabinetes cuentan con una estructura modular fija estandarizada. La superficie utiliza recubrimiento en polvo electrostático, proporcionando una rigidez excepcional, resistencia a la vibración y propiedades superiores contra la corrosión, perfectamente adecuadas para zonas industriales químicas de alto riesgo.
Ventajas Personalizadas
Máxima Seguridad Operativa: Cámaras aisladas independientes y puertas de seguridad de doble capa aíslan completamente las partes energizadas. Esta estricta separación física elimina efectivamente los riesgos de descarga eléctrica y arco, manteniendo a los operadores absolutamente seguros en entornos de trabajo petroquímicos altamente inflamables y explosivos.
Minimización del Tiempo de Inactividad del Sistema: Al proporcionar aislamiento de fallas localizado, una única falla de circuito no interrumpirá toda la red. Esta protección específica asegura que las bombas de extracción críticas y los sistemas de ventilación sigan funcionando, evitando costosos cierres generales de la instalación y asegurando los cronogramas de producción.
Monitoreo Remoto Inteligente: Transformadores de precisión integrados y terminales secundarios se conectan sin problemas con la plataforma DCS de la instalación. Los gerentes de la instalación pueden monitorear de forma remota las cargas en vivo, leer datos actuales y gestionar alarmas, reduciendo drásticamente la necesidad de peligrosas inspecciones manuales en el sitio.
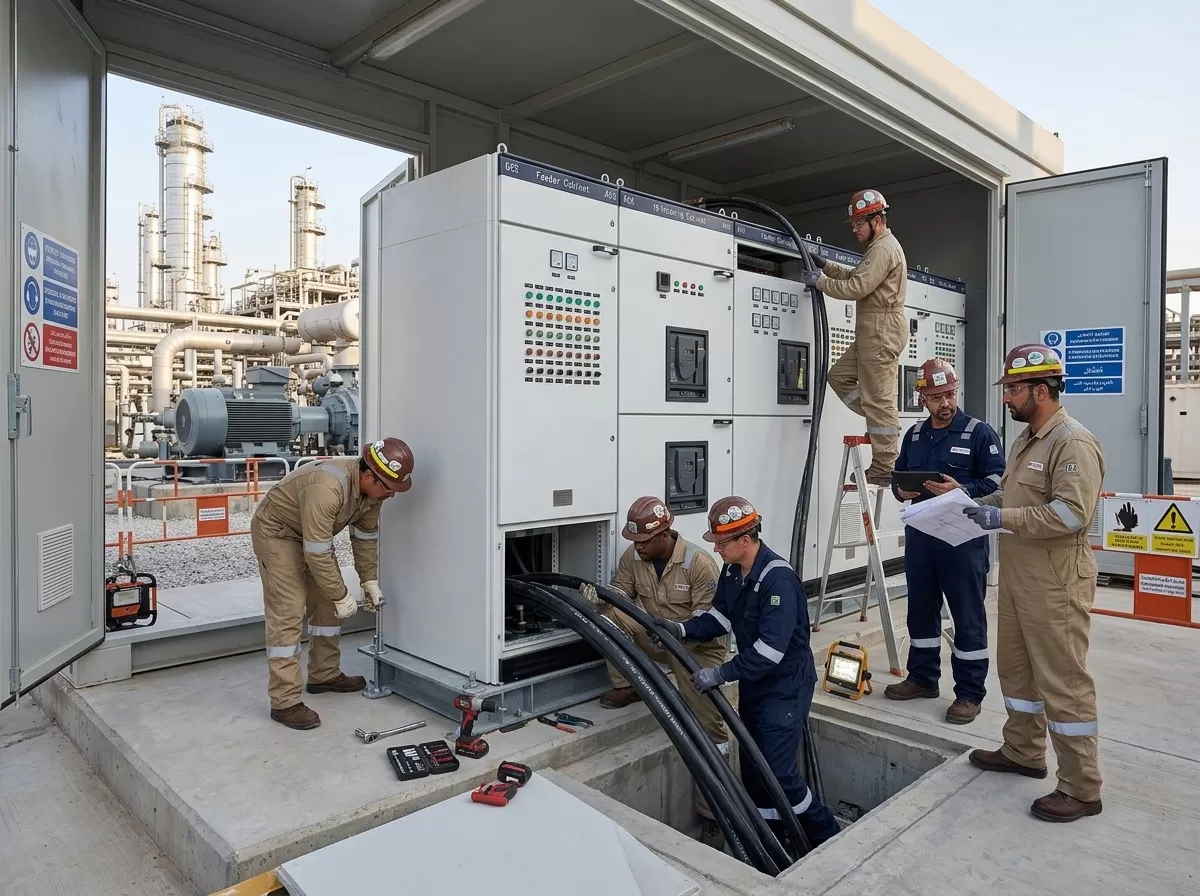
Instalación Plug-and-Play: Cada gabinete pasa por un preensamblaje completo en fábrica, conexión de barra colectora y rigurosas pruebas eléctricas antes del envío. Al llegar, el equipo en el sitio solo necesita conectar los cables de entrada y salida, reduciendo el tiempo de instalación y acelerando la puesta en marcha del proyecto.
Aplicaciones y Entornos Ideales
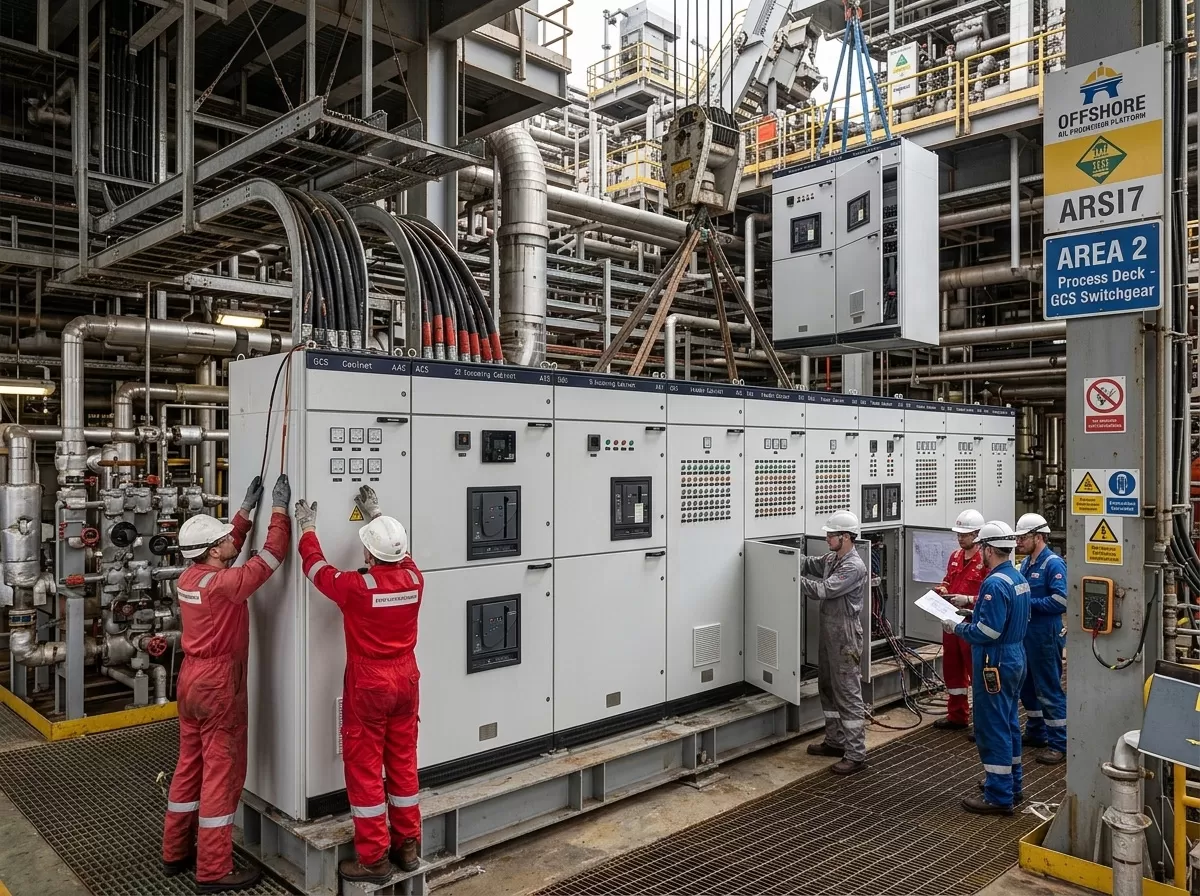
Plataformas de Extracción de Petróleo: Diseñadas para soportar vibraciones severas, pesadas brumas de aceite y operaciones continuas de carga pesada, convirtiéndola en el centro de distribución de energía definitivo para mantener procesos de perforación y bombeo ininterrumpidos en sitios de extracción de petróleo en tierra y mar.
Refinerías Petroquímicas: Perfectamente personalizadas para instalaciones de producción principales, suministrando sin problemas electricidad estable y de alta capacidad a bombas de procesos químicos críticas, compresores industriales y sistemas de circulación de agua de enfriamiento a gran escala que operan continuamente las 24 horas.
Instalaciones de Almacenamiento Químico: Ideales para zonas de almacenamiento de materiales peligrosos donde la seguridad a prueba de explosiones es primordial. El diseño del gabinete sellado evita que el polvo inflamable y los vapores químicos provoquen incendios eléctricos, asegurando de manera segura sistemas esenciales de ventilación e iluminación.
Estaciones de Bombeo Industriales: Altamente confiables para controlar redes de bucle municipales o industriales complejas. Distribuye de manera segura energía localizada a sistemas PLC automatizados, grupos de motores masivos y equipos sensoriales con precisión, previniendo fallas en cascada a través del parque industrial.