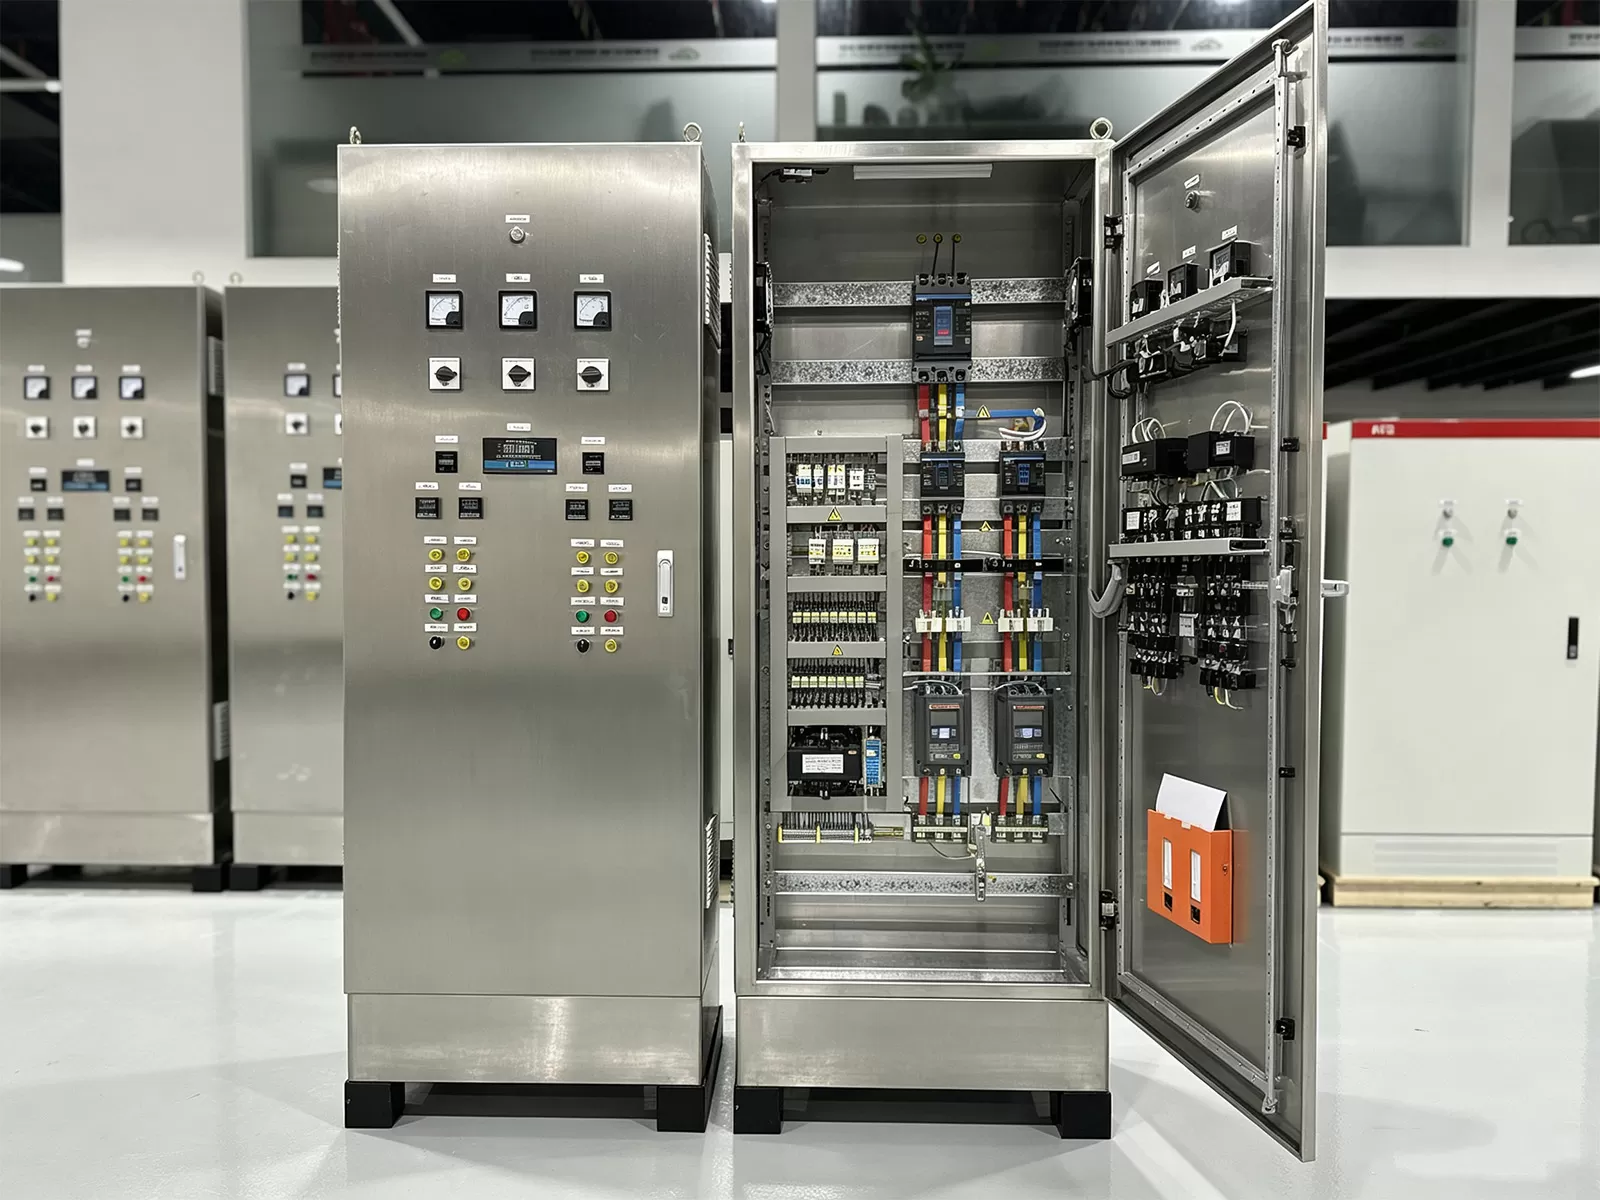
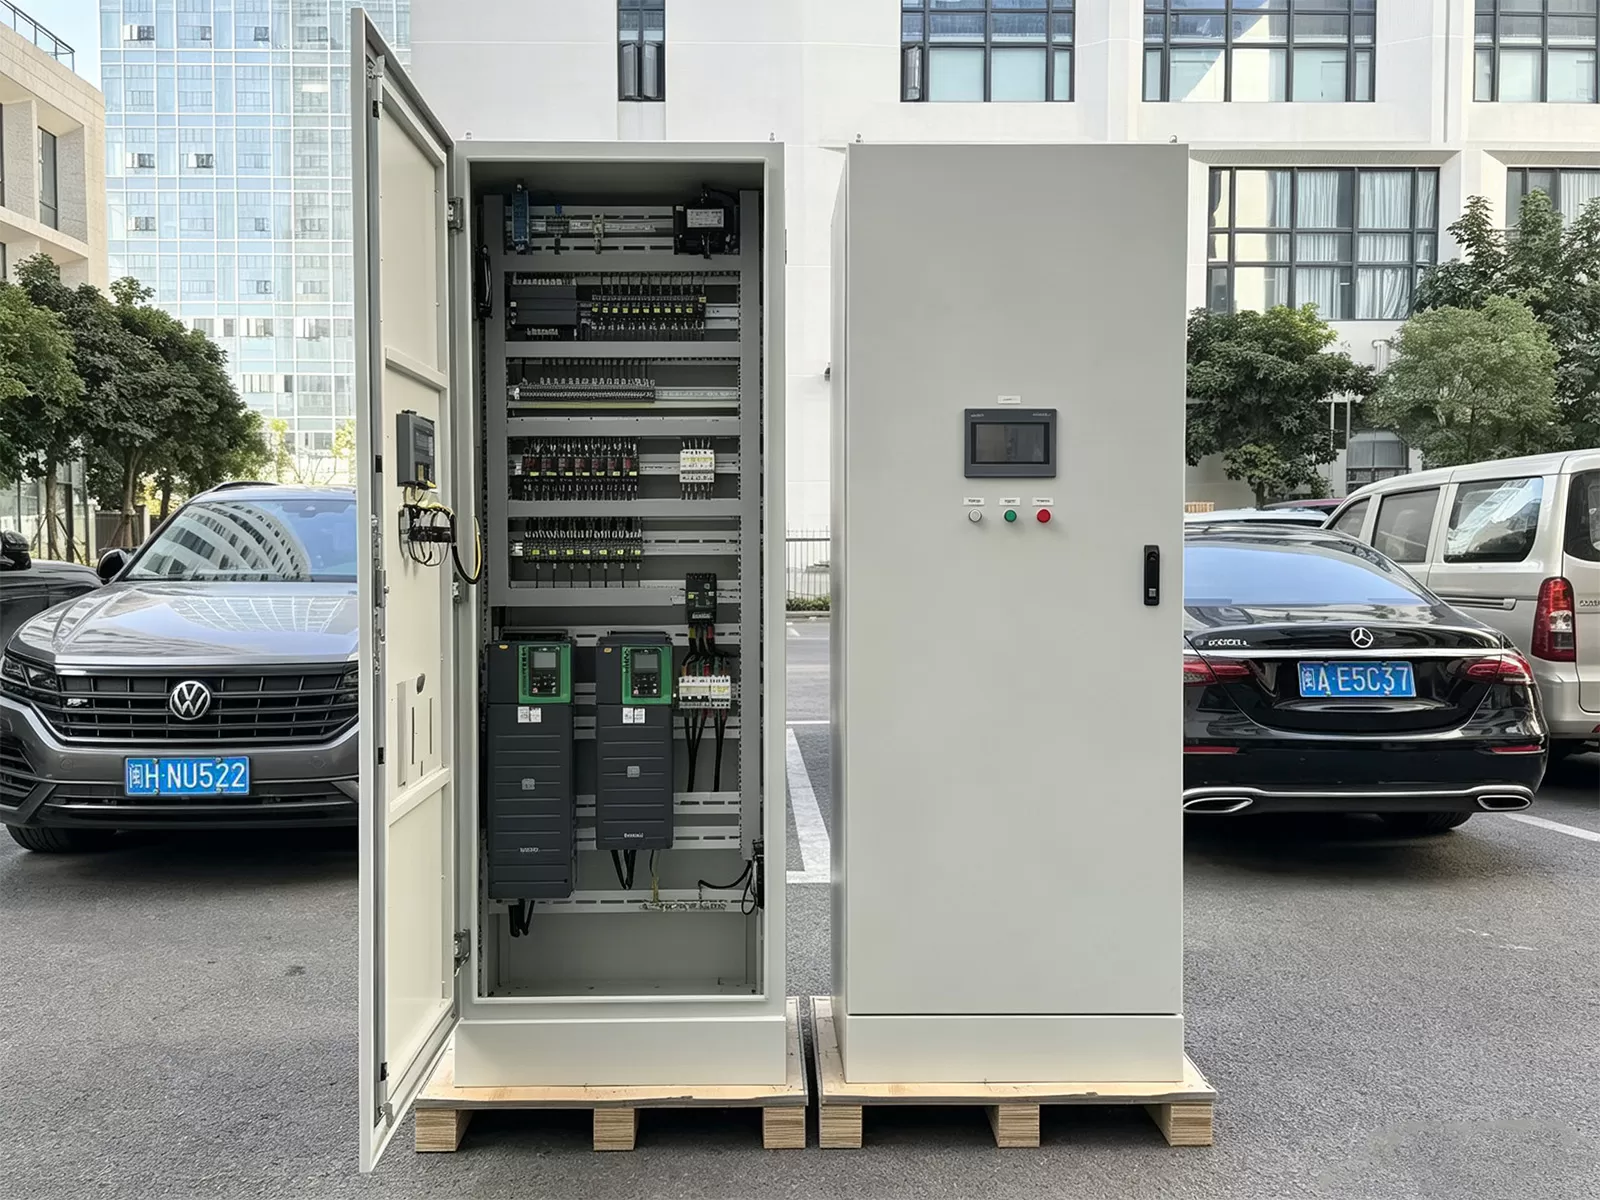
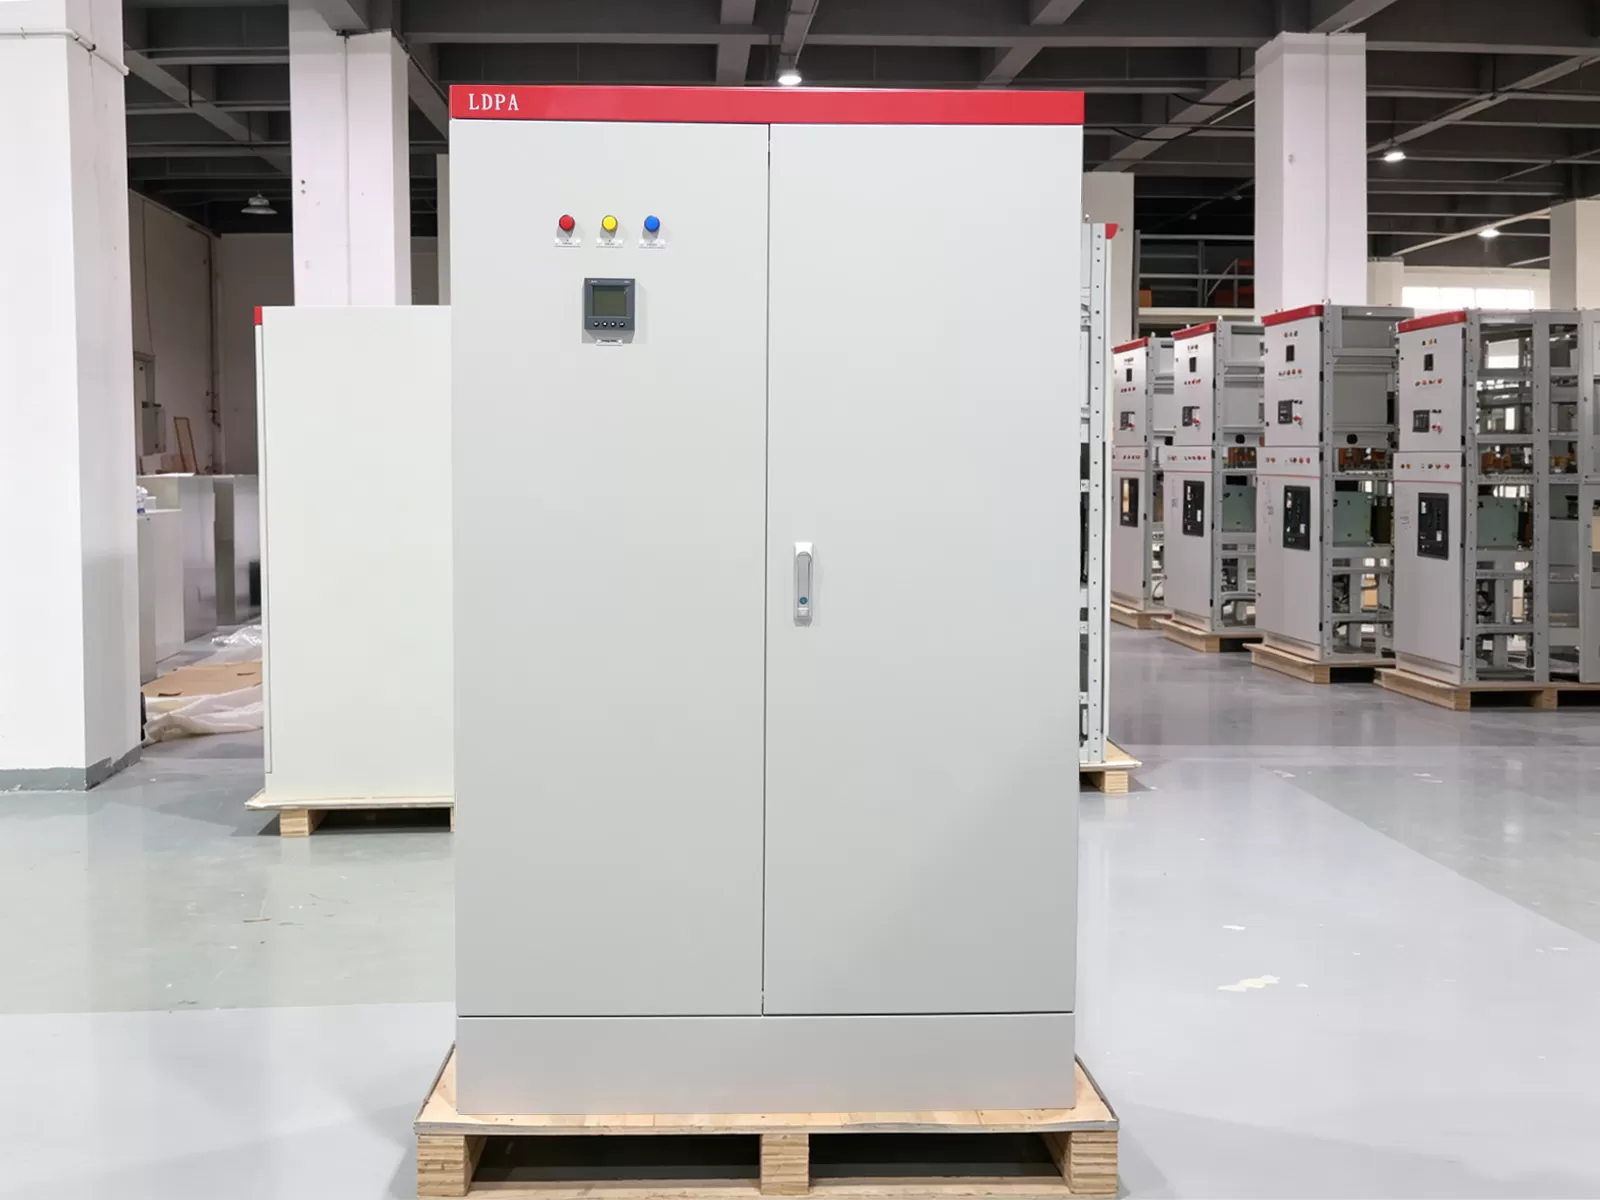
Les environnements de fabrication automatisée reposent sur une alimentation électrique continue et déterministe pour maintenir l'intégrité des processus, la précision des boucles de contrôle à sous-millisecondes et la sécurité des installations. Au sein des installations industrielles modernes, le tableau db fonctionne comme le nœud critique régissant la transition entre les alimentations de sous-station haute tension en vrac et les systèmes de contrôle basse tension à haute densité. Loin de servir simplement d'enveloppe pour les disjoncteurs, cette couche de distribution d'énergie doit activement découpler les fluctuations du réseau en amont des contrôleurs logiques programmables (PLC) sensibles, des cellules cinématiques robotiques et des entraînements servo distribués. La conception et la spécification de cette infrastructure nécessitent une analyse exhaustive du stress électrodynamique, de l'équilibre thermique, de la discrimination des défauts et de l'atténuation harmonique sous des cycles de service opérationnels exigeants.
La progression vers l'Industrie 4.0 et les lignes de fabrication sans lumière intensifie les exigences imposées aux panneaux électriques. Les machines automatisées introduisent des profils de charge non linéaires, des variations de charge cycliques rapides et des transitoires de commutation continus que l'infrastructure commerciale standard ne peut pas supporter. Par conséquent, les équipes d'ingénierie système doivent adopter une approche intégrée de la distribution d'énergie. L'évaluation de la capacité de court-circuit des barres omnibus, la sélection de formes de séparation internes appropriées et le calcul de la dissipation thermique sous une utilisation maximale garantissent que les cellules automatisées en aval fonctionnent sans interruptions d'alimentation imprévues ni événements de défaillance catastrophiques.

Architecture Fondamentale : Transformer les Alimentation du Réseau en Énergie Prête pour les Machines
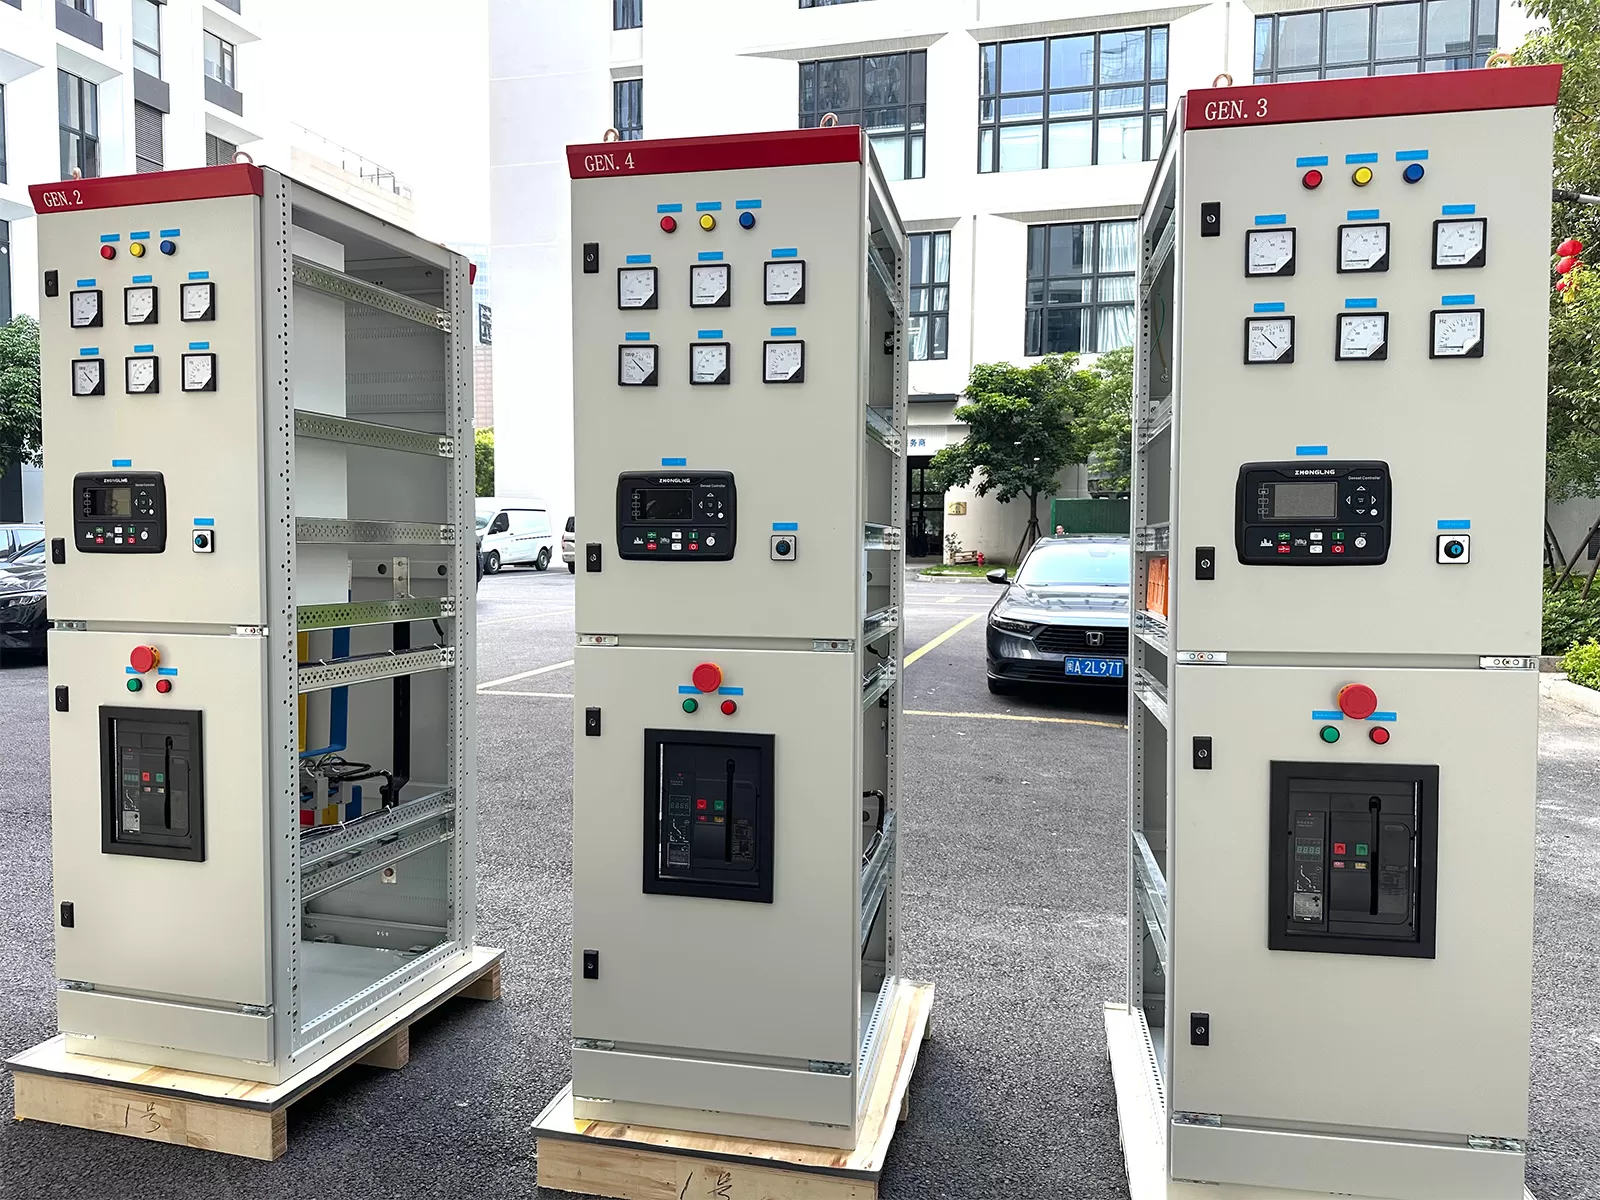
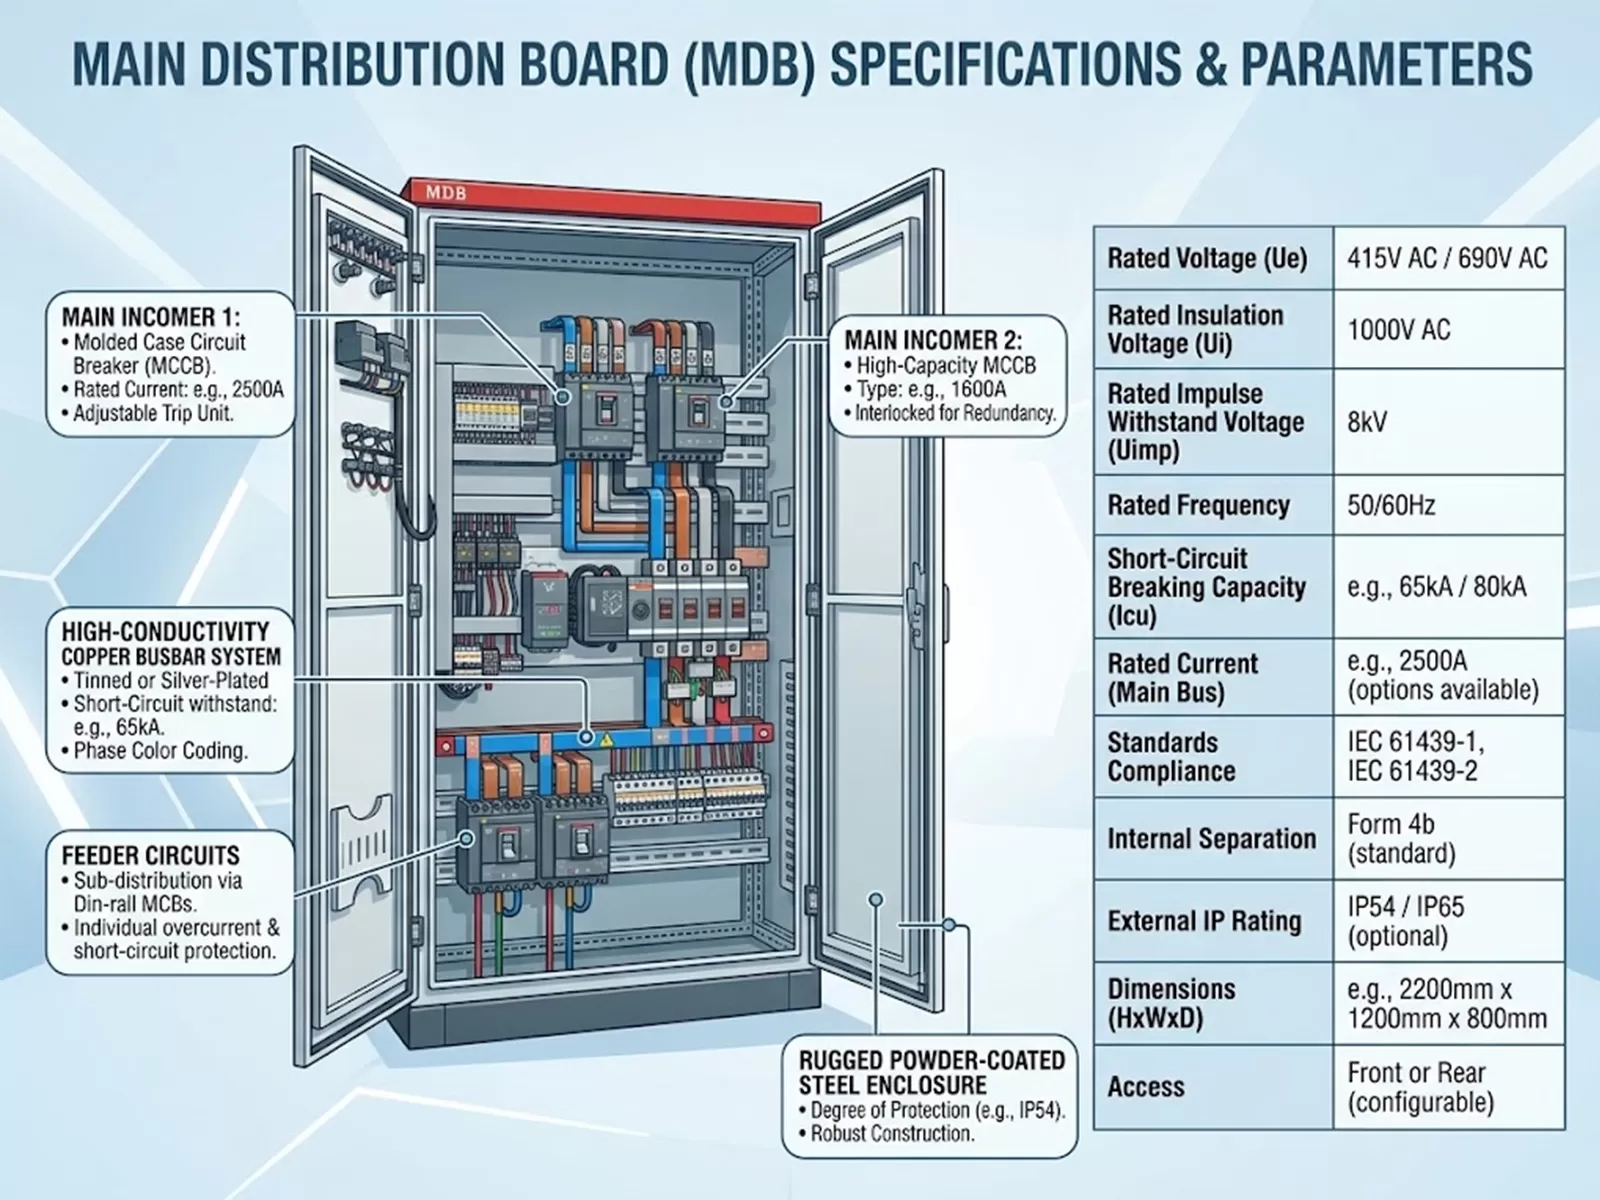
La distribution d'énergie au sein de l'automatisation industrielle fonctionne dans une hiérarchie à plusieurs niveaux. L'énergie électrique primaire entre dans l'installation via des équipements de commutation à moyenne tension, est abaissée par des transformateurs de distribution à sec ou immergés dans l'huile, et se termine au Tableau de Distribution Principal (MDB). À partir du MDB, des sous-alimentations à fort ampérage acheminent l'énergie à travers les halls de production directement vers des unités de distribution stratégiquement situées.
À ce carrefour intermédiaire, les alimentations triphasées AC entrantes (typiquement 400V à 480V) sont segmentées en circuits de dérivation gérables. Ces branches alimentent les centres de contrôle de moteurs (MCC), les armoires de contrôle d'automatisation industrielle (IACCs), et des groupes électrogènes pneumatiques et hydrauliques dédiés. La disposition interne de ces assemblages détermine l'efficacité avec laquelle l'énergie électrique est compartimentée pour prévenir la contamination croisée entre sous-systèmes lors d'événements de défaut localisés.
La norme internationale IEC 61439-2 classe ces topologies internes à travers des "Formes de Séparation" clairement définies. La sélection de la forme appropriée définit l'accessibilité opérationnelle et les marges de sécurité :
Forme 1 : Offre une protection de base de l'enveloppe externe sans barrières physiques internes séparant les barres omnibus, les unités de commutation fonctionnelles ou les bornes de sortie. Cette configuration est généralement inadaptée aux espaces de fabrication difficiles en raison du risque d'événements d'arc en cascade.
Forme 2b : Sépare les barres omnibus principales des unités fonctionnelles, les bornes de sortie étant également isolées des barres omnibus. Cette topologie réduit les risques de contact accidentel lors de la maintenance de routine sur les machines automatisées en aval.
Forme 3b : Isole les barres omnibus principales des unités de commutation fonctionnelles, tandis que les unités fonctionnelles restent physiquement séparées les unes des autres. Les bornes pour conducteurs externes sont logées dans des compartiments distincts et séparés, empêchant les pannes localisées des bornes d'endommager les circuits d'entraînement adjacents.
Formulaire 4b : La norme pour les environnements de production à processus continu. Les barres omnibus principales, les unités fonctionnelles individuelles et tous les points de terminaison de câble externes sont complètement séparés les uns des autres par des barrières métalliques ou isolantes. Une défaillance à l'intérieur d'un disjoncteur de branche individuel ne compromet pas les unités fonctionnelles adjacentes, permettant le remplacement à chaud ou un service ciblé pendant que le reste de la ligne d'automatisation reste actif.
Paramètres de dimensionnement technique et de performance électrique
La sélection des composants pour les environnements de fabrication lourde nécessite un calcul rigoureux des contraintes électriques, magnétiques et thermiques. Le surdimensionnement des composants entraîne des dépenses d'investissement inutiles, tandis que le sous-dimensionnement augmente considérablement la probabilité de déclenchements intempestifs, de fatigue du cuivre et de défaillance de l'isolation.
Capacité de résistance aux courts-circuits
Chaque panneau de sous-distribution doit résister aux contraintes mécaniques et thermiques générées lors des conditions de court-circuit potentielles jusqu'à ce que les dispositifs de protection en amont éliminent le défaut. Deux paramètres critiques régissent cette exigence :
Courant de résistance à court terme nominal ($I_{cw}$) : La valeur efficace (RMS) du courant de défaut que l'assemblage peut supporter sans subir de dommages physiques ou thermiques pendant une durée spécifiée (typiquement 1,0 ou 3,0 secondes). Les systèmes de renfort des barres omnibus et les entretoises isolantes doivent être calculés en fonction des forces électrodynamiques dynamiques de pointe ($I_{pk}$) générées pendant le premier quart de cycle d'un court-circuit, où les forces mécaniques entre les conducteurs parallèles augmentent avec le carré du courant de pointe instantané.
Courant de court-circuit conditionnel nominal ($I_{cc}$) : Applicable lorsque des dispositifs de protection limitant le courant en amont, tels que des fusibles à haute capacité de rupture (HRC) ou des disjoncteurs à boîtier moulé (MCCB), limitent l'énergie de passage de pointe ($I^2t$) délivrée dans la structure interne des barres omnibus.
Dérating thermique et dynamiques de dissipation de chaleur
L'accumulation thermique à l'intérieur d'un boîtier scellé et protégé contre les infiltrations représente un vecteur de défaillance majeur pour les relais à état solide, les contrôleurs programmables et les mécanismes de déclenchement des disjoncteurs. L'augmentation de la température interne ($\Delta T$) est régie par les pertes Joules totales générées à travers les composants internes selon la formule :
$$P_{total} = \sum (I^2 \cdot R) + P_{parasitic}$$
Dans cette relation, $I$ représente le courant continu opérationnel, $R$ désigne la résistance du chemin interne à travers les barres omnibus, les connexions et les contacts, et $P_{parasitic}$ tient compte des pertes continues générées par les alimentations, les bobines de contacteurs et les unités de mesure. Les composants standard basse tension sont calibrés pour des conditions ambiantes de 25°C à 40°C. Lorsqu'ils sont enfermés à l'intérieur d'un assemblage IP55 ou IP65 installé sur un sol d'usine non conditionné, les températures internes peuvent facilement dépasser 60°C.
Fonctionner à des températures élevées déplace les courbes de déclenchement thermomagnétiques des éléments de déclenchement thermique standard vers le bas, induisant des déclenchements intempestifs à des courants inférieurs aux valeurs nominales opérationnelles. Les unités de déclenchement électroniques (ETU) avec microprocesseurs doivent être déployées dans des zones à haute température, associées à une ventilation convective forcée ou à des échangeurs de chaleur à air-air ou air-eau en boucle fermée qui maintiennent les températures intérieures des armoires en dessous de 40°C sans compromettre les classifications d'infiltration.
Atténuation harmonique et charges non linéaires
L'ubiquité des variateurs de fréquence triphasés (VFD), des contrôleurs servo, des chauffages à induction haute fréquence et des alimentations à découpage crée une forme d'onde de courant fortement déformée riche en harmoniques impaires (particulièrement les 3ème, 5ème, 7ème, 11ème et 13ème ordres). Ces charges non linéaires introduisent des complexités opérationnelles qui ne se produisent pas dans des circuits résistifs ou moteurs linéaires conventionnels :
Surchauffe du conducteur neutre : Dans des systèmes triphasés équilibrés avec des courants sinusoïdaux purs, le courant neutre approche théoriquement de zéro. Cependant, les harmoniques triples (spécifiquement les 3ème, 9ème et 15ème ordres) ne s'annulent pas au nœud neutre ; ils s'additionnent de manière constructive. Dans les usines d'automatisation avec un grand nombre d'alimentations à découpage monophasées, les courants neutres peuvent atteindre 140 % à 170 % des courants de phase. Les assemblages doivent donc comporter des barres omnibus entièrement classées (100 %) ou doublement classées (200 %).
Effets de peau et de proximité : Les courants harmoniques à haute fréquence modifient la section efficace des conducteurs en cuivre massif, poussant la densité de courant vers le périmètre du conducteur. Cela augmente la résistance AC équivalente, amplifiant la génération thermique localisée à travers les barres omnibus et les terminaisons des alimentations.
Spécifications d'ingénierie pour les architectures de tableaux db industriels
Atteindre une fiabilité déterministe dans les installations industrielles nécessite de traduire les calculs de dimensionnement théoriques en normes de construction matérielle précises. Déployer un tableau db industriel dans des environnements de production difficiles signifie spécifier des caractéristiques structurelles, mécaniques et métallurgiques capables de survivre à un stress chimique et physique continu.
La métallurgie des barres omnibus dicte la fiabilité électrique à long terme. Les conducteurs doivent être fabriqués à partir de cuivre électrolytique à haute conductivité (ETP), désigné comme C11000 ou CW004A, conservant une conductivité électrique d'au moins 100 % IACS (International Annealed Copper Standard). Le cuivre nu s'oxyde rapidement lorsqu'il est exposé à des sulfures en suspension dans l'air, à une humidité élevée ou à des fluides de coupe industriels. En conséquence, toutes les barres omnibus de distribution primaire, les liaisons et les drapeaux de connexion doivent être plaqués électro-tin (5 à 10 microns) ou plaqués argent pour préserver une faible résistance de contact et prévenir la corrosion galvanique sur des horizons d'exploitation de plusieurs décennies.
La construction du châssis de l'enceinte exige des matériaux de forte épaisseur pour supporter les contraintes mécaniques dynamiques. L'acier laminé à froid avec une épaisseur minimale de 1,5 mm à 2,0 mm, ou de l'acier inoxydable de qualité 304/316 pour des usines de qualité alimentaire, pharmaceutique ou maritimes corrosives, fournit la rigidité physique nécessaire. Le processus de finition de l'enceinte doit inclure un prétraitement multi-étapes au phosphate de fer ou au phosphate de zinc, suivi d'un revêtement en poudre polyester appliqué électrostatiquement (généralement RAL 7035 gris clair), atteignant une épaisseur minimale de 60 à 80 microns pour résister aux nettoyages industriels et à l'abrasion mécanique.
Les classifications de protection contre l'intrusion (IP) doivent être soigneusement alignées avec les zones locales de l'usine selon la norme IEC 60529 :
IP42 / IP43 : Approprié uniquement pour des sous-stations électriques dédiées et pressurisées ou des salles de contrôle propres où les contaminants aéroportés et l'humidité environnementale sont gérés mécaniquement.
IP54 / IP55 : La norme de base pour les installations sur le plancher de l'atelier. Offre une protection contre l'intrusion de poussière en suspension dans l'air en quantités suffisantes pour nuire au fonctionnement, ainsi qu'une protection contre les éclaboussures d'eau provenant de toutes les directions.
IP65 / IP66 : Obligatoire pour les zones de fabrication soumises à des nettoyages à haute pression continus, à des brouillards d'huile à haute vitesse ou à des particules denses, telles que les centres d'usinage automobile, les lignes de traitement céramique et les sols de coulée métallurgique.
Défis opérationnels et atténuations dans les environnements automatisés
Les architectures d'automatisation à grande vitesse créent des scénarios opérationnels complexes où les pratiques électriques standard sont insuffisantes. Aborder ces problèmes tôt prévient les interruptions catastrophiques de production.
Un défi majeur concerne les courants de fuite de terre capacitive provenant de longs câbles de moteur blindés entre les variateurs de fréquence (VFD) et les moteurs distants. Les bords de commutation rapides ($dv/dt$) générés par les onduleurs modernes en carbure de silicium (SiC) ou en transistor bipolaire à porte isolée (IGBT) injectent des courants de fuite haute fréquence dans le système de terre de protection (PE) via la capacitance des câbles. Les dispositifs de protection contre les courants résiduels (RCD) de type A ou de type AC traditionnels interprètent mal ces profils de fuite comme des défauts de terre structurels, entraînant des déclenchements récurrents. La solution réside dans le déploiement d'unités de surveillance des courants résiduels de type B ou B+, qui identifient de manière fiable les courants résiduels DC lisses, les fuites AC haute fréquence et les courants de défaut composites sans déconnexion intempestive.
Une autre vulnérabilité systémique concerne les séquences de déclenchement en cascade causées par une sélectivité de disjoncteur inappropriée. Dans les lignes d'assemblage automatisées, un court-circuit dans un composant auxiliaire mineur—tel qu'une alimentation auxiliaire 24V DC ou un petit déviateur motorisé—ne doit jamais déclencher le disjoncteur de sous-distribution en amont, ce qui arrêterait l'ensemble de la cellule multi-stations. Atteindre une sélectivité absolue nécessite de coordonner trois domaines de protection qui se chevauchent :
Sélectivité de courant : Définir des seuils de déclenchement de sorte que les disjoncteurs miniatures (MCB) en aval dégagent des courants de défaut inférieurs avant que le seuil de déclenchement magnétique du MCCB en amont ne soit dépassé.
Sélectivité temporelle : Utiliser des réglages de délai court ($t_{sd}$) sur les unités de déclenchement électroniques en amont pour introduire des délais de dégagement délibérés (généralement de 50 à 300 millisecondes), donnant aux dispositifs de limitation de courant en aval la fenêtre requise pour éteindre les arcs localisés.
Sélectivité d'énergie ($I^2t$ Discrimination) : Comparer l'énergie totale de dégagement ($I^2t_{clear}$) des dispositifs de branche en aval par rapport à l'énergie de fusion pré-arc du disjoncteur en amont ($I^2t_{melt}$) en utilisant les tableaux de sélectivité du fabricant sur tous les niveaux de court-circuit prospectifs.
Dans des configurations d'automatisation hautement complexes, l'intégration d'un tableau de distribution nécessite une modélisation complète du système. Des partenaires d'ingénierie spécialisés, tels que XDEPE, fournissent le soutien technique nécessaire pour modéliser les courbes de coordination sélective, résoudre des enveloppes thermiques complexes et équilibrer les topologies de barres collectrices structurelles pour éliminer les chevauchements de protection avant le début de la fabrication du matériel.
Déploiement physique, infrastructure de câblage et mise en service sur site
Même la conception électrique la plus rigoureusement calculée peut échouer si les normes d'installation physique et de terminaison mécanique sont négligées. La gestion des câbles et la compatibilité électromagnétique (CEM) nécessitent une ingénierie disciplinée dès que le câblage de terrain entre dans l'armoire.
Les câbles de terrain transportant de l'énergie sale, riche en transitoires vers des actionneurs haute fréquence doivent entrer dans le cabinet par des plaques de presse-étoupe dédiées physiquement séparées des câbles de communication et de capteurs en courant continu basse tension. Des presse-étoupes en laiton CEM conducteurs à 360 degrés doivent être installés pour relier les écrans tressés des câbles directement à la plaque de terre du châssis à la limite d'entrée, dérivant les interférences radioélectriques (RFI) induites directement à la terre avant qu'elles n'atteignent l'infrastructure de bus interne.
Les joints de bus en cuivre internes et les tresses en cuivre flexibles doivent être fixés à l'aide de boulons en acier galvanisé de Grade 8.8 à haute résistance associés à des rondelles à ressort coniques Belleville. Ces rondelles spécialisées maintiennent une tension mécanique continue pendant des années de cycles d'expansion et de contraction thermiques. Chaque connexion boulonnée doit être serrée aux valeurs de couple spécifiées à l'aide d'outils de couple calibrés et marquée avec de la peinture d'inspection de couple permanente pour fournir une confirmation visuelle immédiate de l'intégrité mécanique lors des audits préventifs ultérieurs de l'usine.
Avant de mettre la tension de ligne dans le système, les techniciens de mise en service doivent effectuer une série rigoureuse de tests de référence :
Vérification de la résistance d'isolement : Réalisée à l'aide d'un mégohmmètre calibré appliquant 500V ou 1000V DC entre les phases, et entre les phases et la terre de protection. Les valeurs minimales acceptables doivent dépasser 100 Mégaohms, confirmant qu'aucun dommage à l'isolement n'est survenu lors du tirage de câbles ou de l'assemblage de l'armoire.
Séquence de phase et symétrie de tension : Vérification de la rotation de phase dans le sens des aiguilles d'une montre (L1-L2-L3) avec un indicateur numérique de rotation de phase pour s'assurer que les moteurs à induction triphasés ne tournent pas à l'envers au démarrage, ce qui pourrait causer des dommages mécaniques catastrophiques aux réducteurs et aux outils de propulsion connectés.
Continuité de la terre et impédance de boucle : Vérification que la résistance du terminal de mise à la terre principal à tout sous-panneau métallique, porte à charnière ou plaque de presse-étoupe reste inférieure à 0,1 ohm, établissant un chemin à faible impédance vers la terre qui élimine en toute sécurité les tensions de contact dangereuses.
Les flux de travail d'ingénierie qui coordonnent avec des équipes techniques comme XDEPE rationalisent les configurations de plaques de presse-étoupe personnalisées, optimisent la densité des terminaux, et vérifient les contraintes de dégagement physique, accélérant la mise en service à travers des lignes d'automatisation multi-axes complexes.
Protocoles de maintenance préventive et surveillance de l'état
Maintenir une disponibilité opérationnelle maximale sur des lignes de production à fort débit nécessite une transition de la maintenance réactive vers la surveillance prédictive de l'état. Les unités de distribution électrique doivent être inspectées en continu ou à intervalles fixes à l'aide de méthodes analytiques non invasives.
La thermographie infrarouge (IR) est un protocole de diagnostic essentiel. Une imagerie thermique périodique réalisée sous au moins 40 % à 70 % de la charge opérationnelle continue identifie des points chauds anormaux sur les composants internes. Un différentiel de température ($\Delta T$) de 1°C à 10°C au-dessus des phases adjacentes indique une accumulation de résistance localisée, généralement due à une connexion mécanique lâche ou à l'oxydation de la surface de contact. Un $\Delta T$ dépassant 30°C signifie un potentiel de défaillance critique, nécessitant une isolation immédiate du circuit et un resserrage ou un remplacement de composant.
Pour éliminer les dangers d'arc électrique associés à l'ouverture de panneaux sous tension lors d'une inspection thermique manuelle, les normes d'automatisation modernes imposent de plus en plus l'installation de fenêtres d'inspection infrarouges montées en permanence (fenêtres optiques en séléniure de zinc ou en polymère) ou de systèmes de surveillance thermique continue en temps réel. Ces systèmes continus utilisent des capteurs à fibre optique miniature ou des capteurs à ondes acoustiques de surface (SAW) sans fil fixés directement aux joints de barres omnibus critiques, transmettant en continu des données de température aux plateformes de contrôle de supervision et d'acquisition de données (SCADA) de l'usine.
Des tests d'injection secondaire doivent être effectués sur des disjoncteurs d'entrée à fort courant tous les 24 à 36 mois. À l'aide de kits de test numériques portables, les ingénieurs de service sur le terrain injectent des signaux de surintensité simulés, de court délai et de défaut à la terre directement dans la carte logique de l'unité de déclenchement à état solide. Cela vérifie que les mécanismes de déclenchement électroniques, les shunts de transfert de flux et les liaisons de déclenchement mécaniques se déverrouillent dans leurs tolérances calibrées en millisecondes, préservant la protection des actifs principaux.
Questions Fréquemment Posées
Q1 : Quelles différences structurelles distinguent un panneau de
sous-distribution industriel d'une unité commerciale standard ?
A1 :
Les panneaux de distribution industriels sont conçus pour des environnements
opérationnels sévères, caractérisés par des facteurs de charge continue élevés,
de larges variations de température ambiante, de fortes vibrations provenant de
machines adjacentes et une contamination aérienne élevée. Ils présentent une
acier d'enveloppe plus épais (1,5 mm à 2,0 mm+), des cotes de résistance au
court-circuit plus élevées ($I_{cw}$ jusqu'à 50kA ou 65kA pendant 1 seconde),
des topologies de séparation interne élevées (IEC 61439 Forme 3b ou 4b), des
barres omnibus en cuivre plaqué étain ou argent, et des cotes de protection
contre l'intrusion améliorées (IP54 à IP66), contrastant avec les panneaux
commerciaux standard conçus principalement pour des environnements propres,
conditionnés pour l'homme et à faible courant de défaut.
Q2 : Comment la discrimination absolue des disjoncteurs est-elle
maintenue sur les chaînes de production automatisées ?
A2 : La
discrimination absolue (ou sélectivité totale) est atteinte lorsque seul le
dispositif de protection immédiatement en amont d'un défaut électrique se déclenche,
tandis que tous les autres dispositifs en amont restent fermés. Cela nécessite
de coordonner les courbes temps-courant (TCC) à travers toutes les bandes
opérationnelles : le classement des seuils de courant, les délais de temps
intentionnels utilisant des réglages de délai court ($t_{sd}$) sur les unités
de déclenchement électroniques en amont, et l'adéquation de l'énergie totale
laissée passer ($I^2t$) du disjoncteur de la branche en aval pour la maintenir
en dessous du seuil de fusion pré-arc du disjoncteur principal.
Q3 : Pourquoi la barre omnibus neutre doit-elle être surdimensionnée
dans les usines utilisant des entraînements d'automatisation étendus ?
A3 :
L'équipement d'automatisation industrielle intègre des alimentations à découpage,
des entraînements servo et des électroniques de puissance non linéaires qui
tirent un courant déformé contenant de fortes concentrations d'harmoniques de
3ème ordre (et d'autres triplen impairs). Contrairement aux courants sinusoïdaux
fondamentaux qui s'annulent dans les systèmes triphasés, les harmoniques triplen
s'additionnent directement sur le conducteur neutre. Cet effet additif peut
faire atteindre aux courants neutres 140 % à 200 % des courants de phase
nominal, nécessitant que les barres omnibus neutres et les liaisons terminales
soient dimensionnées à 100 % à 200 % de la capacité de la barre omnibus de phase
pour éviter une surchauffe catastrophique.
Q4 : Quelle cote de Protection contre l'Intrusion (IP) est
recommandée pour les unités situées près des zones de usinage humide
automatisées ou de nettoyage ?
A4 : Les panneaux installés à
proximité des centres d'usinage utilisant des fluides de coupe, des régimes de
lavage haute pression ou une désinfection chimique corrosive doivent avoir une
cote minimale de IP65 (étanche à la poussière et protégé contre les jets d'eau
de toute direction) ou IP66 (protégé contre des jets d'eau puissants). Ces
enveloppes doivent être construites en acier inoxydable de grade 304 ou 316
et utiliser des joints de porte en polyuréthane ou silicone versés en place
résistants à la dégradation chimique.
Q5 : Quels avantages opérationnels la séparation de la
forme 4b de l'IEC 61439 offre-t-elle dans les usines de fabrication modernes ?
A5 :
La séparation de la forme 4b isole complètement les barres omnibus principales,
les unités fonctionnelles (disjoncteurs/interrupteurs) et tous les points de
terminaison de câbles externes les uns des autres à l'aide de barrières
physiques. Cette configuration permet au personnel de maintenance de travailler,
de remplacer ou de re-terminer en toute sécurité un circuit de branche spécifique
sans déénergiser la barre omnibus principale ou arrêter les lignes de production
actives adjacentes. Elle minimise les temps d'arrêt imprévus de l'usine et
fournit le niveau le plus élevé de confinement de la propagation des arcs internes
atteignable.
Q6 : Comment peut-on empêcher le bruit électrique en mode commun à haute fréquence de perturber l'instrumentation interne du panneau ?
A6 : Atténuer le bruit à haute fréquence nécessite des pratiques EMC systématiques. Celles-ci incluent l'utilisation de presse-étoupes en laiton EMC à 360 degrés pour relier directement les écrans de câble moteur à une plaque de mise à la terre du châssis non peinte, le maintien d'une séparation physique (minimum 200 mm à 300 mm) entre les lignes d'alimentation AC bruyantes et les câbles de signaux DC ou de communication sensibles, l'installation de filtres en mode commun ou de filtres sinusoïdaux sur les sorties d'entraînement, et l'assurance d'une liaison équipotentielle à faible impédance à travers tous les panneaux métalliques structurels et les portes d'enceinte.
Optimisez votre architecture de distribution d'énergie industrielle
Concevoir une infrastructure de distribution d'énergie robuste et conforme aux normes nécessite une précision granulaire, une modélisation thermique rigoureuse et une compréhension approfondie des exigences de l'automatisation industrielle. Que vous mettiez à niveau une ligne de production existante ou que vous spécifiiez une configuration de tableau db résiliente pour une installation en greenfield, notre équipe d'ingénierie technique est prête à vous aider avec des agencements de barres omnibus sur mesure, une analyse complète de discrimination des défauts et des calculs d'enveloppe thermique.
Contactez les spécialistes en ingénierie de XDEPE dès aujourd'hui pour soumettre vos schémas électriques, discuter des exigences du projet ou demander une documentation technique détaillée pour votre déploiement à venir.


.webp?t=1787649054185 "Livraison en 22 jours : panneaux de synchronisation 50kW aux Philippines")