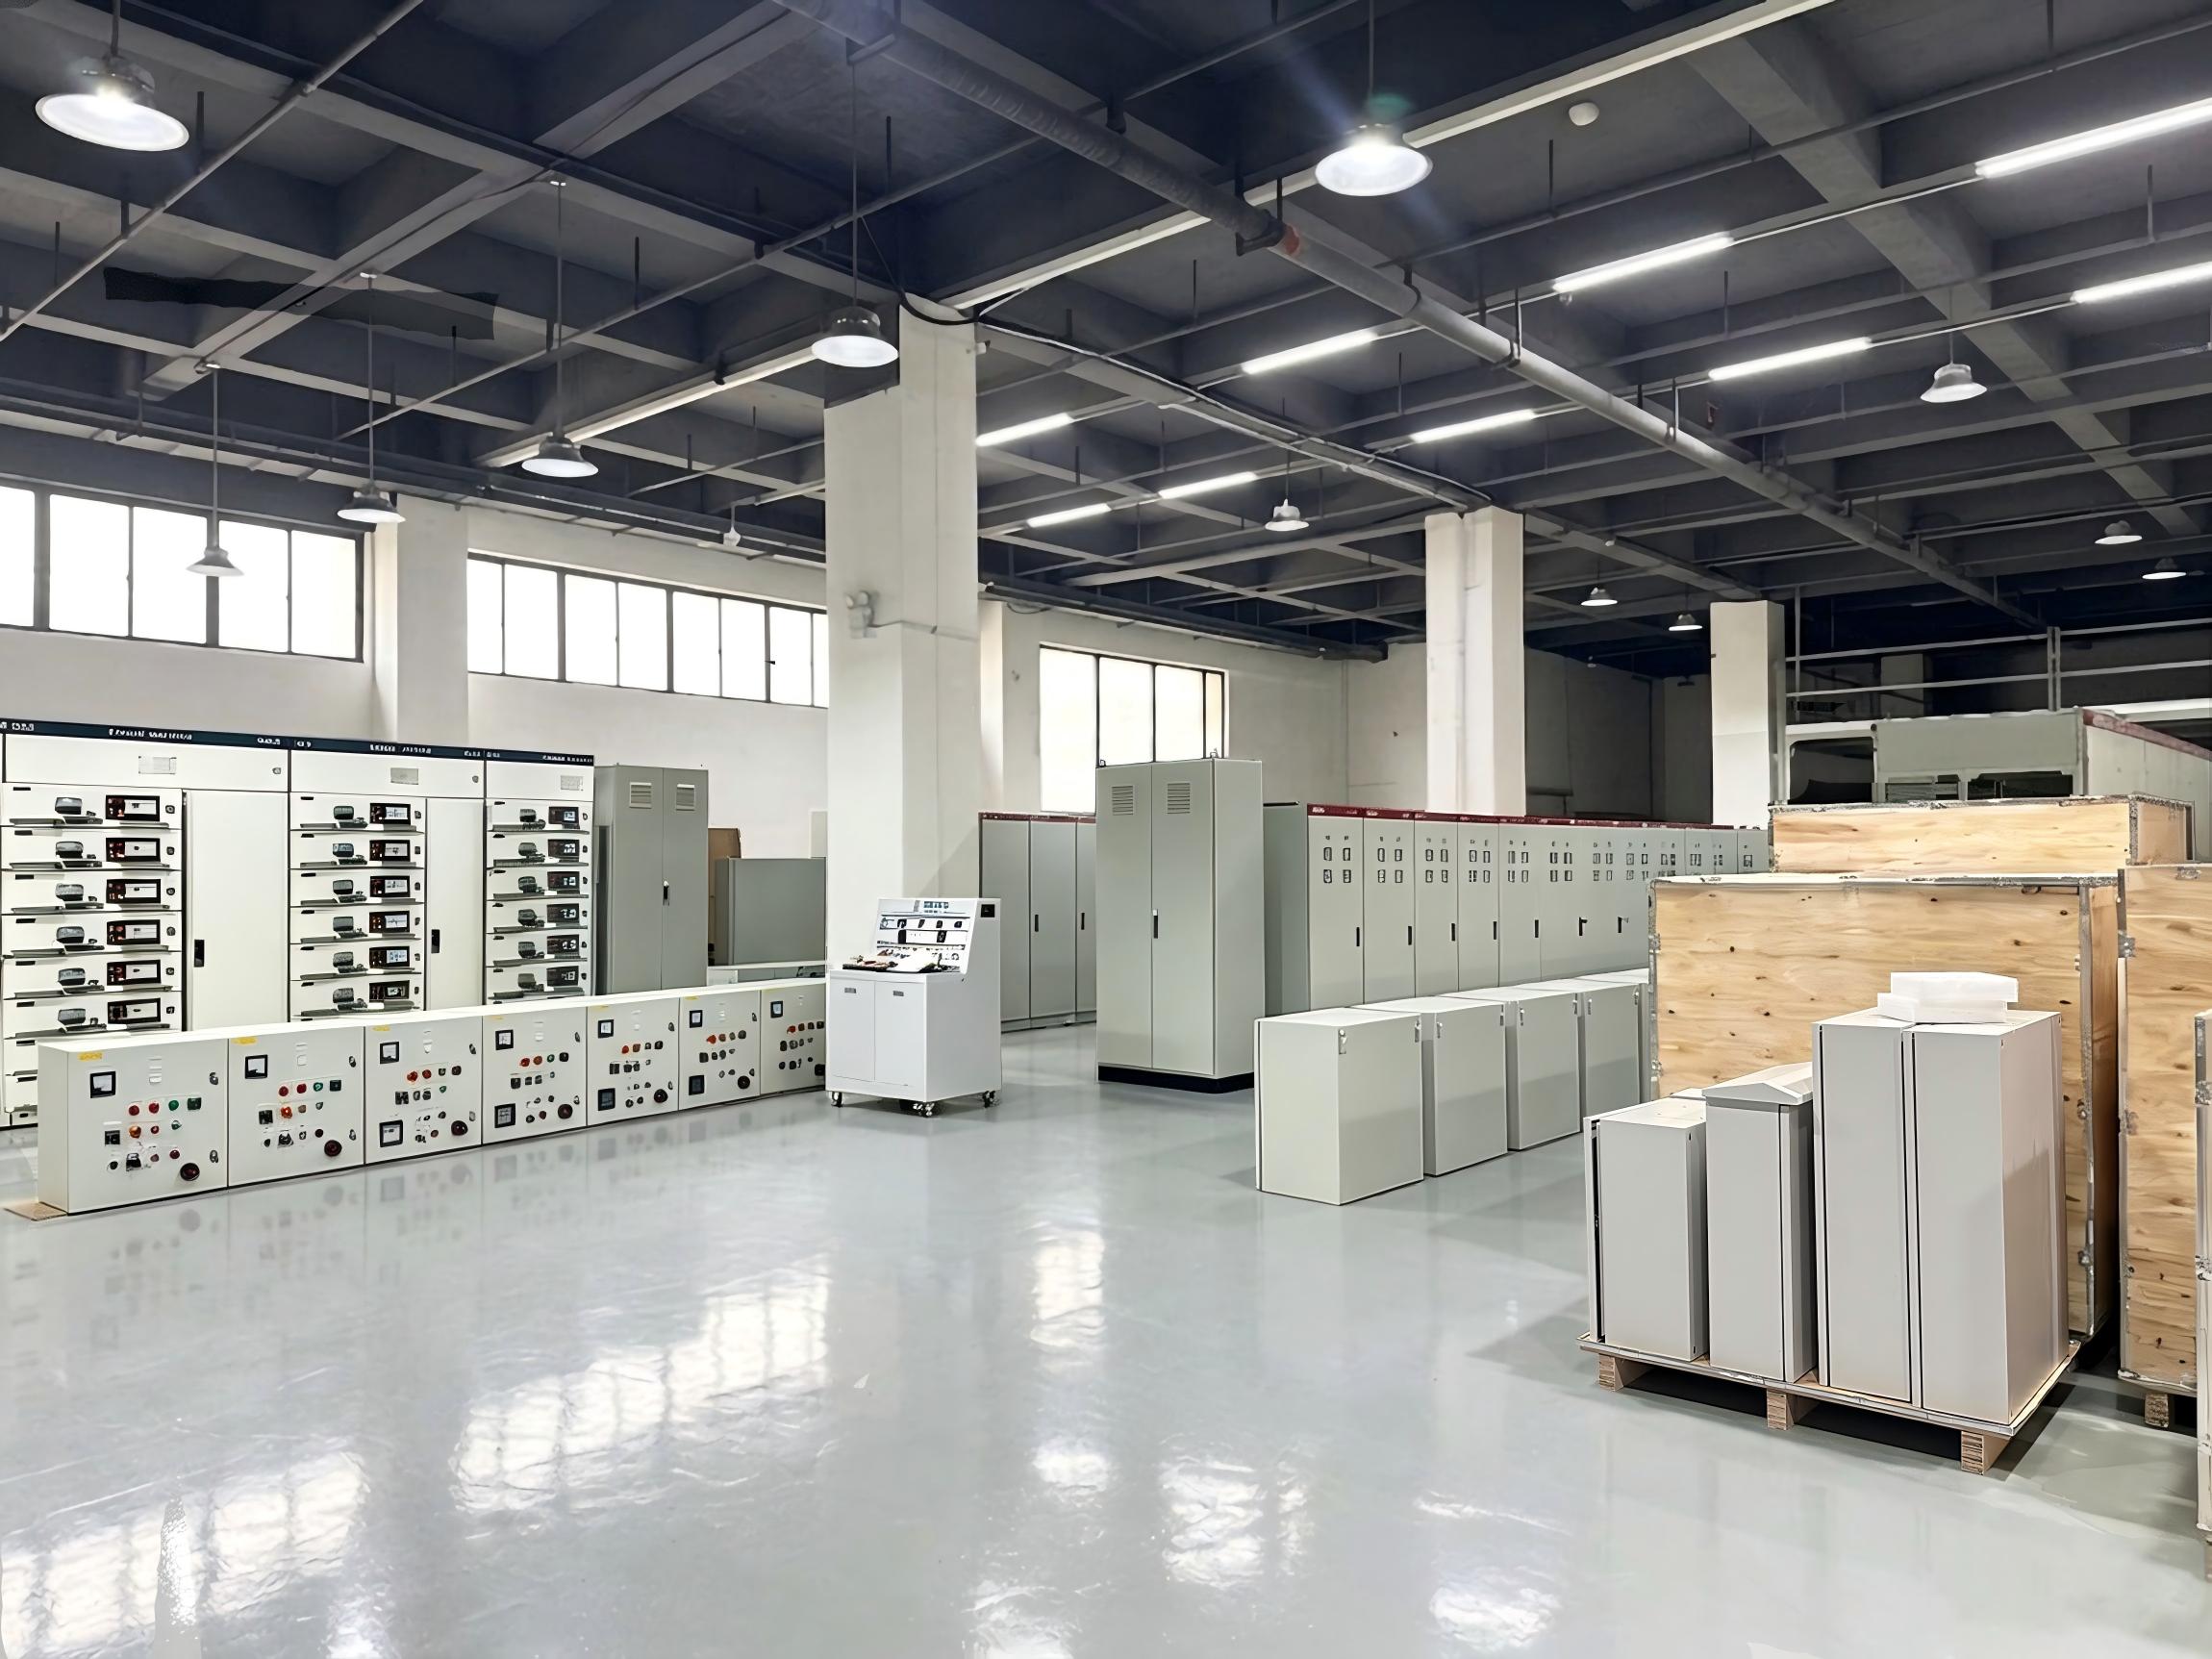
Les infrastructures électriques modernes dans la fabrication automatisée reposent sur des réseaux de distribution d'énergie robustes capables de gérer des charges continues extrêmes, des cycles de service dynamiques et des distorsions harmoniques non linéaires. Dans ces environnements complexes, le panneau de distribution de disjoncteurs sert de passerelle principale entre les transformateurs de tension moyenne et les machines en aval critiques pour la mission. Des lignes d'emballage automatisées et des cellules de soudage robotiques aux matrices CNC multi-axes, la continuité opérationnelle des équipements automatisés dépend directement de l'intégrité de conception, de la sélectivité de protection et de la résilience thermique de cet assemblage électrique central.
Les ingénieurs en automatisation industrielle et les responsables d'usine électrique font face à des exigences changeantes. L'expansion des variateurs de fréquence (VFD), des systèmes servo et des alimentations à découpage a fondamentalement modifié les profils de charge. Les calculs linéaires traditionnels pour la protection contre les surintensités et les courts-circuits ne suffisent plus. Les ensembles de distribution doivent désormais intégrer une télémétrie de précision, résister à des contraintes électromagnétiques massives lors de défauts à haute énergie et maintenir une isolation environnementale stricte pour prévenir les pannes imprévues qui coûtent des milliers de dollars par minute.

Topologie électromécanique et intégration des composants
Les ensembles de puissance industriels abritent un réseau complexe de composants électromécaniques conçus pour fonctionner sans faille sous des contraintes thermiques et électromagnétiques élevées. La disposition doit équilibrer sécurité, accessibilité, dissipation de chaleur et maintenabilité modulaire.
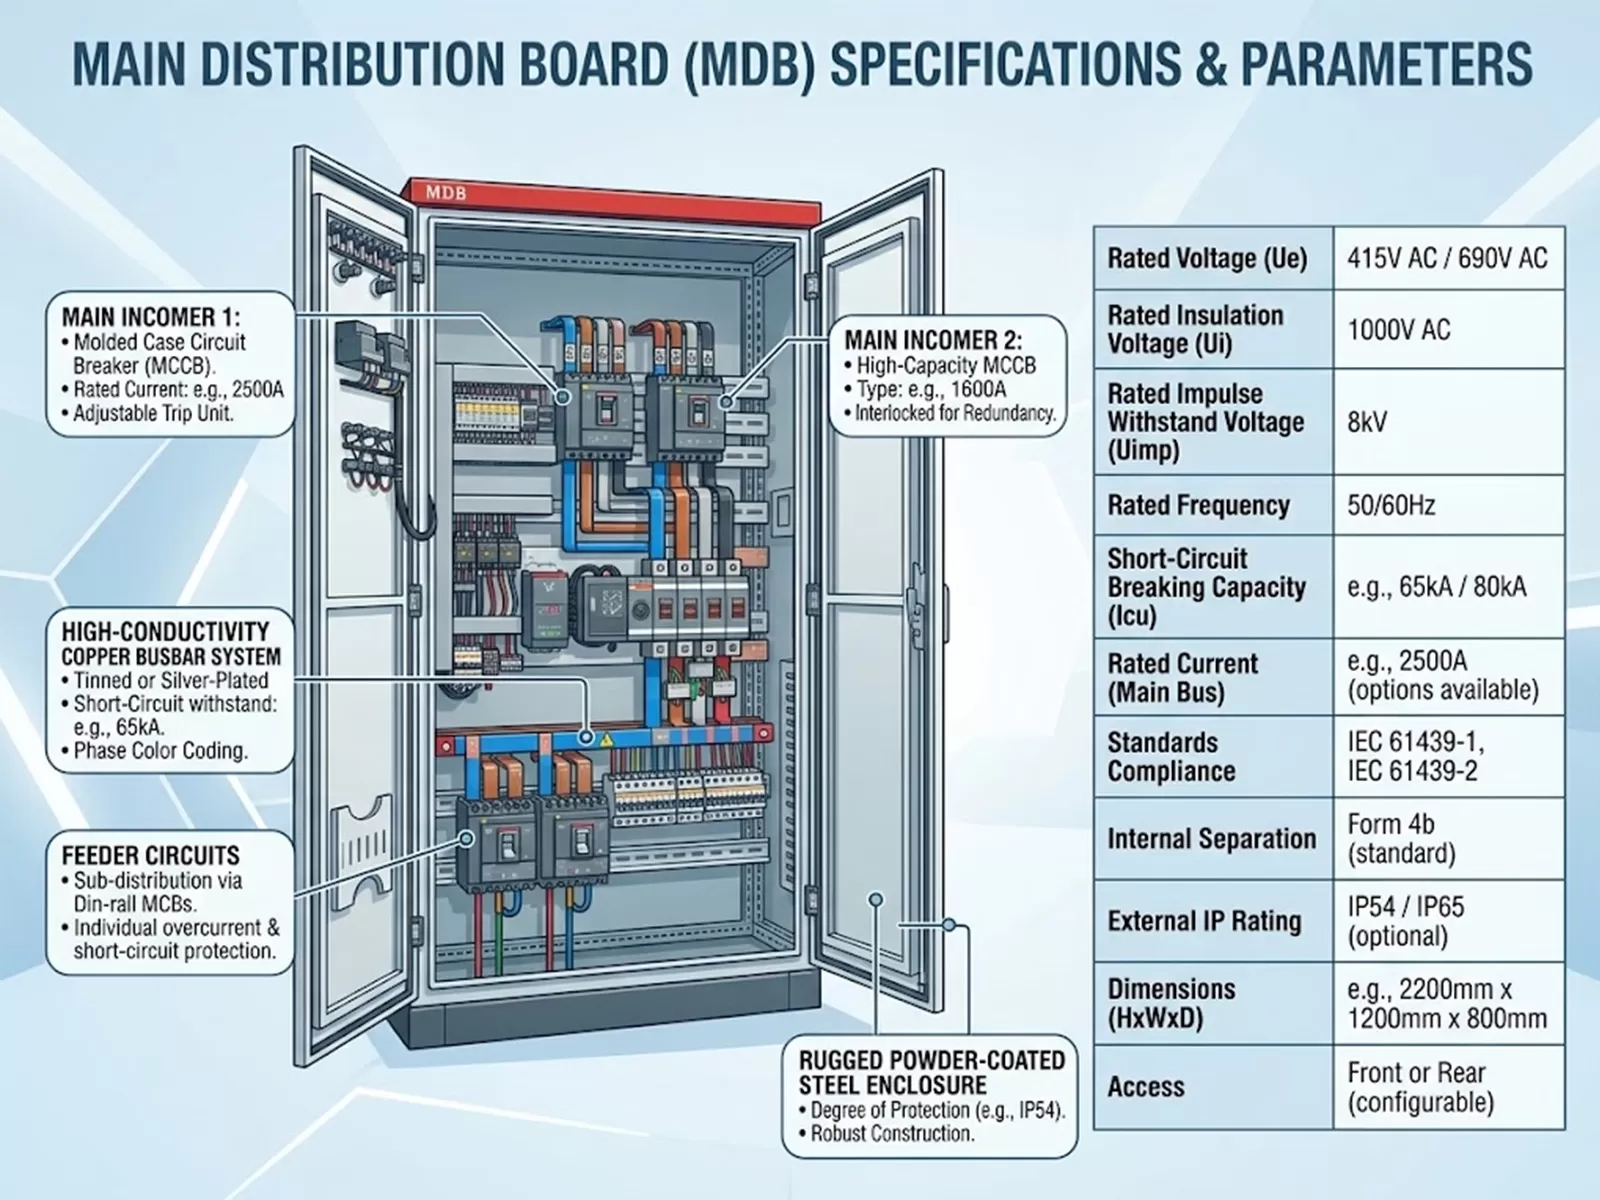
Section d'arrivée principale : Abrite le dispositif de déconnexion principal, généralement un disjoncteur à air (ACB) ou un disjoncteur à boîtier moulé (MCCB) de haute capacité. Cette section gère le courant total entrant de l'usine, isole l'ensemble en aval pendant la maintenance et fournit une protection primaire contre les surintensités, les courts-circuits et les défauts à la terre.
Systèmes de barres omnibus principales et de distribution : Fabriqués en cuivre électrolytique à haute conductivité (ETP) ou en aluminium de qualité électrique. Les barres omnibus sont renforcées mécaniquement pour résister aux courants de défaut prospectifs de pointe (Ipk) sans déformation mécanique ni rupture d'isolation.
Dispositifs de protection des circuits de distribution et de dérivation : Une combinaison de MCCB, de disjoncteurs miniatures (MCB) et de protecteurs de circuits moteurs (MCP) calibrés pour les intensités de courant des conducteurs en aval et les courants de fonctionnement des machines individuelles.
Chambres de terminaison de câble et de presse-étoupe : Espaces dédiés configurés pour une entrée, un pliage et un atterrissage sans contrainte de câbles d'alimentation de grande section, blindés ou non, complets avec barres omnibus de mise à la terre et cosses de compression.
Compartiment de contrôle, de mesure et de communication : Enceintes isolées abritant des transformateurs de potentiel (PT), des transformateurs de courant (CT), des compteurs d'énergie numériques, des passerelles de communication et des interfaces logiques programmables.
Ségrégation interne et types de forme au sein d'un panneau de distribution de disjoncteurs
La norme IEC 61439-2 définit des méthodes standardisées pour séparer les ensembles fonctionnels par des barrières et des cloisons internes. La spécification de la forme de séparation interne appropriée au sein d'un panneau de distribution de disjoncteurs dicte la sécurité de maintenance, les capacités d'atténuation des arcs et la disponibilité de l'équipement lors de l'entretien localisé.
La Forme 1 n'offre aucune séparation interne, laissant les barres omnibus, les unités fonctionnelles et les terminaux exposés dans un seul volume commun. Bien que rentable pour des installations légères de type industriel, les équipements de fabrication à haute disponibilité exigent une séparation avancée :
Forme 2b : Sépare les barres omnibus principales de toutes les unités fonctionnelles, avec des terminaux pour conducteurs externes également séparés des barres omnibus. Cela empêche le contact accidentel d'outils tombés avec les lignes électriques principales lors du travail à l'intérieur des zones d'alimentation.
Forme 3b : Isole les barres omnibus principales des unités fonctionnelles et sépare toutes les unités fonctionnelles individuelles les unes des autres. Les terminaux pour conducteurs externes sont séparés des unités fonctionnelles mais restent regroupés dans un compartiment de terminaux commun.
Forme 4b : Offre le plus haut degré de protection. Les barres omnibus sont séparées des unités fonctionnelles, les unités fonctionnelles sont complètement isolées les unes des autres, et les points de terminaison de câbles externes pour chaque unité fonctionnelle sont logés dans leurs propres compartiments discrets et fermés.
La mise en œuvre des enclos de Forme 4b permet aux techniciens de maintenance électrique de tirer de nouveaux câblages de terrain, de remplacer un disjoncteur de branche endommagé ou de reconfigurer une ligne de cellule de production automatisée sans désactiver la barre omnibus principale. Cela isole l'usine de fabrication active restante des dangers d'arc électrique et du contact involontaire phase à phase.
Évaluations de résistance aux courts-circuits et coordination des dispositifs de protection
La capacité de résistance aux courts-circuits est le critère de sécurité et de performance le plus critique dans une installation industrielle. Les tableaux de distribution doivent supporter à la fois les effets de chauffage thermique (I²t) et les contraintes mécaniques dynamiques générées par d'énormes forces de répulsion électrodynamique lors d'un court-circuit boulonné.
Les évaluations de protection doivent être évaluées en utilisant trois paramètres distincts :
Courant de résistance à court-circuit nominal (Icw) : La valeur RMS maximale du courant de court-circuit que l'assemblage de barres omnibus peut supporter pendant une durée définie (généralement 1,0 ou 3,0 secondes) sans montrer de dégradation structurelle ou de défaillance thermique des matériaux d'isolation.
Capacité de coupure à court-circuit ultime (Icu) : Le courant de défaut maximal qu'un disjoncteur individuel peut interrompre deux fois (séquence de test : O - t - CO) tout en maintenant la sécurité de base, bien qu'il ne reste pas nécessairement fonctionnel après l'interruption.
Capacité de coupure à court-circuit de service (Ics) : Le niveau de courant de défaut que le disjoncteur peut interrompre trois fois consécutives (séquence de test : O - t - CO - t - CO) et rester entièrement fonctionnel pour un service continu. Les réseaux d'automatisation industrielle doivent toujours être conçus autour des évaluations Ics = 100 % Icu pour éviter le remplacement prématuré du matériel suite à de mineurs défauts transitoires.
La coordination sélective (sélectivité) nécessite un alignement précis des courbes de caractéristiques temps-courant (TCC) entre les dispositifs en amont et en aval. En cas de défaut en aval, seul le disjoncteur immédiatement en amont du défaut doit s'ouvrir, laissant tous les autres circuits de branche sous tension. La sélectivité totale utilise une combinaison de seuils thermo-magnétiques, d'unités de déclenchement électroniques avec des délais courts réglables (STD) et d'interverrouillage sélectif de zone (ZSI). Le ZSI relie les unités de déclenchement via un bus de communication câblé ; lorsqu'un disjoncteur de branche en aval détecte un défaut, il envoie un signal de retenue à l'alimentation principale, lui demandant de maintenir son délai programmé pendant que la branche élimine le défaut localisé à cette machine automatisée unique.
Conception de barres omnibus, dynamique thermique et ingénierie des enceintes
Les barres omnibus en cuivre conductrices de courant à l'intérieur des enceintes à haute densité génèrent un chauffage Joule significatif ($P = I^2R$). Lorsqu'elles sont combinées avec des courants non sinusoïdaux provenant de variateurs de vitesse, l'effet de peau et l'effet de proximité augmentent encore la résistance AC effective, faisant monter les températures de fonctionnement.
Les calculs de gestion thermique doivent prendre en compte les températures ambiantes des ateliers, la convection de la couche limite interne, le rayonnement de surface des enceintes et les facteurs de charge du cycle de service. Les températures de fonctionnement doivent rester dans les seuils thermiques maximum établis par les normes IEC et UL—généralement une élévation maximale de 105°C pour les connexions en cuivre nu, ou moins lors de l'interfaçage avec des unités de déclenchement électroniques sensibles à la température.
Les environnements des équipements de fabrication soumettent également les enceintes à des contaminants aéroportés, des particules, des brouillards de liquide de refroidissement et des vibrations mécaniques. Spécifier une protection contre l'intrusion (IP) ou une classification NEMA appropriée prévient la dégradation :
IP54 / NEMA 12 : Protège les équipements internes et les microprocesseurs sensibles contre la poussière, les peluches, les fibres et les liquides éclaboussants. Adapté aux usines d'usinage automatisées, aux installations de découpage automobile et aux lignes d'assemblage général.
IP65 / NEMA 4X : Enceintes construites en acier inoxydable 304 ou 316 avec des joints en polyuréthane à cellules fermées continues. Essentiel pour l'emballage automatisé des aliments et des boissons, la fabrication pharmaceutique et les installations de traitement chimique soumises à des protocoles de lavage à haute pression.
Les équipes d'ingénierie chez XDEPE se concentrent sur l'équilibre entre la protection contre l'intrusion et le rejet de chaleur grâce à l'intégration stratégique d'échangeurs de chaleur air-air en boucle fermée ou de modules de climatisation. Ces systèmes de refroidissement actifs isolent complètement le volume d'air interne des environnements corrosifs des usines tout en stabilisant les températures ambiantes internes en dessous des limites opérationnelles critiques.

Télémetrie numérique, disjoncteurs intelligents et intégration de l'IoT industriel
La convergence de la distribution d'énergie et de la technologie opérationnelle (OT) a transformé le panneau de distribution moderne en un nœud de calcul intelligent en périphérie. Les réseaux de distribution analogiques hérités fonctionnaient à l'aveugle jusqu'à ce qu'un fusible fonde ou qu'un disjoncteur se déclenche. Les installations modernes exigent des flux de données préventifs pour éviter les temps d'arrêt.
Les unités de déclenchement électroniques (ETUs) au sein des MCCBs et ACBs intelligents sont équipées de microprocesseurs intégrés, de bobines Rogowski et de prises de tension internes. Ces unités échantillonnent en continu les formes d'onde électriques pour calculer des métriques de fonctionnement en temps réel :
Courant RMS réel par phase, neutre et terre
Tensions phase à phase et phase à neutre
Puissance active (kW), réactive (kVAR) et apparente (kVA)
Facteur de puissance et facteur de puissance de déplacement
Distorion harmonique totale (THD) jusqu'à la 31e ou 63e harmonique
Capture de forme d'onde lors des événements de déclenchement et d'alarme
En interfaçant via des protocoles de communication industrielle standardisés tels que Modbus TCP/IP, Profinet ou EtherNet/IP, ces unités de distribution intelligentes alimentent la télémétrie de diagnostic directement dans les systèmes SCADA des usines et les contrôleurs d'automatisation programmables (PAC). Le personnel de maintenance reçoit des avertissements automatiques lorsqu'un alimentateur de moteur connaît un déséquilibre de phase croissant, ou lorsqu'une défaillance de roulement provoque des augmentations anormales et progressives du courant de fonctionnement, permettant une intervention bien avant qu'un déclenchement de surintensité n'arrête la production.
Des systèmes avancés de surveillance de l'énergie développés aux côtés de XDEPE fournissent aux installations des capacités détaillées de sous-comptage de l'énergie. Le suivi de la consommation d'énergie au niveau des branches de machines individuelles permet aux fabricants de calculer les coûts de production réels par unité, de détecter les pertes d'efficacité de base et de gérer les pénalités de demande de pointe imposées par les entreprises d'énergie.
Critères de Spécification d'Achat et d'Ingénierie
Spécifier un ensemble de distribution d'énergie robuste nécessite une vérification technique approfondie entre les contraintes mécaniques, civiles et électriques. Les responsables des achats et les intégrateurs de systèmes principaux doivent définir des conditions limites précises dans les spécifications du projet :
Compatibilité de la Tension et de la Fréquence du Système : Vérifiez la tension opérationnelle continue maximale (Ue) et la tension d'isolation (Ui), en tenant compte des configurations d'alimentation de l'installation (par exemple, 400V 50Hz, 480V 60Hz 3-phases 3-fils, ou systèmes 3-phases 4-fils).
Dimensionnement de la Barrette Neutre : Dans les installations d'automatisation avec des densités élevées d'alimentations à découpage monophasées, les harmoniques triplen (3e, 9e, 15e) s'accumulent de manière constructive dans le conducteur neutre. Les barres de bus neutres doivent être spécifiées à 100 % ou même 200 % de la section transversale de la barre de phase principale pour éviter une surchauffe catastrophique.
Capacité Future et Modularité : Les agencements d'automatisation des usines subissent des reconfigurations fréquentes. Les panneaux doivent être spécifiés avec 20 % à 30 % de positions de circuits de rechange entièrement équipées, ainsi que des dispositions pour l'extension de la barre de bus sans nécessiter de soudure sur site ou de découpe destructrice.
Interverrouillage et Sécurité Opérationnelle : Des interverrouillages mécaniques sur les poignées de porte empêchent l'ouverture de l'armoire lorsque les disjoncteurs sont fermés. Les systèmes d'interverrouillage par clé (comme les clés Castell) garantissent un séquençage approprié lors du passage entre des alimentations utilitaires doubles ou des sources d'alimentation de générateur secondaires.
Protocoles d'Installation, de Mise en Service et de Maintenance
La fiabilité à long terme d'une installation de distribution industrielle dépend entièrement de protocoles rigoureux d'installation sur site, de vérification et de maintenance préventive.
Lors de l'installation, l'intégrité mécanique des cadres structurels et des joints de barres de bus boulonnés doit être vérifiée. Les connexions électriques boulonnées nécessitent des clés dynamométriques calibrées réglées sur les valeurs spécifiées par le fabricant. Des scellants indicateurs de couple ou des rondelles coniques Belleville doivent être utilisés pour maintenir la pression de contact sous l'expansion et la contraction thermiques cycliques.
Les tests de pré-mise en service nécessitent des procédures de vérification systématiques :
Tests de Résistance d'Isolation : À l'aide d'un mégohmmètre calibré (généralement à 1000V DC pour les systèmes 480V/690V), mesurez l'isolation phase à phase, phase à neutre et phase à terre. Les valeurs de résistance doivent dépasser les seuils désignés (généralement >100 Mégaohms) avant l'énergisation.
Tests de Résistance Dielectrique (Hi-Pot) : Vérifie que les dégagements d'air clairs, les distances de fuite et les matériaux d'isolation solides peuvent résister à des surtensions transitoires sans perforation diélectrique.
Injection de courant primaire et secondaire : L'injection secondaire vérifie les circuits de mesure et de temporisation des unités de déclenchement électroniques. L'injection primaire fait passer un courant élevé à travers les CT et les disjoncteurs réels pour valider les temps de réponse de déclenchement par rapport aux courbes TCC publiées.
La maintenance opérationnelle implique des enquêtes thermographiques programmées. Des fenêtres infrarouges (IR) installées directement dans les panneaux d'enceinte permettent aux thermographes de scanner les joints de barres principales, les bornes de disjoncteurs et les terminaisons de câbles sous pleine charge de production sans ouvrir les portes des armoires ou exposer le personnel aux risques d'arc électrique. Toute anomalie thermique montrant un delta-T supérieur à 10°C entre les phases adjacentes indique des terminaisons desserrées, de l'oxydation ou une usure interne des contacts nécessitant une intervention programmée immédiate.
Questions Fréquemment Posées
Q1 : Quelle est la différence technique entre un tableau électrique standard et un panneau de distribution de disjoncteurs utilisé dans l'automatisation industrielle ?
A1 : Les tableaux électriques standard sont généralement accessibles par l'avant, des assemblages légers classés jusqu'à 800A, utilisant principalement des disjoncteurs miniatures à enficher ou à boulonner sans séparation interne de forme. Un panneau de distribution de disjoncteurs industriel est un assemblage de classe appareillage électrique conçu, classé jusqu'à plusieurs milliers d'amperes, incorporant une séparation interne de Forme 2 à Forme 4, de hautes capacités de résistance aux courts-circuits (jusqu'à 100kA), des disjoncteurs extractibles, un renfort continu des barres et des interfaces de communication d'automatisation complexes conçues pour des cycles de service sévères.
Q2 : Pourquoi le choix de l'unité de déclenchement électronique (ETU) est-il critique pour les circuits de branchement des équipements d'automatisation ?
A2 : Contrairement aux unités de déclenchement thermomagnétiques de base, qui reposent sur le chauffage physique de bandes bimétalliques et de solénoïdes magnétiques, les ETU utilisent des processeurs de signaux numériques pour mesurer le courant avec précision. Elles permettent un ajustement indépendant des courbes de Longue Durée (surcharge), de Courte Durée (court-circuit avec délai), Instantané (court-circuit sans délai) et de Défaut à la Terre (LSIG). Cette précision permet aux ingénieurs en automatisation d'accommoder les forts courants d'appel des systèmes servo et des transformateurs sans déclenchements intempestifs, tout en maintenant des temps de détection de défauts serrés.
Q3 : Comment le chargement non linéaire affecte-t-il la classification thermique d'un panneau de distribution industriel ?
A3 : Les charges non linéaires — telles que les variateurs de fréquence, les entraînements CC et les alimentations à induction haute fréquence — tirent des courants non sinusoïdaux contenant un fort contenu harmonique. Ces harmoniques augmentent les pertes par courants de Foucault et d'hystérésis dans l'acier structurel, élèvent la résistance par effet de peau dans les barres de cuivre et provoquent des flux de courant élevés dans les lignes neutres. En conséquence, les tableaux de distribution alimentant des machines automatisées doivent être déclassés ou fabriqués avec des barres surdimensionnées et des systèmes de ventilation améliorés, pour éviter un dangereux échauffement interne.
Q4 : Quel est l'avantage opérationnel principal des disjoncteurs extractibles par rapport aux unités montées fixes ?
A4 : Les disjoncteurs extractibles sont montés sur des mécanismes de rayonnage dédiés qui permettent au disjoncteur d'être physiquement déconnecté et retiré des broches de barres sans enlever les connexions de câbles boulonnées. Dans la fabrication automatisée continue, si un disjoncteur tombe en panne, il peut être retiré et échangé avec une pièce de rechange pré-testée en quelques minutes. Les disjoncteurs montés fixes nécessitent une déénergisation totale du panneau, un démontage de l'enceinte et un dévissage des terminaisons de conducteurs lourds, entraînant des heures d'arrêt de l'usine.
Q5 : Quelles mesures mécaniques empêchent la défaillance des barres omnibus lors d'un événement de court-circuit en amont ?
A5 : Lorsqu'un courant de court-circuit massif circule à travers des barres omnibus parallèles, il crée des forces d'attraction ou de répulsion électromagnétiques extrêmes qui peuvent plier les barres en cuivre et briser les supports structurels. Pour atténuer cela, les barres omnibus sont soutenues par des isolateurs en polyester thermodurcissable ou en résine époxy renforcée de verre, à haute résistance et non hygroscopiques, espacés à des intervalles calculés directement à partir du courant de court-circuit prospectif maximal (Ipk). Un bon contreventement garantit que l'assemblage reste structurellement rigide et sûr tout au long du temps de dégagement du dispositif de protection.
Consultation en ingénierie et intégration de systèmes
La sélection, le dimensionnement et la configuration d'un panneau de distribution de disjoncteurs industriels nécessitent un alignement exact des calculs électriques, des limitations d'enveloppe mécanique et des protocoles de communication adaptés à votre processus de fabrication. Lors de la planification de la modernisation de l'usine, des expansions de ligne ou d'installations entièrement nouvelles, une implication précoce avec des spécialistes qualifiés en appareillage électrique garantit la conformité aux normes internationales évolutives et protège votre investissement en équipements de capital.
Pour des examens d'ingénierie personnalisés, des études de coordination de court-circuit et des configurations de panneaux de distribution spécialisés pour des installations automatisées, contactez l'équipe d'ingénierie de XDEPE pour examiner les dessins schématiques et discuter de vos spécifications techniques.
Contactez l'équipe d'ingénierie de XDEPE


.webp?t=1787649054185 "Livraison en 22 jours : panneaux de synchronisation 50kW aux Philippines")