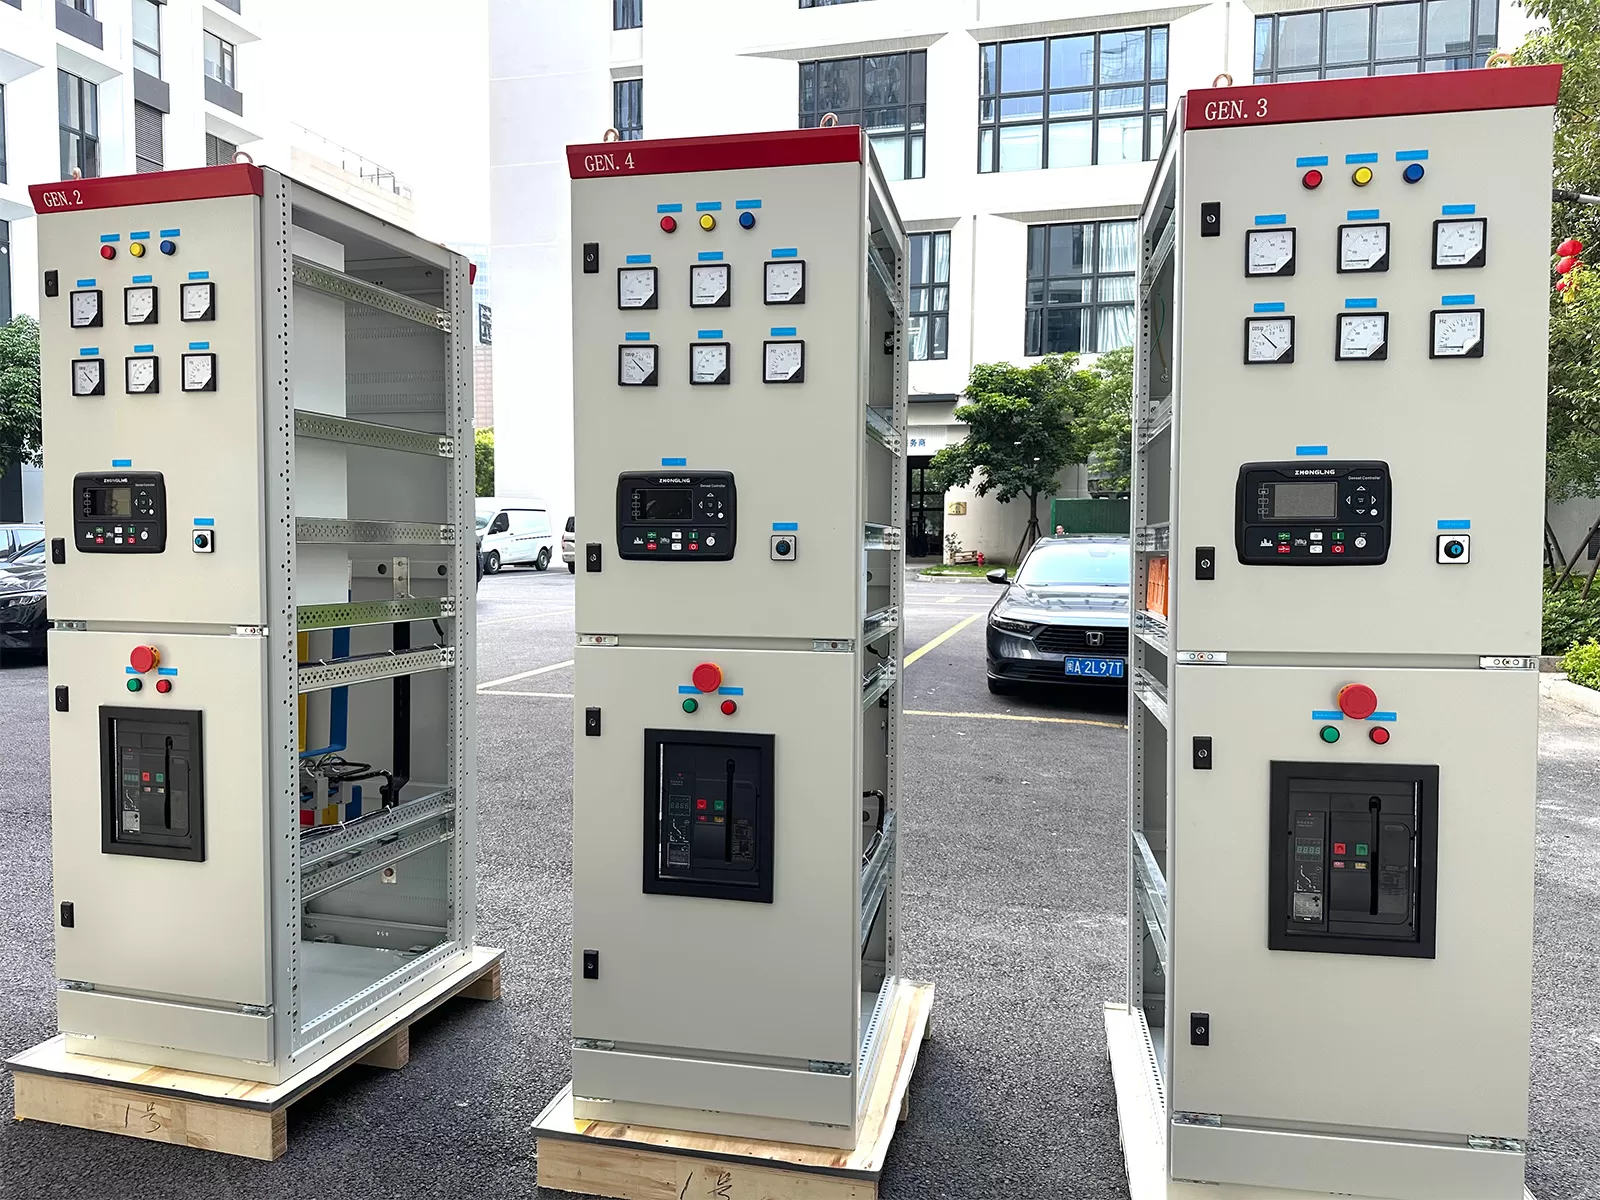
Servant de centre opérationnel central pour les machines de production, un panneau de contrôle industriel régule la distribution d'énergie, la traduction des signaux et l'exécution de la logique programmatique dans les environnements d'usine. La fabrication moderne exige des niveaux sans précédent de disponibilité, de précision et de mise en réseau déterministe, transformant ces enceintes de points de jonction passifs en écosystèmes électromécaniques sophistiqués. Concevoir, fabriquer et déployer de tels systèmes implique de trouver un équilibre entre le respect strict des réglementations, les exigences de dissipation thermique, la compatibilité électromagnétique et la maintenabilité à long terme. Pour les responsables d'usine, les ingénieurs en automatisation et les directeurs des achats, évaluer l'architecture des enceintes à travers une lentille technique exhaustive protège les investissements en capital et réduit les goulets d'étranglement imprévus lors de la mise en service.
Cadres réglementaires et conformité à la sécurité électrique
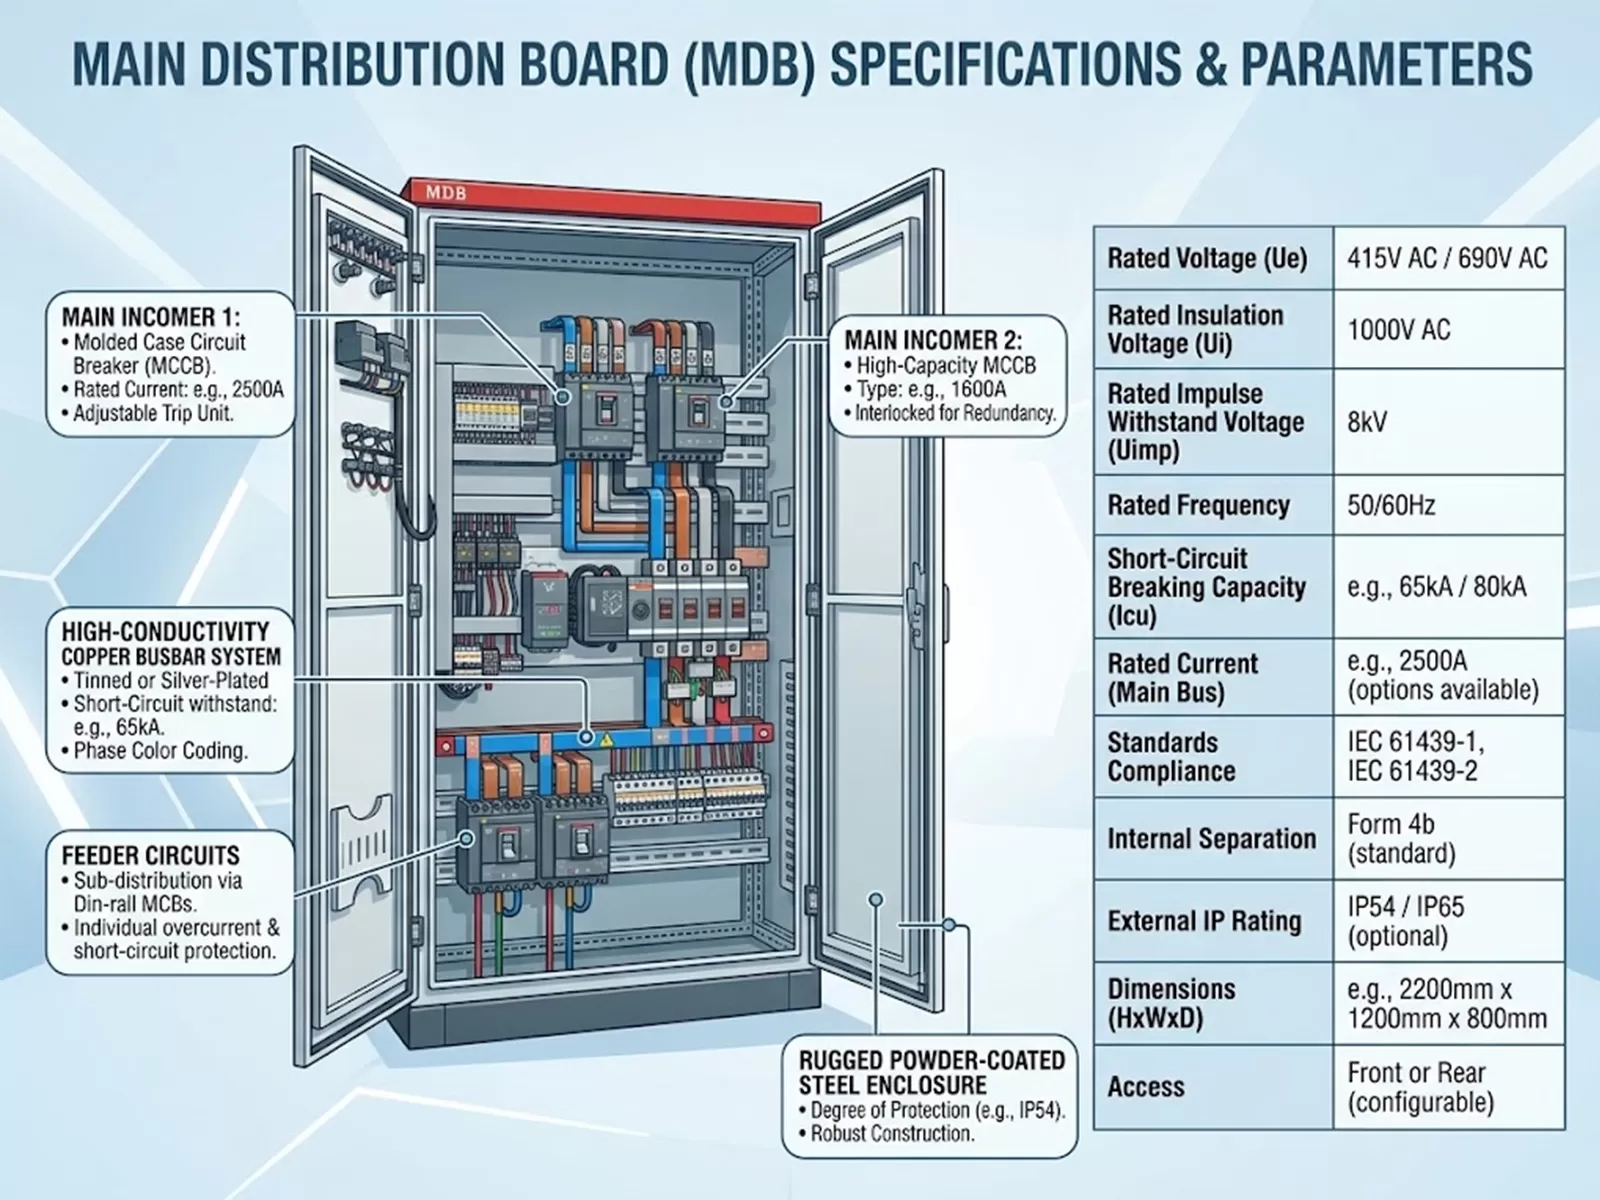
L'architecture des enceintes électriques commence par un alignement strict aux codes de sécurité internationaux. Les divergences entre les exigences régionales provoquent fréquemment des retards d'installation ou des pannes d'équipement catastrophiques lors de la validation sur le terrain. En Amérique du Nord, la norme régissant est UL 508A pour les enceintes industrielles, fonctionnant en tandem avec NFPA 79 pour les machines industrielles. Les installations européennes et internationales adhèrent principalement à IEC 60204-1 pour la sécurité électrique des machines, ainsi qu'à la série IEC 61439 pour les ensembles d'appareillage de commutation et de contrôle basse tension.
Un paramètre de conception principal sous les juridictions UL et IEC est le calcul de la cote de courant de court-circuit (SCCR). Déterminer le SCCR global nécessite d'identifier le composant le plus faible dans le chemin du circuit d'alimentation en fonction des courants de défaut prospectifs maximums. Les ingénieurs doivent examiner chaque bloc de distribution d'énergie, disjoncteur, porte-fusible, démarreur de moteur et variateur de fréquence. La mise en œuvre de combinaisons de composants coordonnées, telles que des fusibles de classe J ou CC limitant le courant en amont, élève le SCCR global de l'assemblage pour répondre aux niveaux de défaut de l'utilitaire disponible sans nécessiter un surdimensionnement massif des contacteurs en aval.
La protection du personnel impose des dispositifs de sécurité mécaniques et électriques explicites. Les interrupteurs de déconnexion des enceintes doivent incorporer des verrouillages mécaniques de porte, garantissant que le cabinet ne peut pas être ouvert tant que les barres collectrices haute tension restent énergisées, sauf si cela est contourné par du personnel de maintenance qualifié via un outil de contournement désigné. Des couvercles internes à face morte, des blocs de bornes sécurisés au toucher classés au minimum IP20, et des protections pour doigts sur les connexions de bus éliminent le contact accidentel avec des circuits sous tension lors du dépannage.
Topographie interne, espacement et organisation des composants
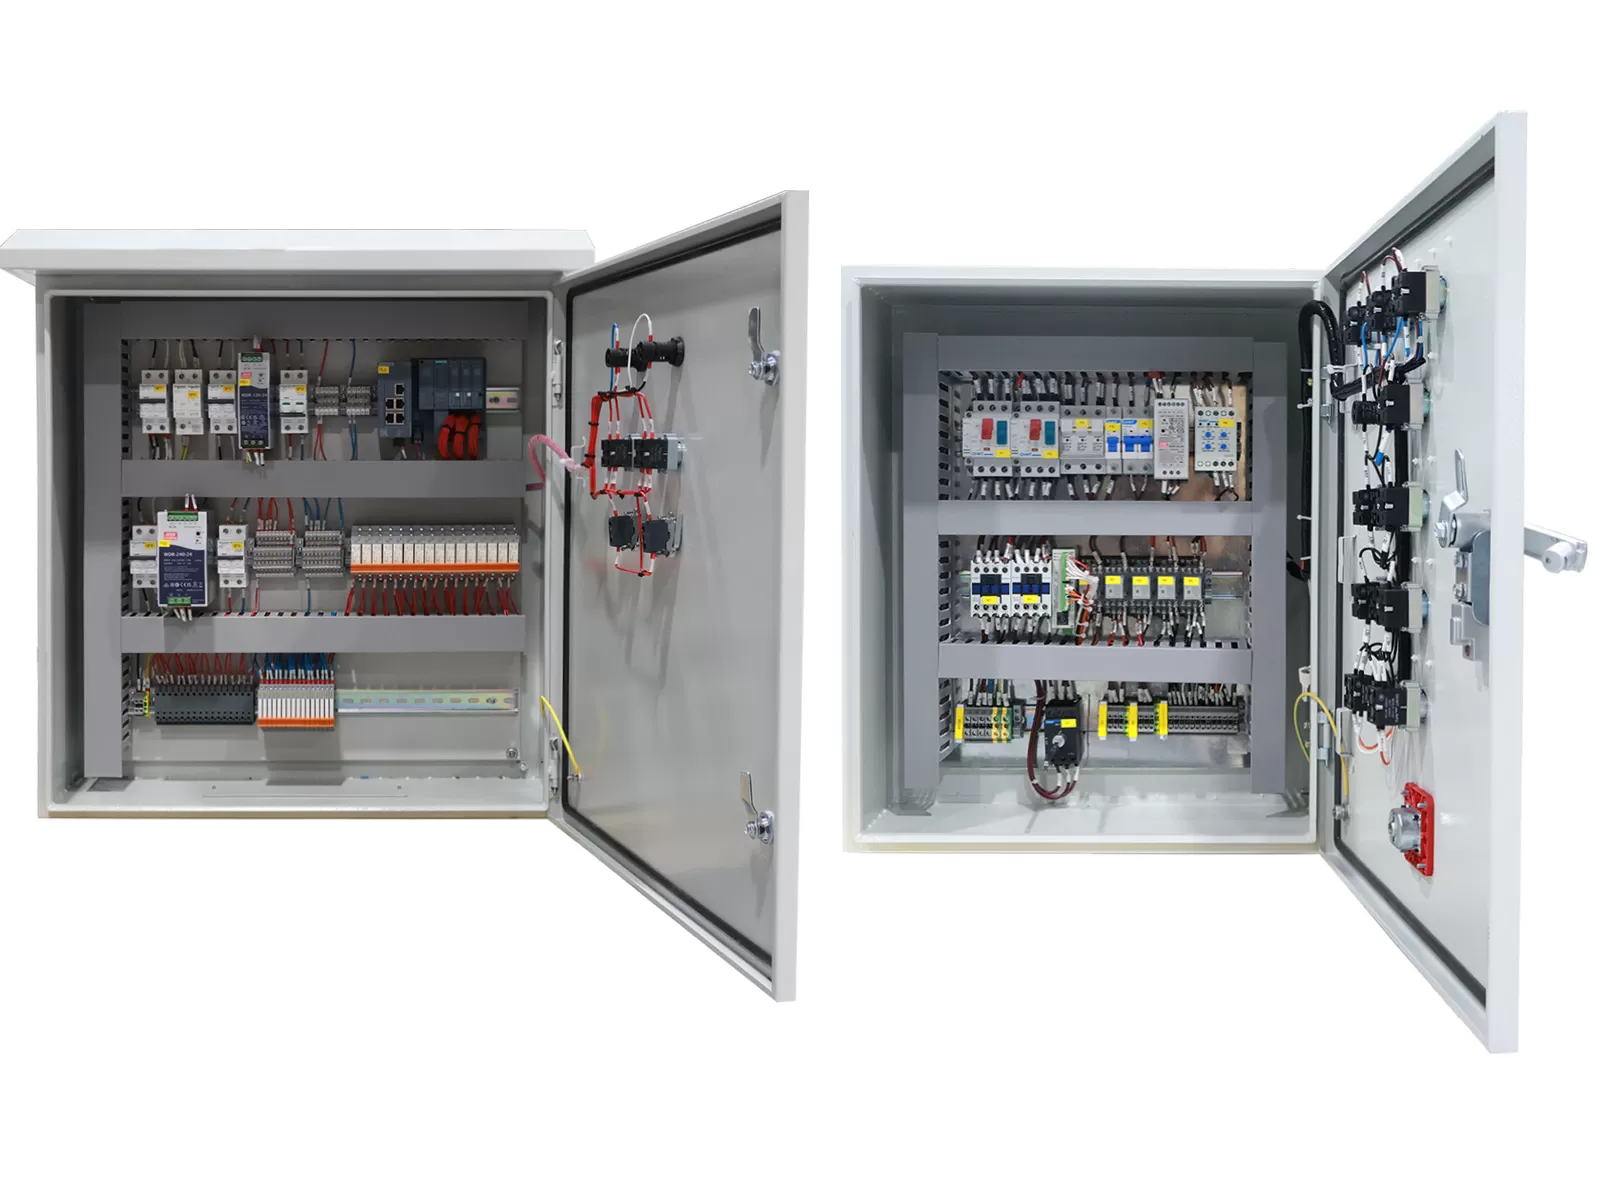
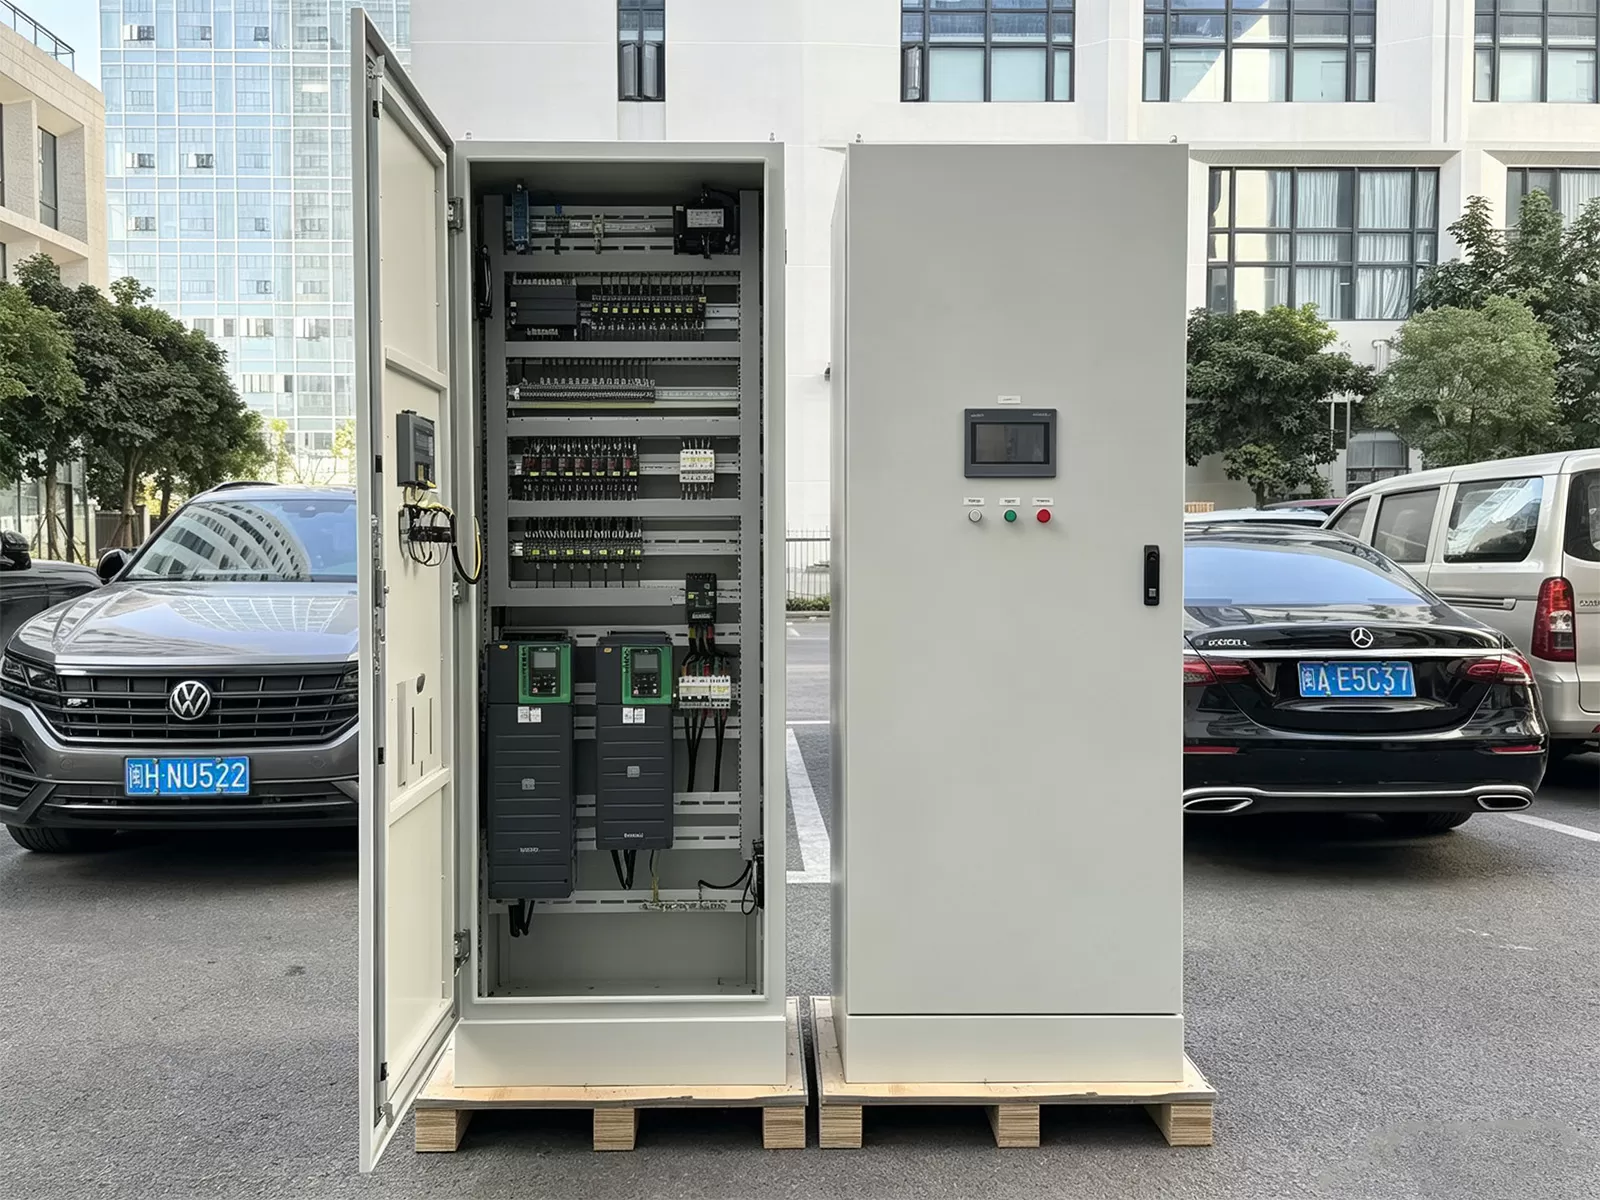
Le placement logique des composants à l'intérieur d'une enceinte dicte la fiabilité électrique, l'isolation électromagnétique et la facilité d'entretien de routine. Les rails DIN et les conduits de câblage partitionnent la plaque arrière en zones fonctionnelles distinctes. Les composants d'alimentation fonctionnant à des tensions élevées se trouvent près de la déconnexion principale, généralement dans le quadrant supérieur, minimisant la longueur de transit des conducteurs d'alimentation de gros calibre.
Ségrégation de tension : Les lignes AC triphasées haute tension (480V/400V) doivent maintenir une séparation spatiale des signaux logiques basse tension en courant continu (24V DC) et du câblage des capteurs analogiques. Faire passer ces conducteurs dans des conduits de câbles horizontaux et verticaux séparés élimine les interférences inductives et le couplage transitoire capacitif.
Capacité des conduits de câbles : Le dimensionnement des conduits de câbles doit respecter les règles de remplissage de volume maximum, en maintenant idéalement un espace d'air de 40 % à 50 % pour la dissipation thermique et l'expansion future des circuits. Les chemins de câbles surchargés compressent l'isolation, piègent la chaleur et compliquent le traçage des câbles lors de la maintenance.
Limites de dégagement : Les dispositifs de commutation, en particulier les contacteurs et les variateurs de fréquence, nécessitent des zones de dégagement désignées au-dessus et en dessous de leur châssis pour les courants de convection et les ventilateurs d'échappement. Installer des conduits trop près d'un dissipateur thermique restreint le flux d'air et provoque des déclenchements thermiques prématurés.
Densité des bornes : Les blocs de bornes sur rail DIN doivent fournir un regroupement clair, en utilisant des blocs codés par couleur pour la terre (vert/jaune), le neutre (bleu), le commun 24V DC (noir/rouge) et les boucles analogiques. Un espacement suffisant entre les bandes de bornes adjacentes permet aux techniciens de diriger, de fixer et de serrer les conducteurs sans plier les fils au-delà de leurs rayons de courbure minimum spécifiés.
Dynamiques thermiques et gestion du climat de l'enceinte
Chaque semi-conducteur actif, alimentation électrique, transformateur et bobine de contacteur libère de l'énergie thermique à l'intérieur du boîtier scellé. Permettre aux températures ambiantes internes d'augmenter au-delà de 40°C dégrade exponentiellement la durée de vie des composants électroniques, accélérant le séchage des condensateurs électrolytiques dans les contrôleurs logiques programmables et les variateurs de vitesse. Le calcul de l'équilibre thermique de l'enceinte nécessite d'évaluer la dissipation totale de puissance interne par rapport au transfert de chaleur de la surface externe.
L'équation de transfert de chaleur détermine si la convection passive ou le refroidissement forcé en boucle fermée est obligatoire. Lorsque la température ambiante à l'extérieur du cabinet est constamment inférieure à l'enveloppe de fonctionnement interne souhaitée, des ventilateurs à filtre scellé utilisant un flux laminaire forcé peuvent suffire. Les environnements chargés de brouillard d'huile, de poussière métallique conductrice ou de fluides de lavage nécessitent des classements NEMA 4, 4X ou IP65/IP66 scellés, rendant la ventilation en plein air inutilisable.
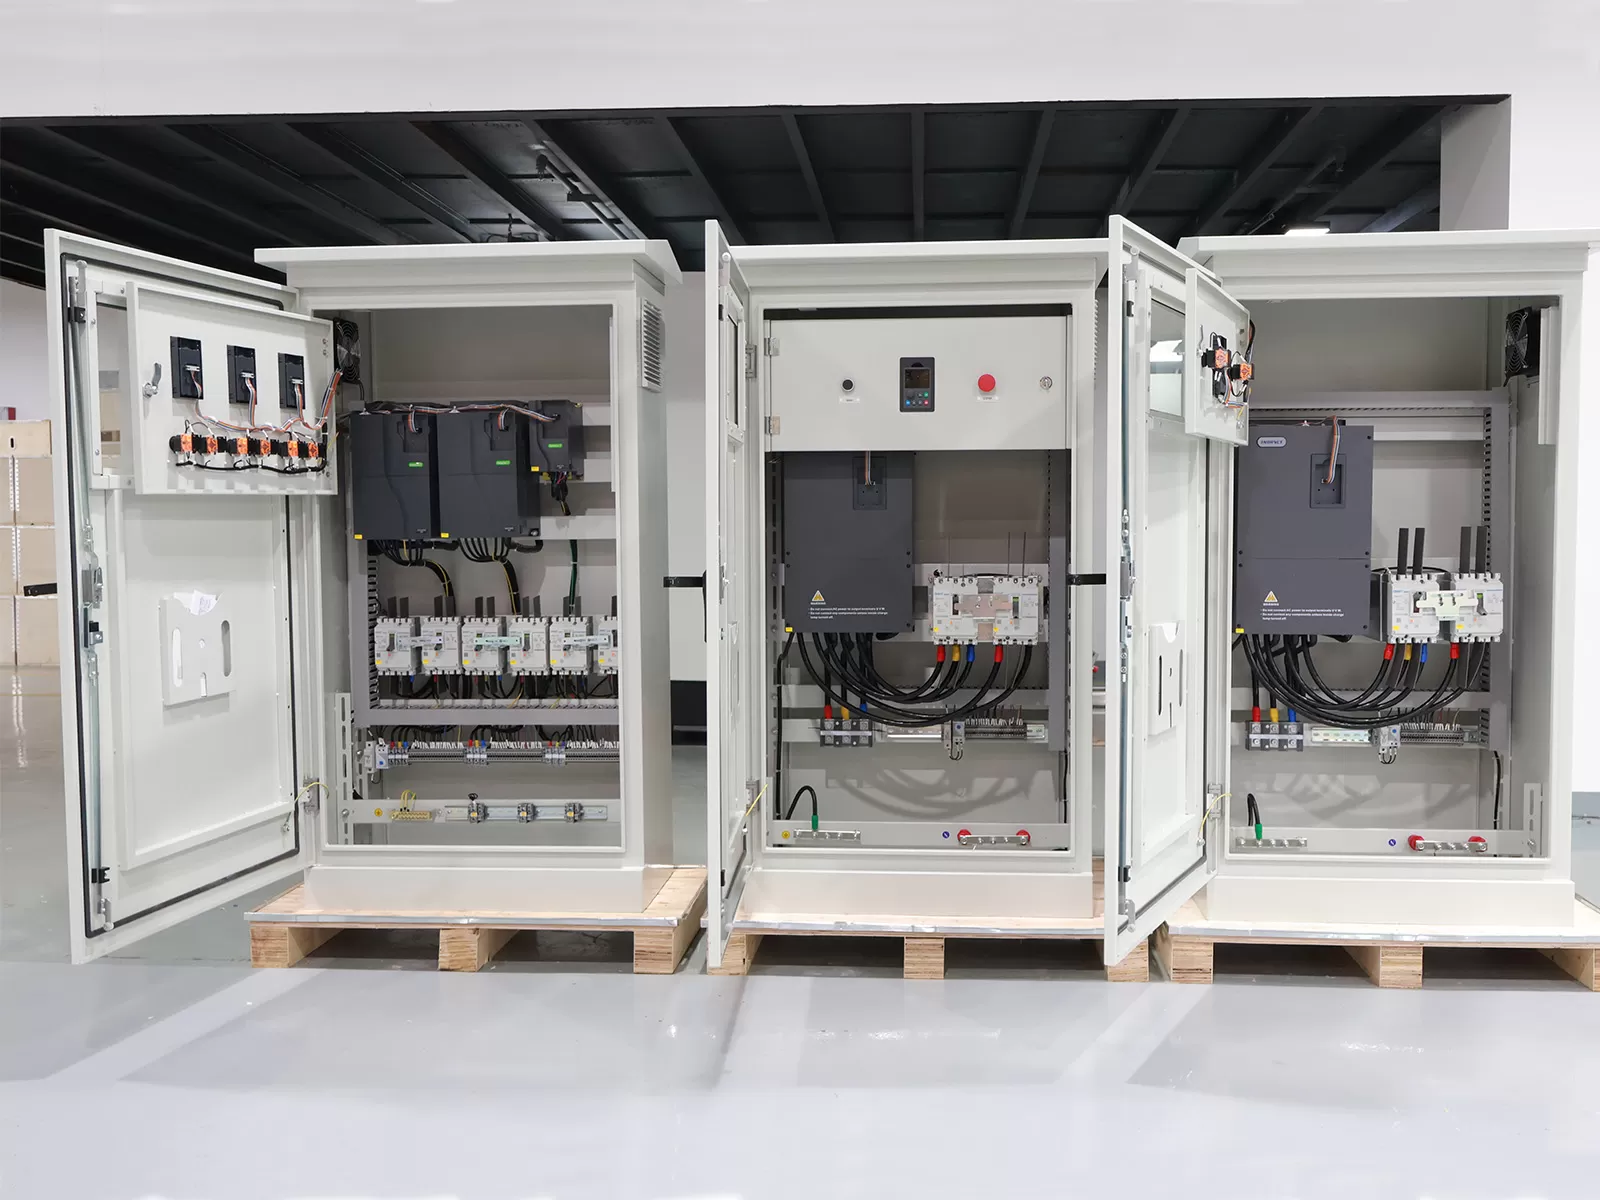
Les ingénieurs doivent déployer des climatiseurs en boucle fermée, des échangeurs de chaleur air-air ou des refroidisseurs thermoélectriques dans des environnements difficiles. Les climatiseurs séparent le volume d'air interne de la contamination ambiante tout en aspirant l'air du cabinet interne à travers une bobine d'évaporateur pour éliminer la chaleur latente et l'humidité. La gestion des condensats doit être intégrée à la base du cabinet à l'aide de vaporisateurs automatisés ou de conduits de drainage pour éviter l'accumulation de liquide interne. Lors de la configuration de systèmes de mouvement spécialisés ou de cabinets d'usinage multi-axes, les équipes d'ingénierie consultent des spécialistes de la fabrication comme XDEPE pour calculer des équilibres de charge thermique précis et sélectionner des unités de refroidissement d'enceinte adaptées aux profils thermiques localisés.
Compatibilité électromagnétique et atténuation du bruit
Les dispositifs de commutation à haute vitesse, notamment les transistors bipolaires à grille isolée (IGBT) trouvés dans les variateurs de fréquence et les systèmes servo, introduisent des taux extrêmes de changement de tension (dv/dt). Ces transitoires génèrent une interférence électromagnétique (EMI) sévère, rayonnée et conduite. Sans techniques de blindage et de mise à la terre complètes, ce bruit se couple aux liaisons de communication Ethernet industrielles sensibles, aux signaux de processus analogiques 4-20mA et aux lignes de rétroaction des encodeurs.
Une atténuation efficace du bruit nécessite d'établir un plan de mise à la terre unifié et à faible impédance sur l'ensemble de l'enceinte. Les sous-panneaux galvanisés à chaud ou non peints offrent une meilleure mise à la terre à haute fréquence par rapport aux panneaux en acier peints où la peinture doit être grattée à chaque boulon de montage. Les topologies de mise à la terre en étoile garantissent que chaque sous-ensemble fonctionnel se réfère à un bus de mise à la terre commun, éliminant les boucles de terre causées par des courants de blindage circulants.
Terminaison de blindage de câble : Les câbles d'alimentation du moteur transportant des sorties modulées en largeur d'impulsion (PWM) nécessitent des pinces de mise à la terre de blindage circulaire à 360 degrés directement à la sortie de l'entraînement et à l'entrée du bulkhead de l'enceinte. Les terminaisons de mise à la terre en pigtail agissent comme des antennes haute fréquence et ne doivent pas être utilisées.
Réacteurs et filtres de ligne : L'installation de réacteurs harmoniques passifs ou de filtres harmoniques actifs du côté ligne des convertisseurs de puissance supprime les harmoniques haute fréquence injectées dans le réseau de distribution de l'installation. Les filtres dV/dt de sortie suppriment les pics de réflexion de tension qui détruisent l'isolation des enroulements du moteur sur de longues longueurs de câble.
Suppression par ferrite : Les inductances en ferrite installées sur les conducteurs du bus CC, les lignes de communication et les entrées de capteurs numériques absorbent les oscillations transitoires haute fréquence sans affecter la transmission du signal de base.
Architectures programmables, mise en réseau et interface de terrain
Les environnements d'automatisation industrielle privilégient la connectivité distribuée et déterministe plutôt que le câblage discret point à point encombrant. Le contrôleur logique programmable (PLC) central communique avec des modules d'E/S distants, des interfaces homme-machine (HMI), des capteurs de vision et des instruments de terrain via des protocoles Ethernet industriels déterministes tels que PROFINET, EtherNet/IP ou EtherCAT.
Les commutateurs Ethernet industriels gérés montés en interne fournissent une priorisation des paquets de qualité de service (QoS), une ségrégation de réseau local virtuel (VLAN) et une redondance du protocole Rapid Spanning Tree (RSTP). L'ossature de communication interne isole les réseaux de capteurs de niveau terrain des systèmes de supervision et d'acquisition de données (SCADA) à l'échelle de l'installation, améliorant à la fois la sécurité fonctionnelle et la cybersécurité opérationnelle.
Les interfaces de câblage de terrain externes nécessitent des systèmes de passage à travers bulkhead robustes. L'utilisation de presse-étoupes à câbles divisés avec des inserts élastomériques modulaires permet aux câbles de raccordement industriels pré-terminés d'entrer dans l'enceinte sans couper les connecteurs ou violer la classification de protection contre les intrusions structurelles. L'intégration de dispositifs de protection contre les surtensions (SPD) au point d'entrée protège les cartes de microprocesseur internes contre les surtensions induites par la foudre externes et les retours inductifs des charges inductives déconnectées.
Spécifications d'approvisionnement et vérification collaborative de panneaux de contrôle
La commande de systèmes électriques sur mesure nécessite d'évaluer des conceptions schématiques complexes, la résilience de la liste des matériaux (BOM) et les capacités de fabrication des fournisseurs. Les équipes de spécification doivent équilibrer les composants standardisés commerciaux (COTS) avec des adaptations spécifiques à l'application pour se protéger contre les interruptions de chaîne d'approvisionnement localisées et l'obsolescence opérationnelle.
Des packages schématiques complets, développés via des suites de CAO électrique professionnelles telles que EPLAN ou AutoCAD Electrical, servent de base technique pour la production. Ces schémas doivent inclure des diagrammes de câblage point à point complets, des tableaux d'allocation de terminaux, des dessins unifilaires de distribution d'énergie et un référencement croisé automatisé pour les bobines et contacts de contacteurs. Faire appel à un soutien de conception collaborative de fabricants techniques comme XDEPE lors des premières phases d'ingénierie garantit que les schémas sont révisés pour les routages de fils physiques, la distribution thermique correcte et la conformité réglementaire régionale avant le début de la fabrication.
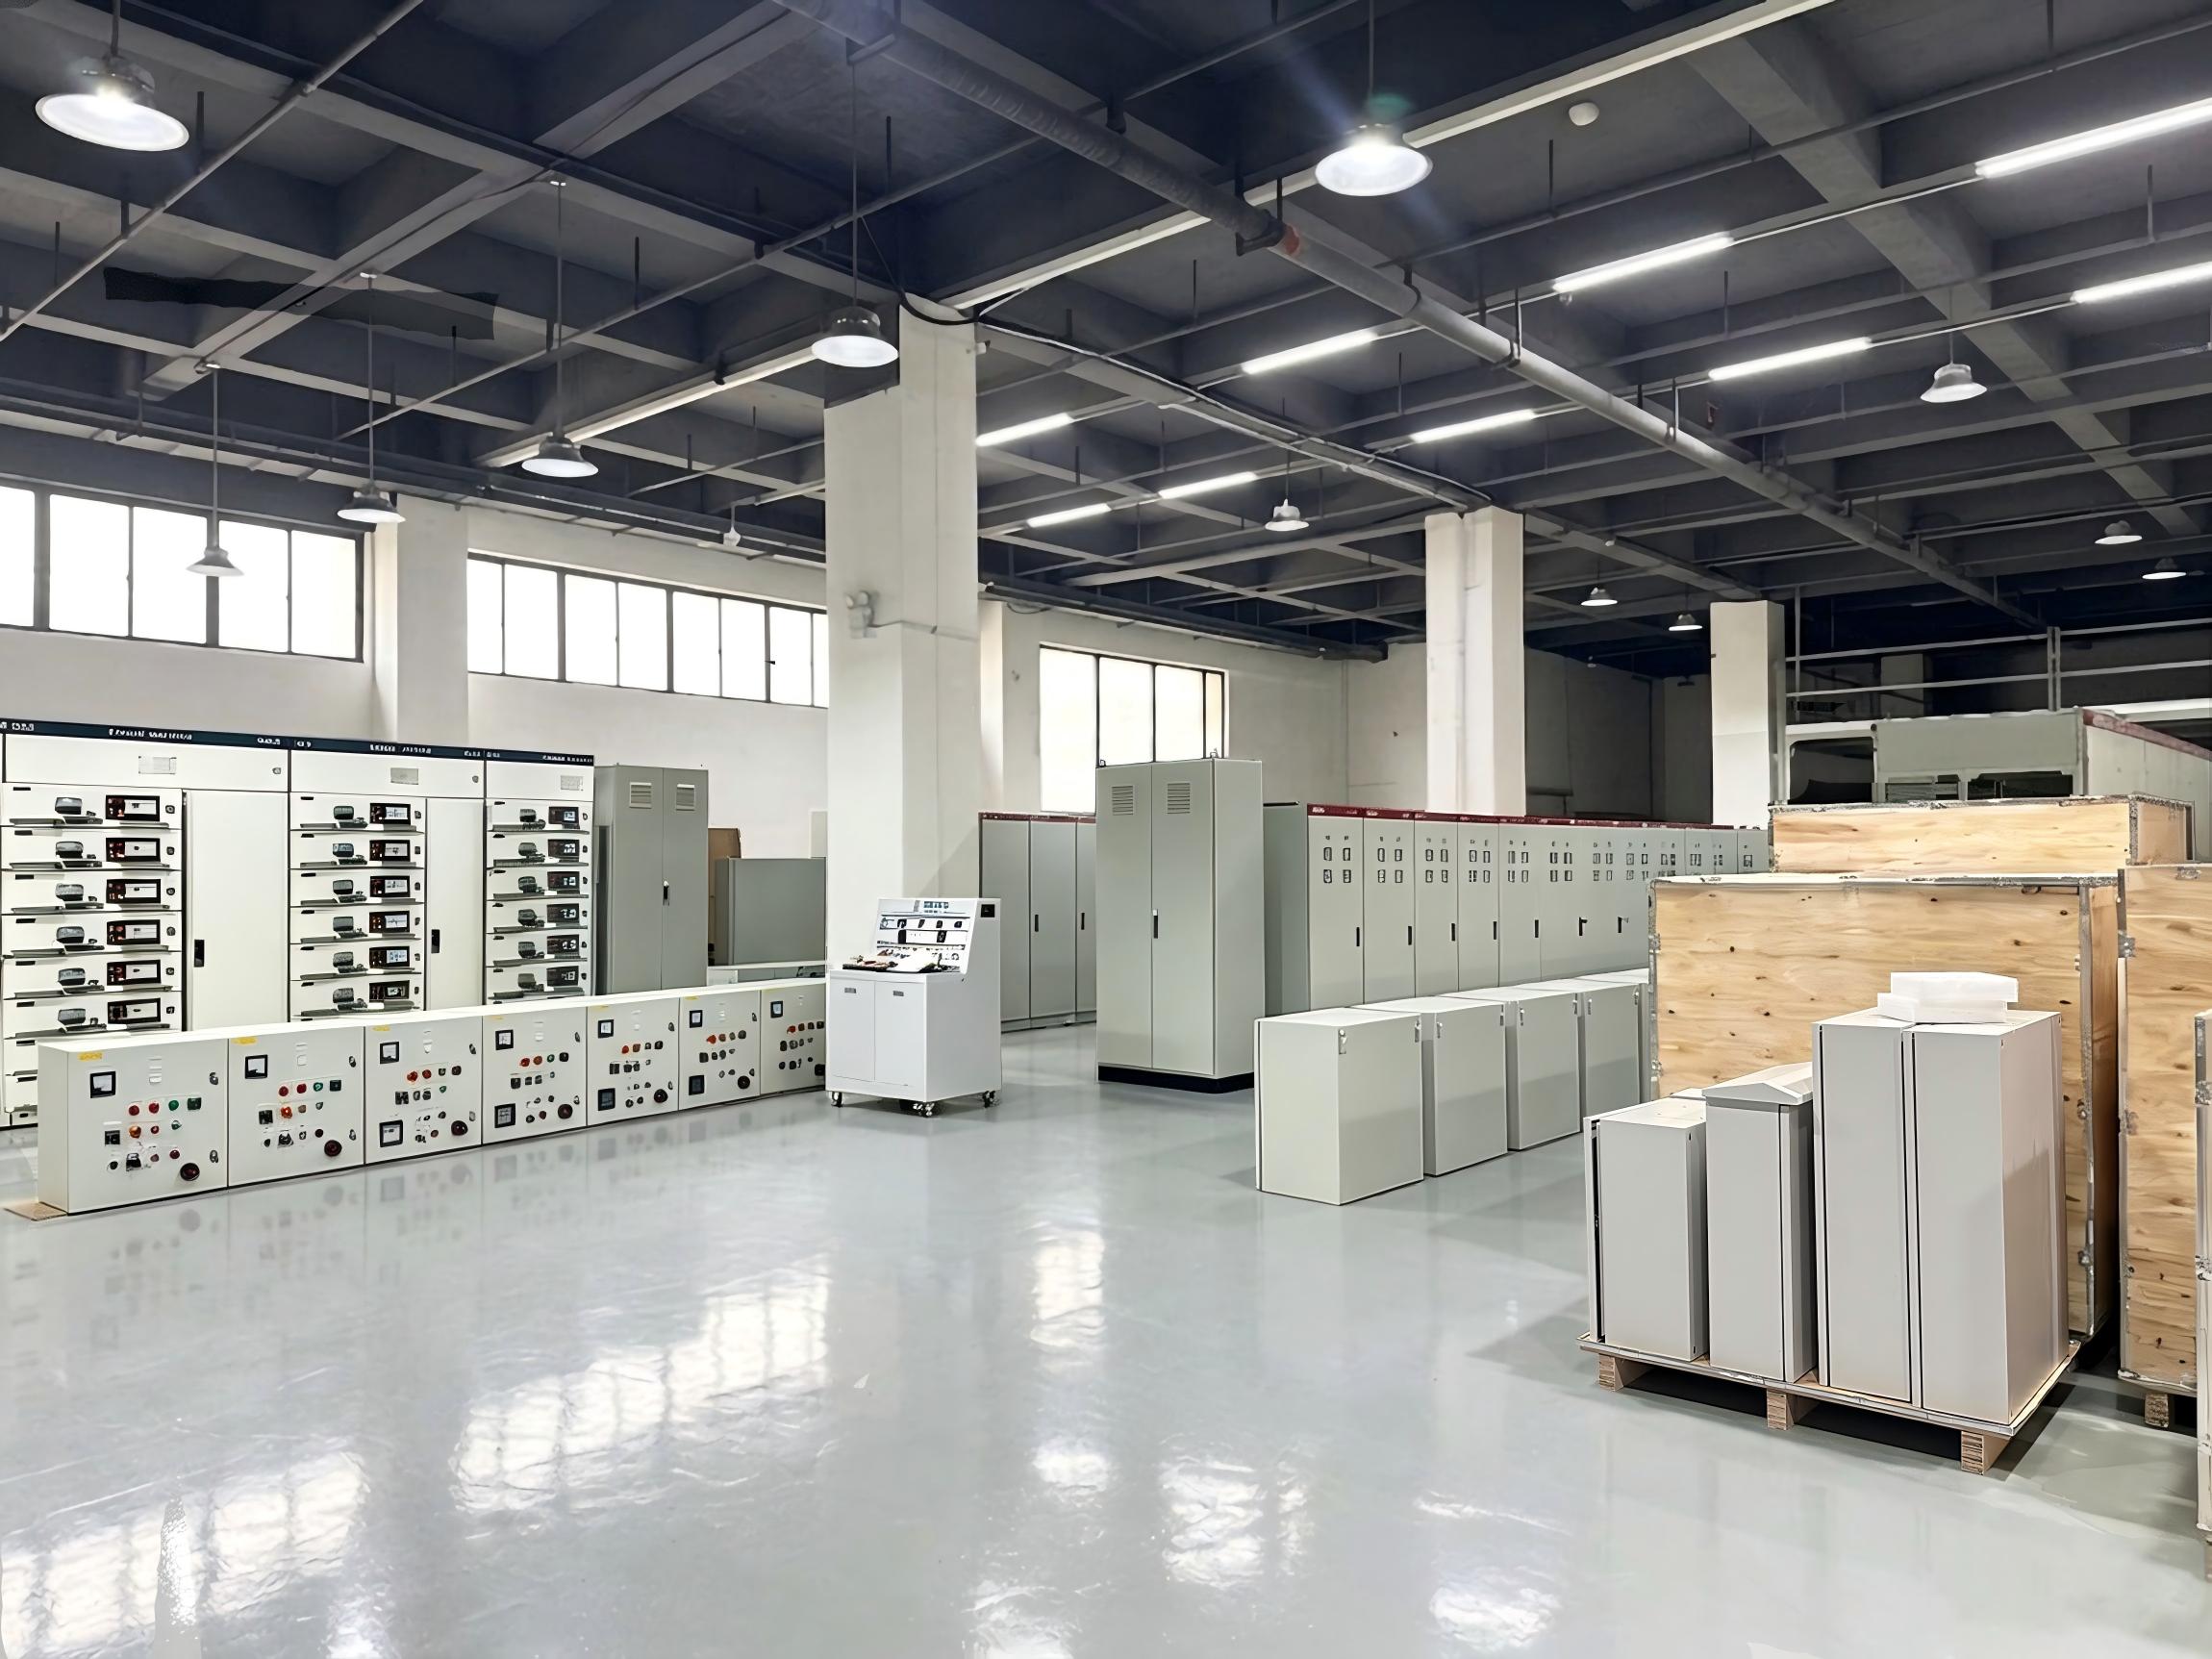
Les protocoles d'assurance qualité avant expédition dictent la fiabilité des délais de projet. Les tests d'acceptation en usine (FAT) complets intègrent des vérifications de continuité à froid, des tests de résistance d'isolation (Megger) à 500V ou 1000V DC, des tests diélectriques à haute tension (Hi-Pot) et une mise sous tension à sec complète pour valider le firmware, le mappage I/O et la fonctionnalité de verrouillage de sécurité. Une documentation FAT détaillée élimine les anomalies de mise en service sur le terrain qui ralentissent l'intégration côté ligne.
Mise en service, maintenance préventive et fiabilité du cycle de vie
Une fois positionné sur le sol de fabrication, l'assemblage électrique entre dans sa phase de mise en service. L'ancrage physique doit tenir compte des vibrations opérationnelles générées par les presses à estampage voisines, les fraiseuses CNC ou les lignes de transport. Des isolateurs à absorption de chocs et des supports sismiques en acier épais empêchent le fléchissement structurel qui met à l'épreuve les montages internes et les terminaisons électriques.
Les audits de couple pré-mise en service représentent une mesure préventive fondamentale. Les blocs de bornes à vis et les boulons de barres omnibus à fort ampérage se desserrent pendant le transport en raison des micro-vibrations. Les techniciens doivent inspecter et vérifier chaque élément de fixation par rapport aux spécifications de couple à l'aide de tournevis et de clés de couple étalonnés, appliquant de la peinture de scellage de couple sur les points serrés pour fournir une vérification visuelle lors des inspections futures.
Les stratégies de maintenance opérationnelle reposent de plus en plus sur la surveillance basée sur l'état plutôt que sur des calendriers fixes. L'inspection thermographique via des fenêtres d'imagerie infrarouge permet aux techniciens de scanner les blocs de distribution d'énergie internes, les contacteurs et les interrupteurs de déconnexion sous pleine charge électrique sans retirer les panneaux de protection ou s'exposer à des risques d'arc électrique. Des points chauds localisés identifient des terminaisons à haute résistance ou une érosion imminente des contacteurs bien avant qu'un arrêt thermique imprévu n'interrompe la production.
La spécification d'une documentation claire des bornes, des valeurs de courant de court-circuit et des dispositions de câblage sur site garantit que le panneau de contrôle fini offre des décennies de stabilité opérationnelle avec un temps d'arrêt minimal au cours de son cycle de vie. S'associer à des plateformes de fabrication expérimentées comme XDEPE permet aux fabricants de machines d'accéder directement à des agencements de plaques arrière sur mesure, à une fabrication de faisceaux de précision et à un usinage automatisé des enceintes qui optimisent chaque centimètre carré de volume interne.
Questions Fréquemment Posées
Q1 : Comment est déterminée la valeur globale de courant de court-circuit (SCCR) pour une enceinte industrielle ?
A1 : Selon la norme UL 508A Supplément SB, la SCCR globale est déterminée en analysant chaque composant du circuit d'alimentation principal, y compris les interrupteurs de déconnexion, les dispositifs de protection de circuit de dérivation, les blocs d'alimentation, les contacteurs de moteur et les surcharges. La SCCR de l'assemblage par défaut est celle du composant individuel le moins bien noté dans le circuit d'alimentation, sauf si des combinaisons testées ou des dispositifs de limitation de courant en amont (tels que des fusibles désignés ou des disjoncteurs de limitation de courant) sont conçus pour protéger les composants en aval jusqu'à une valeur de courant de défaut plus élevée. Les composants du circuit de contrôle connectés au côté secondaire d'un transformateur de contrôle ou d'une alimentation DC régulée n'affectent pas la SCCR globale.
Q2 : Quel calcul détermine si un enclos nécessite une unité de refroidissement active au lieu d'une ventilation de base ?
A2 : Le calcul repose sur la dissipation totale de chaleur interne (Q_internal, en Watts) et la surface effective de l'enclos (A, en mètres carrés). Le transfert de chaleur de base à travers les murs de l'enclos est calculé comme Q_transfer = k × A × (T_internal - T_ambient), où k est le coefficient de transmission de chaleur du matériau de l'enclos. Si la température ambiante de l'usine dépasse la température interne maximale autorisée (ce qui signifie que T_ambient est supérieur à T_internal), la chaleur pénètre dans le cabinet depuis l'extérieur, rendant la ventilation passive inutile. Dans ces conditions, ou lorsque la génération de chaleur interne dépasse la capacité de dissipation passive tout en maintenant la température interne cible (typiquement 35°C), le refroidissement par réfrigération active est mathématiquement obligatoire.
Q3 : Quelles sont les principales règles d'espacement pour prévenir les interférences électromagnétiques entre les VFD et les capteurs sensibles ?
A3 : Les meilleures pratiques dictent de maintenir une séparation physique minimale de 200 mm à 300 mm entre les câbles de sortie de variateur de fréquence non blindés 480V/400V et les câbles de communication analogiques basse tension (par exemple, 4-20mA, 0-10V) ou numériques. Lorsque des câbles d'alimentation haute tension et des câbles de signal doivent se croiser, ils doivent se croiser exclusivement à un angle droit de 90 degrés pour minimiser l'inductance mutuelle. De plus, les variateurs de fréquence doivent être installés avec un raccordement métallique continu à un sous-panneau commun, et les câbles d'alimentation doivent être acheminés dans des conduits métalliques mis à la terre ou des chemins de câbles fermés séparés des lignes de données sensibles.
Q4 : Quelle est la différence fondamentale entre les classifications NEMA et les classifications IP pour les armoires électriques ?
A4 : Les classifications de protection contre l'intrusion (IP), définies sous IEC 60529, classifient les niveaux de protection contre l'intrusion d'objets étrangers solides (premier chiffre, 0-6) et de liquides (deuxième chiffre, 0-9K). Les classifications de l'Association nationale des fabricants électriques (NEMA), définies dans la norme NEMA 250, évaluent des facteurs d'intrusion identiques mais imposent également des tests pour la durabilité environnementale que les classifications IP omettent. Les normes NEMA évaluent la résistance à la corrosion interne, la formation de glace externe, le vieillissement des joints, les fuites d'huile et de liquide de refroidissement, et les normes de construction mécanique. Bien qu'une classification NEMA puisse être approximativement mappée à une classification IP équivalente (par exemple, NEMA 4 à IP66), une classification IP ne peut pas être convertie en une classification NEMA équivalente car la durabilité mécanique et la résistance à la corrosion ne sont pas évaluées sous IEC 60529.
Q5 : Quand un ingénieur doit-il choisir des relais de sécurité plutôt qu'un PLC de sécurité intégré ?
A5 : Le choix dépend du nombre total et de la complexité des fonctions de sécurité requises par l'évaluation des risques de la machine (selon ISO 13849-1 ou IEC 62061). Si une installation incorpore trois dispositifs de sécurité discrets ou moins - tels que deux boutons d'arrêt d'urgence et une seule porte de verrouillage de sécurité - des relais de sécurité à double canal câblés représentent la solution la plus rentable et la plus simple. Lorsque l'assemblage incorpore plusieurs zones de sécurité, des rideaux lumineux, des tapis de sécurité, des verrouillages de cellules robotiques et des interfaces de conduite à mouvement sécurisé, un PLC de sécurité devient nécessaire. Les PLC de sécurité consolident le câblage, éliminent des dizaines de relais dédiés, permettent des modifications logiques configurables sans recâblage, et fournissent des données de diagnostic granulaires à travers les réseaux industriels vers les HMI en amont.
Pour des demandes techniques, des spécifications d'ingénierie sur mesure ou une vérification schématique sur les projets d'automatisation à venir, contactez le bureau d'ingénierie d'intégration des systèmes à yoyo@xdepe.com pour coordonner des examens de conception détaillés et la planification de la production.


.webp?t=1787649054185 "Livraison en 22 jours : panneaux de synchronisation 50kW aux Philippines")