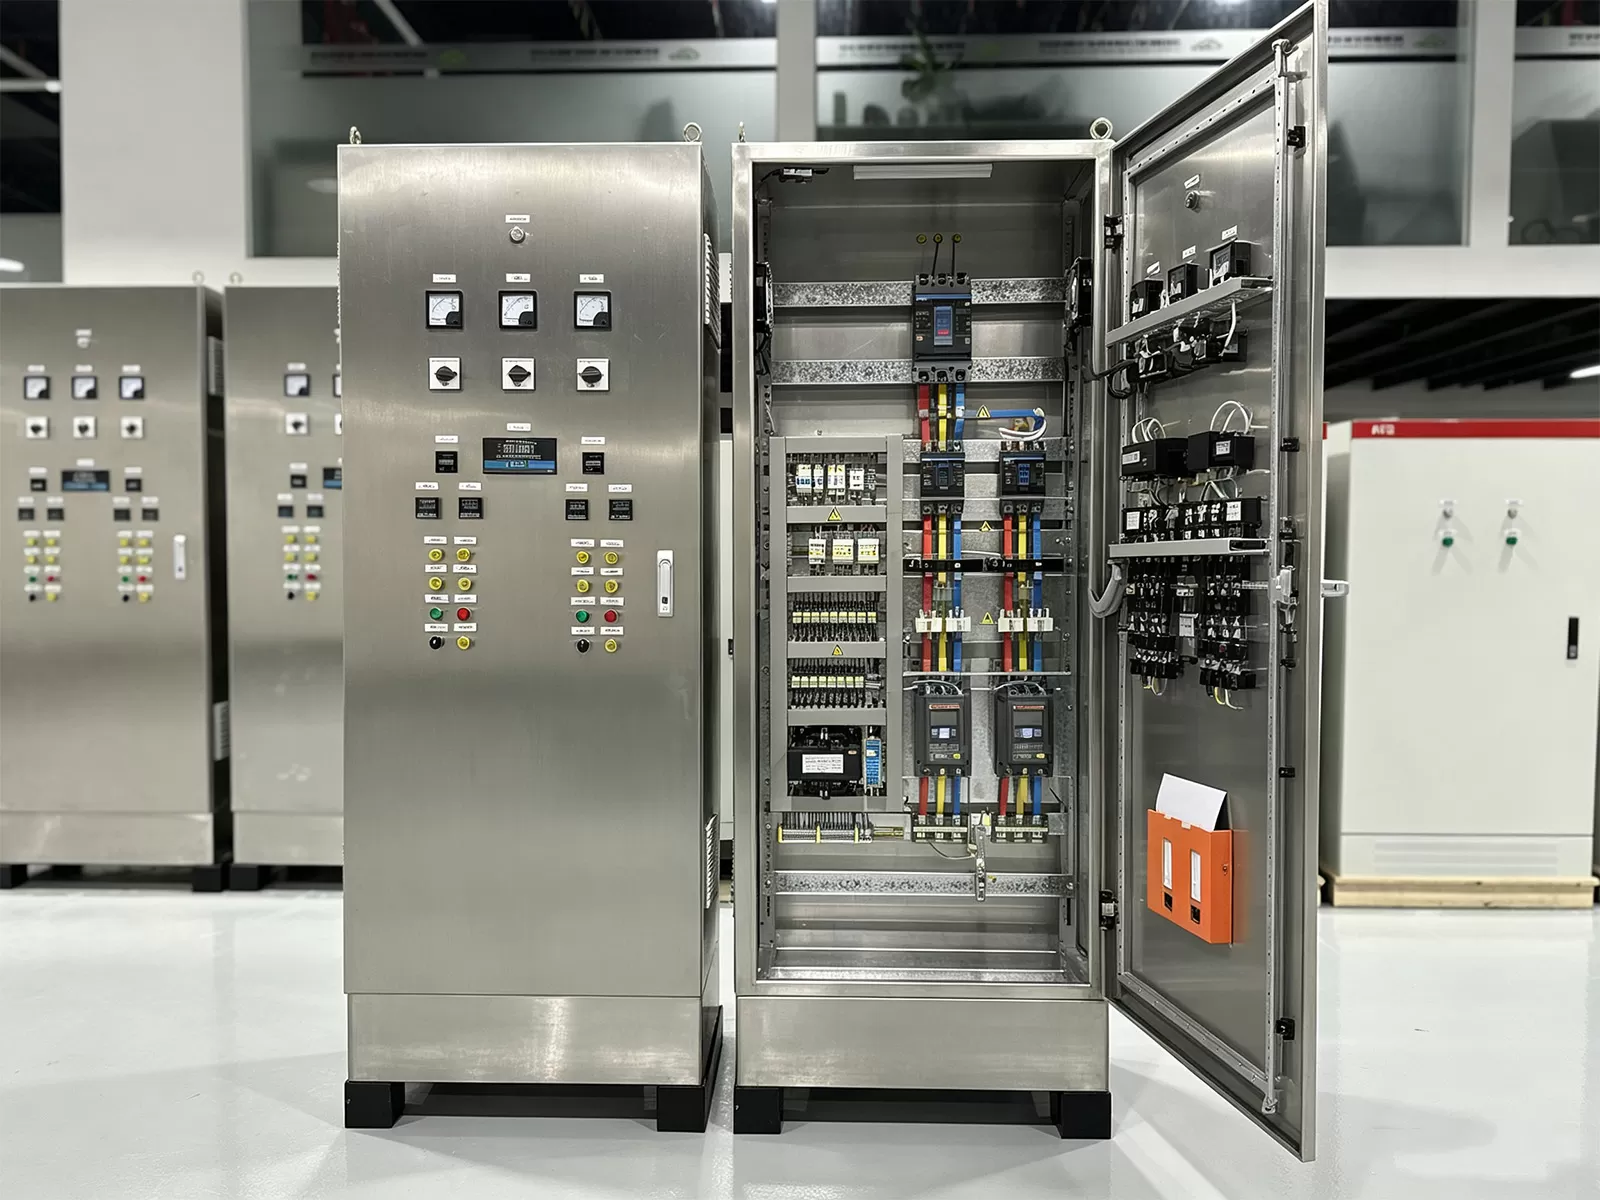
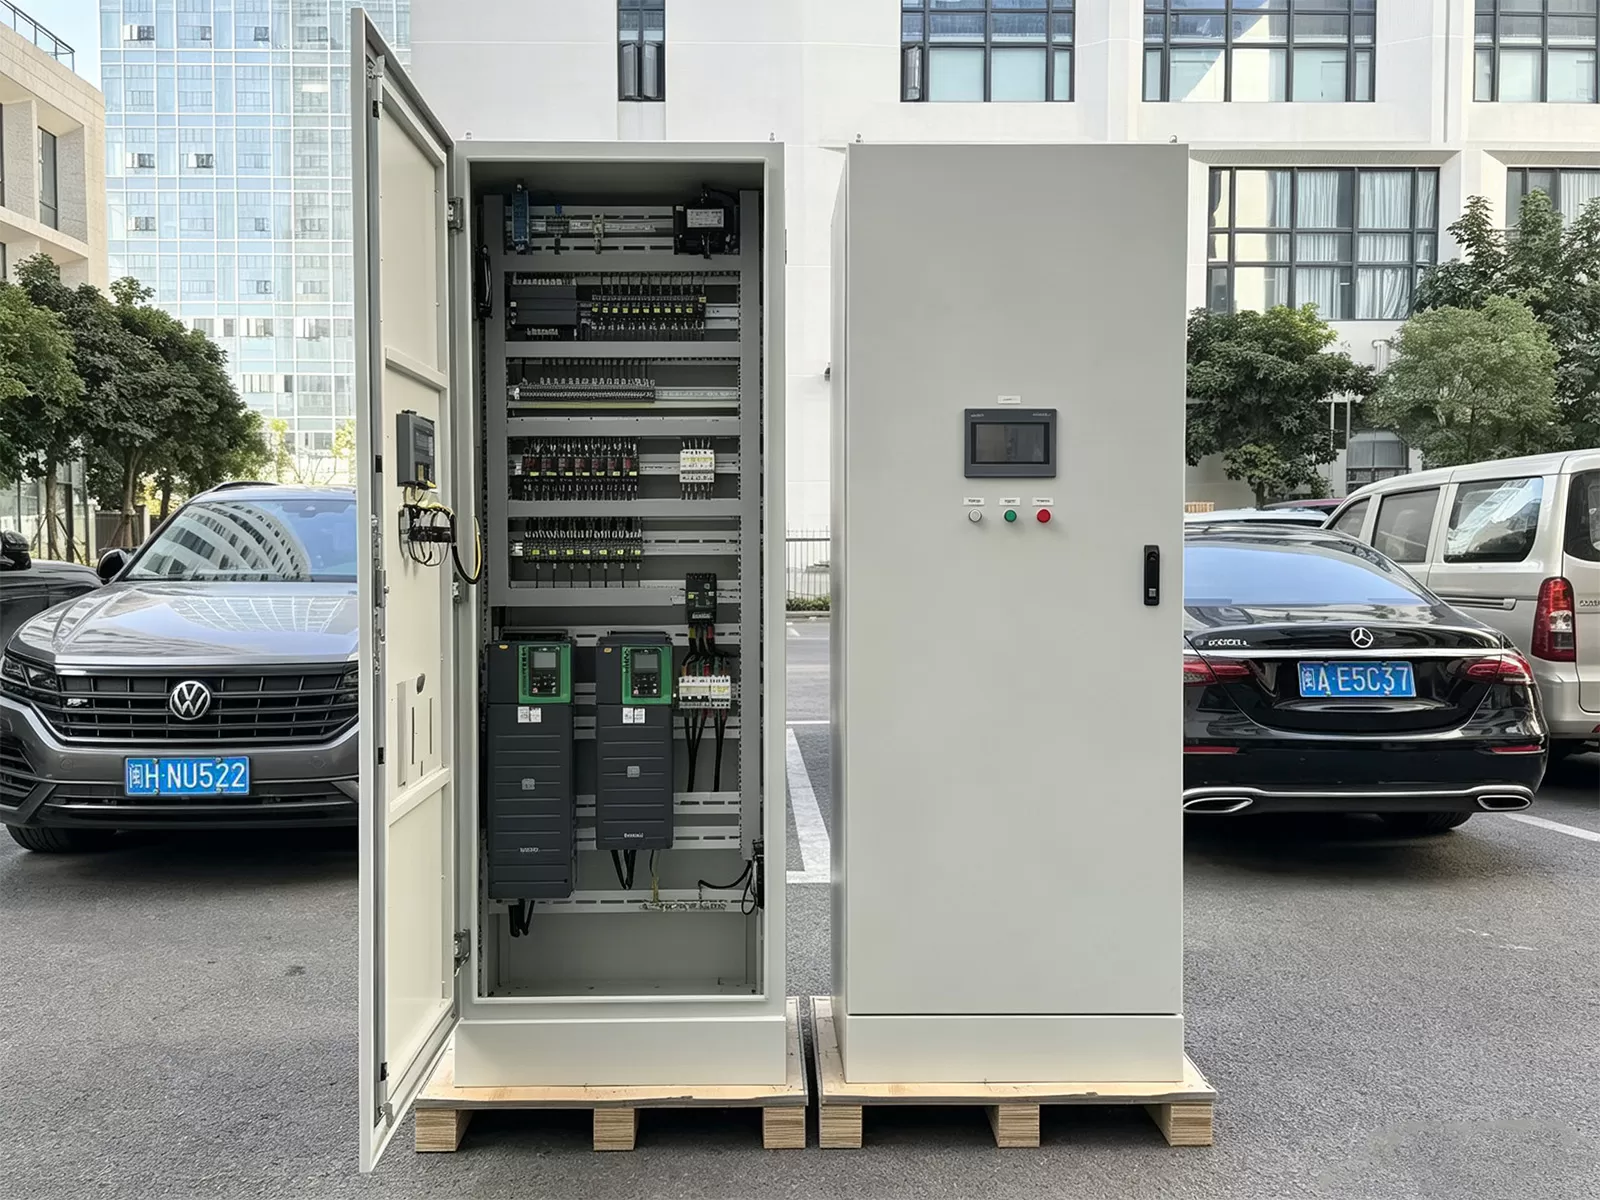
Los entornos de fabricación automatizados dependen de la entrega de energía continua y determinista para mantener la integridad del proceso, la precisión del bucle de control de submilisegundos y la seguridad de la planta. Dentro de las instalaciones industriales modernas, la placa db funciona como el nodo crítico que rige la transición entre las alimentaciones de subestación de alta tensión y los sistemas de control de baja tensión de alta densidad. Lejos de servir simplemente como un recinto para interruptores automáticos, esta capa de distribución de energía debe desacoplar activamente las fluctuaciones de la red upstream de los controladores lógicos programables (PLCs) sensibles, las celdas cinemáticas robóticas y los servomotores distribuidos. Diseñar y especificar esta infraestructura requiere un análisis exhaustivo del estrés electrodinámico, el equilibrio térmico, la discriminación de fallos y la mitigación armónica bajo ciclos de operación exigentes.
El progreso hacia la Industria 4.0 y las líneas de fabricación sin iluminación intensifica las demandas impuestas a los paneles eléctricos. La maquinaria automatizada introduce perfiles de carga no lineales, variaciones rápidas de carga cíclica y transitorios de conmutación continua que la infraestructura comercial estándar no puede soportar. En consecuencia, los equipos de ingeniería de sistemas deben adoptar un enfoque integrado para la distribución de energía. Evaluar la capacidad de cortocircuito de las barras colectoras, seleccionar las formas de separación interna apropiadas y calcular la disipación de calor bajo la utilización máxima asegura que las celdas automatizadas aguas abajo operen sin interrupciones de energía no programadas o eventos de fallos catastróficos.

Arquitectura Fundamental: Transformando Alimentaciones de Red en Energía Listo para Máquinas
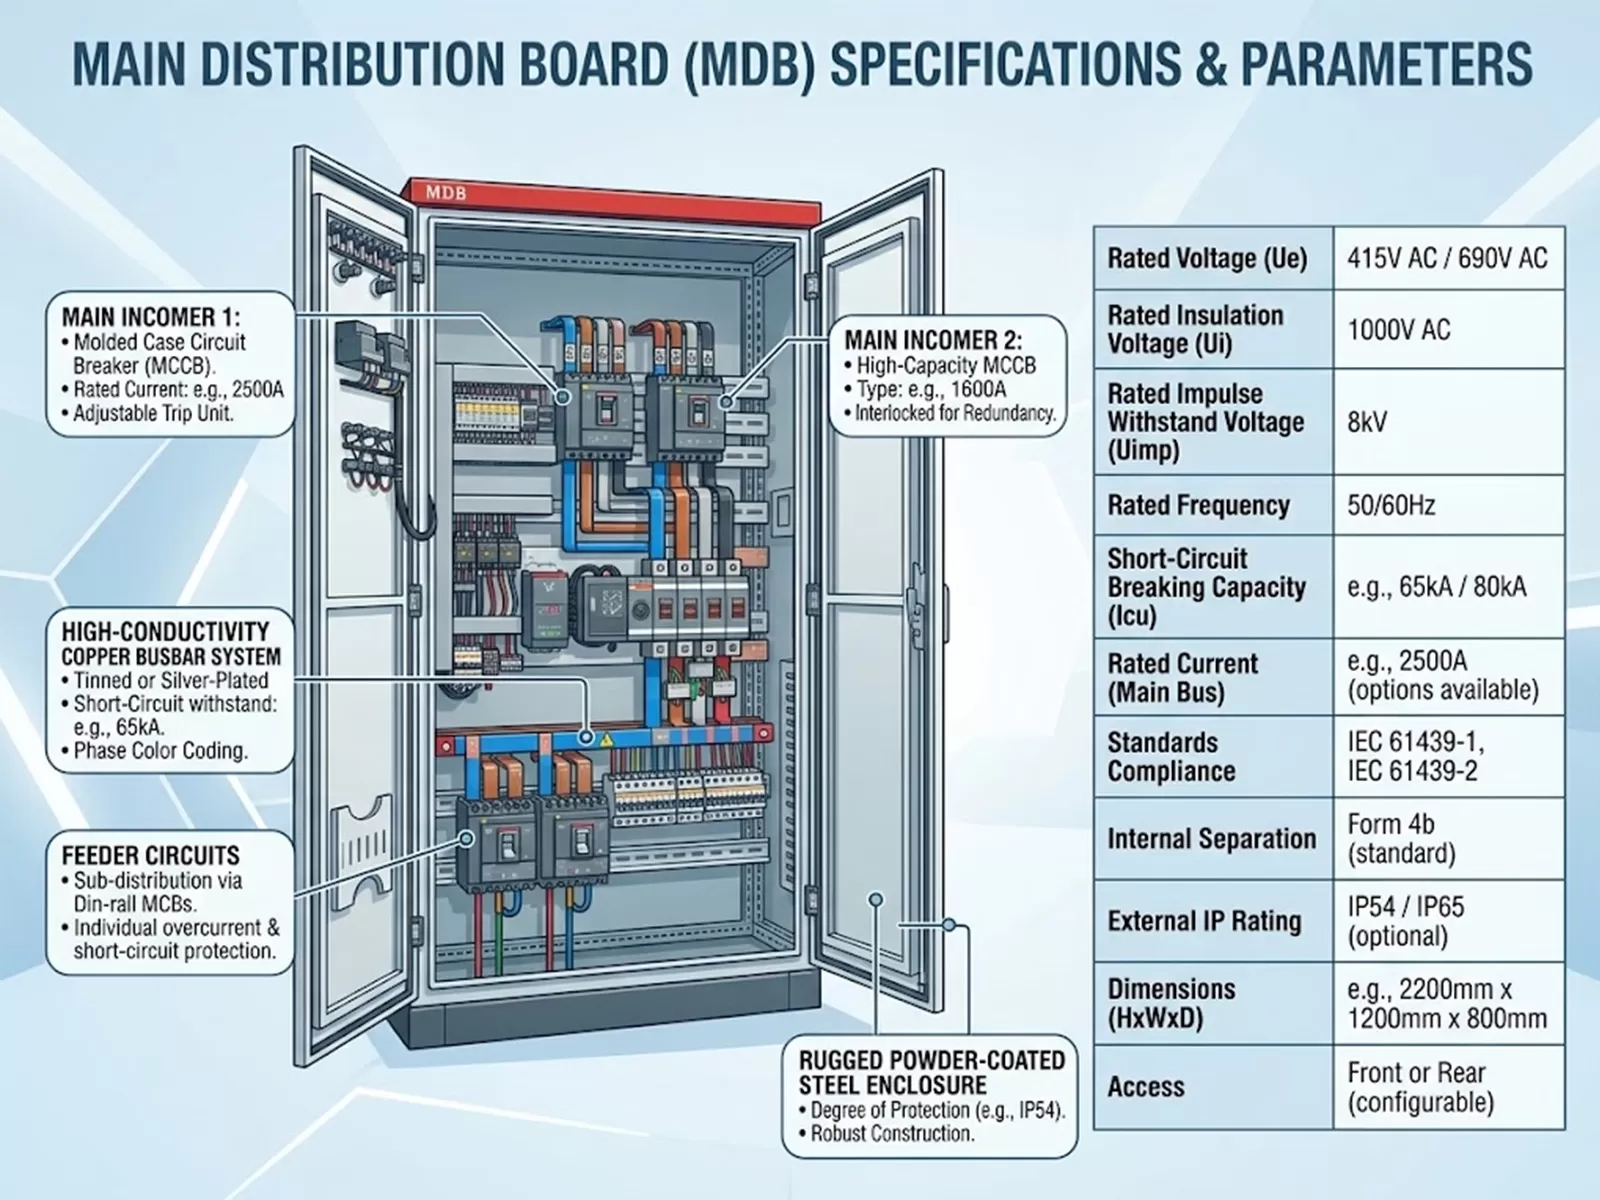
La distribución de energía dentro de la automatización industrial opera en una jerarquía de múltiples niveles. La energía eléctrica primaria ingresa a la instalación a través de equipos de conmutación de media tensión, se reduce mediante transformadores de distribución de tipo seco o sumergido en aceite, y termina en la Placa de Distribución Principal (MDB). Desde el MDB, subalimentadores de alta amperaje dirigen la energía a través de los salones de producción directamente a unidades de distribución ubicadas estratégicamente.
En este punto intermedio, las alimentaciones de CA trifásicas entrantes (típicamente de 400V a 480V) se segmentan en circuitos de rama manejables. Estas ramas alimentan centros de control de motores (MCCs), gabinetes de control de automatización industrial (IACCs) y paquetes de energía neumática e hidráulica dedicados. La disposición interna de estos ensamblajes determina cuán efectivamente se comparten la energía eléctrica para prevenir la contaminación cruzada de subsistemas durante eventos de fallos localizados.
La norma internacional IEC 61439-2 clasifica estas topologías internas a través de "Formas de Separación" claramente definidas. Seleccionar la forma apropiada define la accesibilidad operativa y los márgenes de seguridad:
Forma 1: Ofrece protección básica de recinto externo sin barreras físicas internas que separen las barras colectoras, las unidades de conmutación funcionales o los terminales de salida. Esta configuración es generalmente inadecuada para espacios de fabricación severos debido al riesgo de eventos de arco en cascada.
Forma 2b: Separa las barras colectoras principales de las unidades funcionales, con los terminales de salida también aislados de las barras colectoras. Esta topología reduce los peligros de contacto accidental durante el mantenimiento de rutina en la maquinaria automatizada aguas abajo.
Forma 3b: Aísla las barras colectoras principales de las unidades de conmutación funcionales, mientras que las unidades funcionales permanecen físicamente separadas entre sí. Los terminales para conductores externos se alojan en compartimentos distintos y segregados, evitando que los quemados localizados de terminales dañen los circuitos de accionamiento adyacentes.
Formulario 4b: El estándar para entornos de producción de proceso continuo. Los busbars principales, las unidades funcionales individuales y todos los puntos de terminación de cables externos están completamente separados entre sí por barreras metálicas o aislantes. Una falla dentro de un interruptor de rama individual no compromete las unidades funcionales adyacentes, permitiendo el intercambio en caliente o el servicio específico mientras el resto de la línea de automatización permanece activa.
Parámetros de Dimensionamiento Técnico y Rendimiento Eléctrico
Seleccionar componentes para entornos de fabricación pesada requiere un cálculo riguroso de las tensiones eléctricas, magnéticas y térmicas. Sobredimensionar componentes incurre en gastos de capital innecesarios, mientras que subdimensionar aumenta drásticamente la probabilidad de disparos por molestias, fatiga del cobre y fallos de aislamiento.
Capacidad de Resistencia a Cortocircuitos
Cada panel de subdistribución debe soportar tanto las tensiones mecánicas como térmicas generadas durante condiciones de cortocircuito prospectivas hasta que los dispositivos de protección aguas arriba despejen la falla. Dos parámetros críticos rigen este requisito:
Corriente de Resistencia a Corto Plazo Nominal ($I_{cw}$): El valor de corriente de falla de raíz cuadrada media (RMS) que el ensamblaje puede transportar sin sufrir daños físicos o térmicos durante una duración especificada (típicamente 1.0 o 3.0 segundos). Los sistemas de refuerzo de busbars y los separadores aislantes deben calcularse contra las fuerzas electrodinámicas dinámicas pico ($I_{pk}$) generadas durante el primer cuarto de ciclo de un cortocircuito, donde las fuerzas mecánicas entre conductores paralelos aumentan con el cuadrado de la corriente pico instantánea.
Corriente de Cortocircuito Condicional Nominal ($I_{cc}$): Aplicable cuando los dispositivos de protección limitadores de corriente coordinados aguas arriba, como fusibles de alta capacidad de ruptura (HRC) o interruptores automáticos de caja moldeada (MCCBs), limitan la energía pico de paso ($I^2t$) entregada a la estructura interna del bus.
Desclasificación Térmica y Dinámicas de Disipación de Calor
La acumulación térmica dentro de un recinto sellado y protegido contra la entrada representa un vector de falla importante para relés de estado sólido, controladores programables y mecanismos de disparo de interruptores automáticos. El aumento de temperatura interna ($\Delta T$) está gobernado por las pérdidas Joulean totales generadas a través de los componentes internos según la fórmula:
$$P_{total} = \sum (I^2 \cdot R) + P_{parasitic}$$
En esta relación, $I$ representa la corriente continua operativa, $R$ denota la resistencia del camino interno a través de los busbars, conexiones y contactos, y $P_{parasitic}$ contabiliza las pérdidas continuas generadas por fuentes de alimentación, bobinas de contactores y unidades de medición. Los componentes estándar de baja tensión están calibrados para condiciones ambientales de habitación de 25°C a 40°C. Cuando se encierran dentro de un ensamblaje IP55 o IP65 instalado en un piso de fábrica no acondicionado, las temperaturas internas pueden fácilmente superar los 60°C.
Operar a temperaturas elevadas desplaza las curvas de disparo térmico-magnético de los elementos de disparo térmico estándar hacia abajo, induciendo disparos por molestias a corrientes por debajo de las calificaciones nominales operativas. Las unidades de disparo electrónicas (ETUs) con microprocesadores deben ser desplegadas en zonas de alta temperatura, emparejadas con ventilación forzada convectiva o intercambiadores de calor de aire a aire o de aire a agua en circuito cerrado que mantengan las temperaturas interiores del gabinete por debajo de 40°C sin comprometer las calificaciones de entrada.
Mitigación Armónica y Cargas No Lineales
La ubicuidad de los variadores de frecuencia trifásicos (VFDs), controladores servo, calentadores de inducción de alta frecuencia y fuentes de alimentación conmutadas crea una forma de onda de corriente fuertemente distorsionada rica en armónicos impares (particularmente el 3º, 5º, 7º, 11º y 13º órdenes). Estas cargas no lineales introducen complejidades operativas que no ocurren en circuitos de motores resistivos o lineales convencionales:
Sobrecalentamiento del Conductor Neutro: En sistemas trifásicos balanceados con corrientes sinusoidales puras, la corriente neutra teóricamente se aproxima a cero. Sin embargo, los armónicos triplenos (específicamente los de 3er, 9no y 15to orden) no se cancelan en el nodo neutro; se suman constructivamente. En plantas de automatización con un alto número de fuentes de alimentación de conmutación de corriente continua monofásicas, las corrientes neutras pueden alcanzar del 140% al 170% de las corrientes de fase. Por lo tanto, los ensamblajes deben contar con barras colectoras completamente clasificadas (100%) o de doble clasificación (200%).
Efectos de Piel y Proximidad: Las corrientes armónicas de alta frecuencia alteran el área de sección transversal efectiva de los conductores de cobre sólido, empujando la densidad de corriente hacia el perímetro del conductor. Esto aumenta la resistencia equivalente de CA, amplificando la generación térmica localizada a través de las barras colectoras y las terminaciones de alimentación.
Especificaciones de Ingeniería para Arquitecturas de Tableros Industriales db
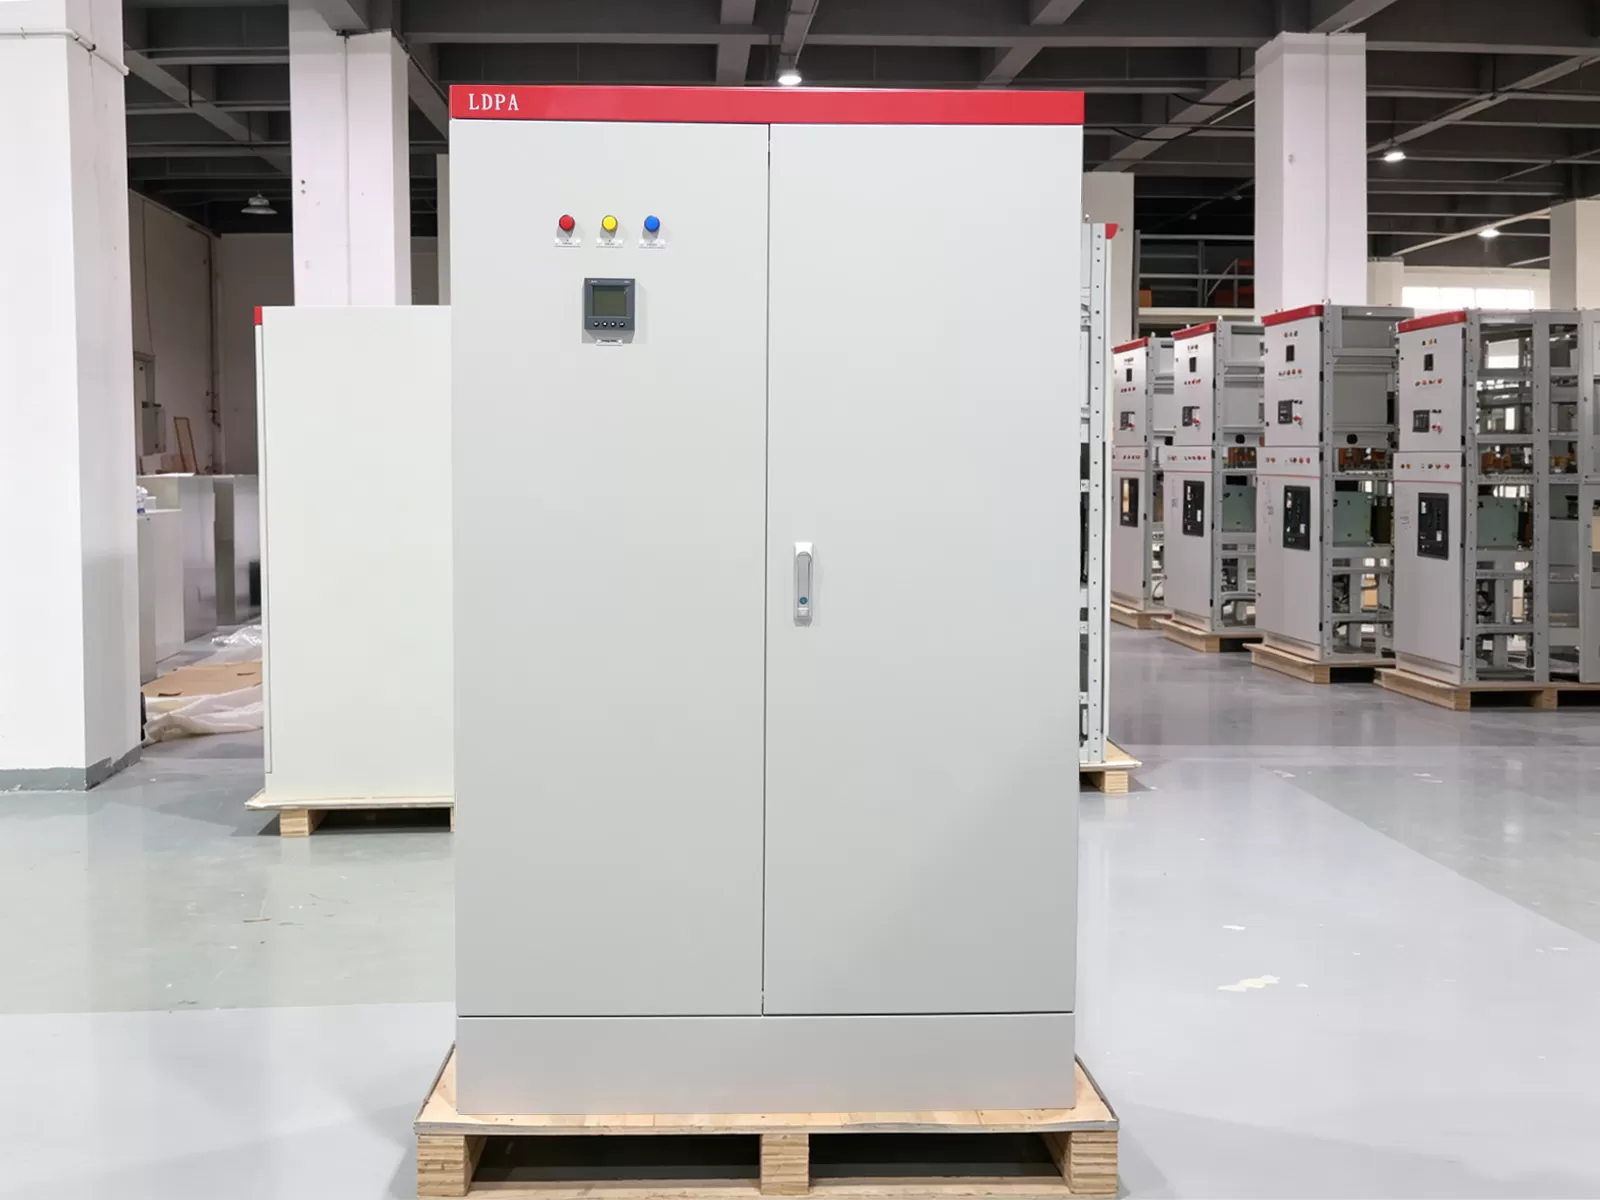
Lograr una fiabilidad determinista en instalaciones industriales requiere traducir cálculos de dimensionamiento teóricos en estándares de construcción de hardware precisos. Desplegar un tablero industrial db en entornos de producción severos significa especificar características estructurales, mecánicas y metalúrgicas capaces de sobrevivir a tensiones químicas y físicas continuas.
La metalurgia de las barras colectoras dicta la fiabilidad eléctrica a largo plazo. Los conductores deben fabricarse de cobre de pitch duro electrolítico (ETP) de alta conductividad, designado como C11000 o CW004A, manteniendo una conductividad eléctrica de al menos 100% IACS (Estándar Internacional de Cobre Recocido). El cobre desnudo se oxida rápidamente cuando se expone a sulfuros en el aire, alta humedad o fluidos de corte industriales. Como resultado, todas las barras colectoras de distribución primaria, enlaces y banderas de conexión deben estar electrochapadas en estaño (5 a 10 micrones) o plateadas en plata para preservar una baja resistencia de contacto y prevenir la corrosión galvánica durante horizontes operativos de varias décadas.
La construcción del chasis de la carcasa exige materiales de calibre pesado para soportar tensiones mecánicas dinámicas. El acero laminado en frío con un grosor mínimo de 1.5 mm a 2.0 mm, o acero inoxidable de grado 304/316 para plantas de grado alimenticio, farmacéutico o adyacentes a ambientes marinos corrosivos, proporciona la rigidez física necesaria. El proceso de acabado de la carcasa debe incluir un pretratamiento de hierro-fosfato o zinc-fosfato en múltiples etapas seguido de un recubrimiento de polvo de poliéster aplicado electrostáticamente (típicamente RAL 7035 gris claro), logrando un grosor mínimo de 60 a 80 micrones para resistir lavados industriales y abrasión mecánica.
Las clasificaciones de Protección contra Ingresos (IP) deben alinearse cuidadosamente con las zonas locales de la planta de acuerdo con la IEC 60529:
IP42 / IP43: Apropiado solo para subestaciones eléctricas dedicadas y presurizadas o salas de control limpias donde los contaminantes en el aire y la humedad ambiental son gestionados mecánicamente.
IP54 / IP55: El estándar base para instalaciones amplias en el taller. Proporciona protección contra la entrada de polvo en el aire en cantidades suficientes para afectar la operación, así como protección contra salpicaduras de agua desde cualquier dirección.
IP65 / IP66: Obligatorio para zonas de fabricación sometidas a lavados a alta presión continuos, nieblas de aceite de alta velocidad o materia particulada densa, como centros de mecanizado automotriz, líneas de procesamiento cerámico y pisos de fundición metalúrgica.
Desafíos Operativos y Mitigaciones en Entornos Automatizados
Las arquitecturas de automatización de alta velocidad crean escenarios operativos complejos donde las prácticas eléctricas estándar son insuficientes. Abordar estos problemas temprano previene interrupciones catastróficas en la producción.
Un desafío principal implica corrientes de fuga a tierra capacitivas que se originan de cables de motor blindados largos entre VFDs y motores remotos. Los bordes de conmutación rápidos ($dv/dt$) generados por modernos inversores de Carburo de Silicio (SiC) o Transistores Bipolares de Puerta Aislada (IGBT) inyectan corrientes de fuga de alta frecuencia en el sistema de tierra protectora (PE) a través de la capacitancia del cable. Los Dispositivos de Corriente Residual (RCD) de Tipo A o Tipo AC tradicionales malinterpretan estos perfiles de fuga como fallos de tierra estructurales, lo que lleva a disparos recurrentes. La solución radica en desplegar unidades de monitoreo de corriente residual de Tipo B o Tipo B+, que identifican de manera confiable corrientes residuales de CC suaves, fugas de CA de alta frecuencia y corrientes de fallo compuestas sin desconexiones espurias.
Otra vulnerabilidad sistémica involucra secuencias de disparo en cascada causadas por una selectividad inadecuada de los interruptores. En líneas de ensamblaje automatizadas, un cortocircuito en un componente auxiliar menor—como una fuente de alimentación auxiliar de 24V CC o un pequeño desvío motorizado—nunca debe disparar el interruptor de subdistribución aguas arriba, lo que apagaría toda la celda de múltiples estaciones. Lograr una selectividad absoluta requiere coordinar tres dominios de protección superpuestos:
Selectividad de Corriente: Establecer umbrales de activación de manera que los Interruptores Automáticos Miniatura (MCBs) aguas abajo despejen corrientes de fallo más bajas antes de que se supere el umbral de disparo magnético del MCCB aguas arriba.
Selectividad de Tiempo: Utilizar configuraciones de retardo de corto tiempo ($t_{sd}$) en unidades de disparo electrónicas aguas arriba para introducir retrasos de desconexión deliberados (típicamente de 50 a 300 milisegundos), dando a los dispositivos limitadores de corriente aguas abajo la ventana requerida para extinguir arcos localizados.
Selectividad de Energía ($I^2t$ Discriminación): Comparar la energía total de desconexión permitida ($I^2t_{clear}$) de los dispositivos de rama aguas abajo contra la energía de fusión previa al arco del interruptor aguas arriba ($I^2t_{melt}$) utilizando tablas de selectividad del fabricante en todos los niveles de cortocircuito prospectivos.
En diseños de automatización altamente complejos, la integración de un panel de db requiere modelado integral del sistema. Socios de ingeniería especializados, como XDEPE, proporcionan el soporte técnico necesario para modelar curvas de coordinación selectiva, resolver envolventes térmicas complejas y equilibrar topologías de barra colectora estructural para eliminar la superposición de protección antes de que comience la fabricación del hardware.
Despliegue Físico, Infraestructura de Cableado y Puesta en Marcha en el Sitio
Incluso el diseño eléctrico más robustamente calculado puede fallar si se descuidan los estándares de instalación física y terminación mecánica. La gestión de cables y la compatibilidad electromagnética (EMC) requieren ingeniería disciplinada desde el momento en que el cableado de campo ingresa al recinto.
Los cables de campo que transportan energía sucia y pesada en transitorios a actuadores de alta frecuencia deben ingresar al gabinete a través de placas de entrada dedicadas físicamente separadas de los cables de comunicación y sensores de CC de baja tensión. Se deben instalar pasacables de latón EMC conductivos de 360 grados para conectar las pantallas trenzadas de los cables directamente a la placa de tierra del chasis en el umbral de entrada, desviando la interferencia de radiofrecuencia inducida (RFI) directamente a tierra antes de que alcance la infraestructura de bus interno.
Las juntas de bus de cobre internas y los trenzados de cobre flexibles deben ser fijados utilizando pernos de acero galvanizado de alta resistencia Grado 8.8 emparejados con arandelas de resorte cónicas Belleville. Estas arandelas especializadas mantienen una tensión mecánica continua durante años de ciclos de expansión y contracción térmica. Cada conexión atornillada debe ser apretada a los valores de par especificados utilizando herramientas de par calibradas y marcada con pintura de inspección de par permanente para proporcionar una confirmación visual inmediata de la integridad mecánica durante las auditorías preventivas subsiguientes de la planta.
Antes de llevar voltaje de línea al sistema, los técnicos de puesta en marcha deben realizar una rigurosa serie de pruebas de referencia:
Verificación de Resistencia de Aislamiento: Realizada utilizando un megóhmetro calibrado aplicando 500V o 1000V CC entre fases, y entre fases y tierra de protección. Los valores mínimos permitidos deben superar 100 Megaohmios, confirmando que no se produjo daño en el aislamiento durante el tirón de cables o la montaje de la caja.
Secuencia de Fases y Simetría de Voltaje: Verificando la rotación de fase en sentido horario (L1-L2-L3) con un indicador digital de rotación de fase para asegurar que los motores de inducción trifásicos no giren en reversa al arrancar, lo que podría causar daños mecánicos catastróficos a las cajas de engranajes conectadas y a las herramientas de accionamiento.
Continuidad a Tierra e Impedancia de Bucle: Verificando que la resistencia desde el terminal de puesta a tierra principal hasta cualquier subpanel metálico, puerta hingida o placa de entrada se mantenga por debajo de 0.1 ohmios, estableciendo un camino de baja impedancia a tierra que elimina de manera segura los voltajes de contacto peligrosos.
Los flujos de trabajo de ingeniería que coordinan con equipos técnicos como XDEPE agilizan las configuraciones personalizadas de placas de entrada, optimizan la densidad de terminales y verifican las restricciones de espacio físico, acelerando la puesta en marcha a través de líneas de automatización multieje complejas.
Protocolos de Mantenimiento Preventivo y Monitoreo de Condiciones
Mantener la disponibilidad operativa máxima en líneas de producción de alto rendimiento requiere una transición del mantenimiento reactivo hacia el monitoreo predictivo de condiciones. Las unidades de distribución eléctrica deben ser inspeccionadas continuamente o en intervalos fijos utilizando métodos analíticos no invasivos.
La termografía infrarroja (IR) es un protocolo diagnóstico esencial. La imagen térmica periódica realizada bajo al menos el 40% al 70% de la carga operativa continua identifica puntos calientes anormales en componentes internos. Un diferencial de temperatura ($\Delta T$) de 1°C a 10°C por encima de las fases adyacentes indica acumulación de resistencia localizada, generalmente debido a una conexión mecánica suelta o oxidación de la superficie de contacto. Un $\Delta T$ que excede 30°C significa un potencial de falla crítica, exigiendo aislamiento inmediato del circuito y re-torque o reemplazo de componentes.
Para eliminar los peligros de arco eléctrico asociados con la apertura de paneles energizados durante el escaneo térmico manual, los estándares modernos de automatización exigen cada vez más la instalación de ventanas de inspección infrarroja montadas permanentemente (ventanas ópticas de selenio de zinc o polímero) o sistemas de monitoreo térmico continuo en tiempo real. Estos sistemas continuos utilizan sensores de onda acústica superficial (SAW) miniatura de fibra óptica o inalámbricos fijados directamente a juntas críticas de barra colectora, transmitiendo continuamente datos de temperatura a plataformas de control y adquisición de datos supervisores de planta (SCADA).
Las pruebas de inyección secundaria deben realizarse en interruptores automáticos de alta corriente cada 24 a 36 meses. Utilizando kits de prueba digitales portátiles, los ingenieros de servicio de campo inyectan señales simuladas de sobrecorriente, retraso corto y falla a tierra directamente en la placa lógica de la unidad de disparo de estado sólido. Esto verifica que los mecanismos de disparo electrónicos, los derivadores de transferencia de flujo y los enlaces de disparo mecánico se desbloqueen dentro de sus tolerancias calibradas de milisegundos, preservando la protección de activos primarios.
Preguntas Frecuentes
Q1: ¿Qué diferencias estructurales distinguen un panel de subdistribución industrial de una unidad comercial estándar?
A1: Los paneles de distribución industriales están diseñados para entornos operativos severos, caracterizados por altos factores de carga continua, amplios cambios de temperatura ambiente, vibraciones pesadas de maquinaria adyacente y contaminación aérea elevada. Presentan acero de envoltura más grueso (1.5mm a 2.0mm+), mayores clasificaciones de resistencia a cortocircuitos ($I_{cw}$ de hasta 50kA o 65kA durante 1 segundo), topologías de separación interna elevadas (IEC 61439 Form 3b o 4b), barras colectoras de cobre estañadas o plateadas, y clasificaciones de protección contra la entrada mejoradas (IP54 a IP66), en contraste con los paneles comerciales estándar diseñados principalmente para entornos limpios, acondicionados para humanos y de baja corriente de falla.
Q2: ¿Cómo se mantiene la discriminación absoluta de interruptores en fábricas automatizadas?
A2: La discriminación absoluta (o selectividad total) se logra cuando solo el dispositivo de protección inmediatamente aguas arriba de una falla eléctrica se dispara, mientras que todos los demás dispositivos aguas arriba permanecen cerrados. Esto requiere coordinar las curvas de tiempo-corriente (TCC) a través de todas las bandas operativas: gradación de umbrales de corriente, retrasos de tiempo intencionales utilizando configuraciones de retraso de tiempo corto ($t_{sd}$) en unidades de disparo electrónicas aguas arriba, y hacer coincidir la energía total de paso ($I^2t$) del interruptor de rama aguas abajo para mantenerla por debajo del umbral de fusión por arco del interruptor principal.
Q3: ¿Por qué debe ser sobredimensionada la barra colectora neutra en plantas que utilizan amplios sistemas de automatización?
A3: El equipo de automatización industrial incorpora fuentes de alimentación conmutadas, servomotores y electrónica de potencia no lineal que extraen corriente distorsionada que contiene altas concentraciones de armónicos de 3er orden (y otros triplen impares). A diferencia de las corrientes sinusoidales fundamentales que se cancelan en sistemas trifásicos, los armónicos triplen se suman directamente en el conductor neutro. Este efecto aditivo puede hacer que las corrientes neutras alcancen del 140% al 200% de las corrientes de fase nominales, requiriendo que las barras colectoras neutras y los enlaces terminales sean dimensionados al 100% al 200% de la capacidad de la barra colectora de fase para prevenir un sobrecalentamiento catastrófico.
Q4: ¿Qué clasificación de Protección contra la Entrada (IP) se recomienda para unidades ubicadas cerca de áreas de mecanizado húmedo automatizadas o de lavado?
A4: Los paneles instalados adyacentes a centros de mecanizado que utilizan refrigerantes de corte, regímenes de lavado a alta presión o desinfección química corrosiva deben tener una clasificación mínima de IP65 (a prueba de polvo y protegidos contra chorros de agua desde cualquier dirección) o IP66 (protegidos contra chorros de agua potentes). Estas envolturas deben estar construidas de acero inoxidable de grado 304 o 316 y utilizar juntas de puerta de poliuretano o silicona vertidas in situ, resistentes a la degradación química.
Q5: ¿Qué ventajas operativas proporciona la separación de Formulario 4b de IEC 61439 en plantas de fabricación modernas?
A5: La separación de Formulario 4b aísla completamente las barras colectoras primarias, las unidades funcionales (interruptores/disyuntores) y todos los puntos de terminación de cables externos entre sí utilizando barreras físicas. Esta configuración permite al personal de mantenimiento trabajar de manera segura, reemplazar o volver a terminar un circuito de rama específico sin desenergizar la barra colectora principal o detener las líneas de producción activas adyacentes. Minimiza el tiempo de inactividad no programado en la fábrica y proporciona el nivel más alto alcanzable de contención de propagación de arco interno.
Q6: ¿Cómo se puede prevenir que el ruido eléctrico de modo común de alta frecuencia interrumpa la instrumentación interna del panel?
A6: Mitigar el ruido de alta frecuencia requiere prácticas sistemáticas de EMC. Estas incluyen el uso de conectores de cable de latón EMC de 360 grados continuos para unir las pantallas de los cables del motor directamente a una placa de tierra del chasis sin pintar, mantener una separación física espacial (mínimo de 200 mm a 300 mm) entre las líneas de alimentación de CA ruidosas y los cables de señal de CC o comunicación sensibles, instalar inductores de modo común o filtros sinusoidales en las salidas del controlador, y asegurar una unión equipotencial de baja impedancia en todos los paneles metálicos estructurales y puertas de la caja.
Optimiza tu Arquitectura de Distribución de Energía Industrial
Diseñar una infraestructura de distribución de energía robusta y conforme a las normas requiere precisión granular, modelado térmico riguroso y una profunda comprensión de las demandas de automatización industrial. Ya sea que estés actualizando una línea de producción existente o especificando una configuración de placa db resistente para una instalación de campo verde, nuestro equipo de ingeniería técnica está preparado para ayudar con diseños personalizados de barras colectoras, análisis exhaustivos de discriminación de fallos y cálculos de envolventes térmicas.
Contacta a los especialistas en ingeniería de XDEPE hoy para enviar tus esquemas eléctricos, discutir los requisitos del proyecto o solicitar documentación técnica detallada para tu próxima implementación.

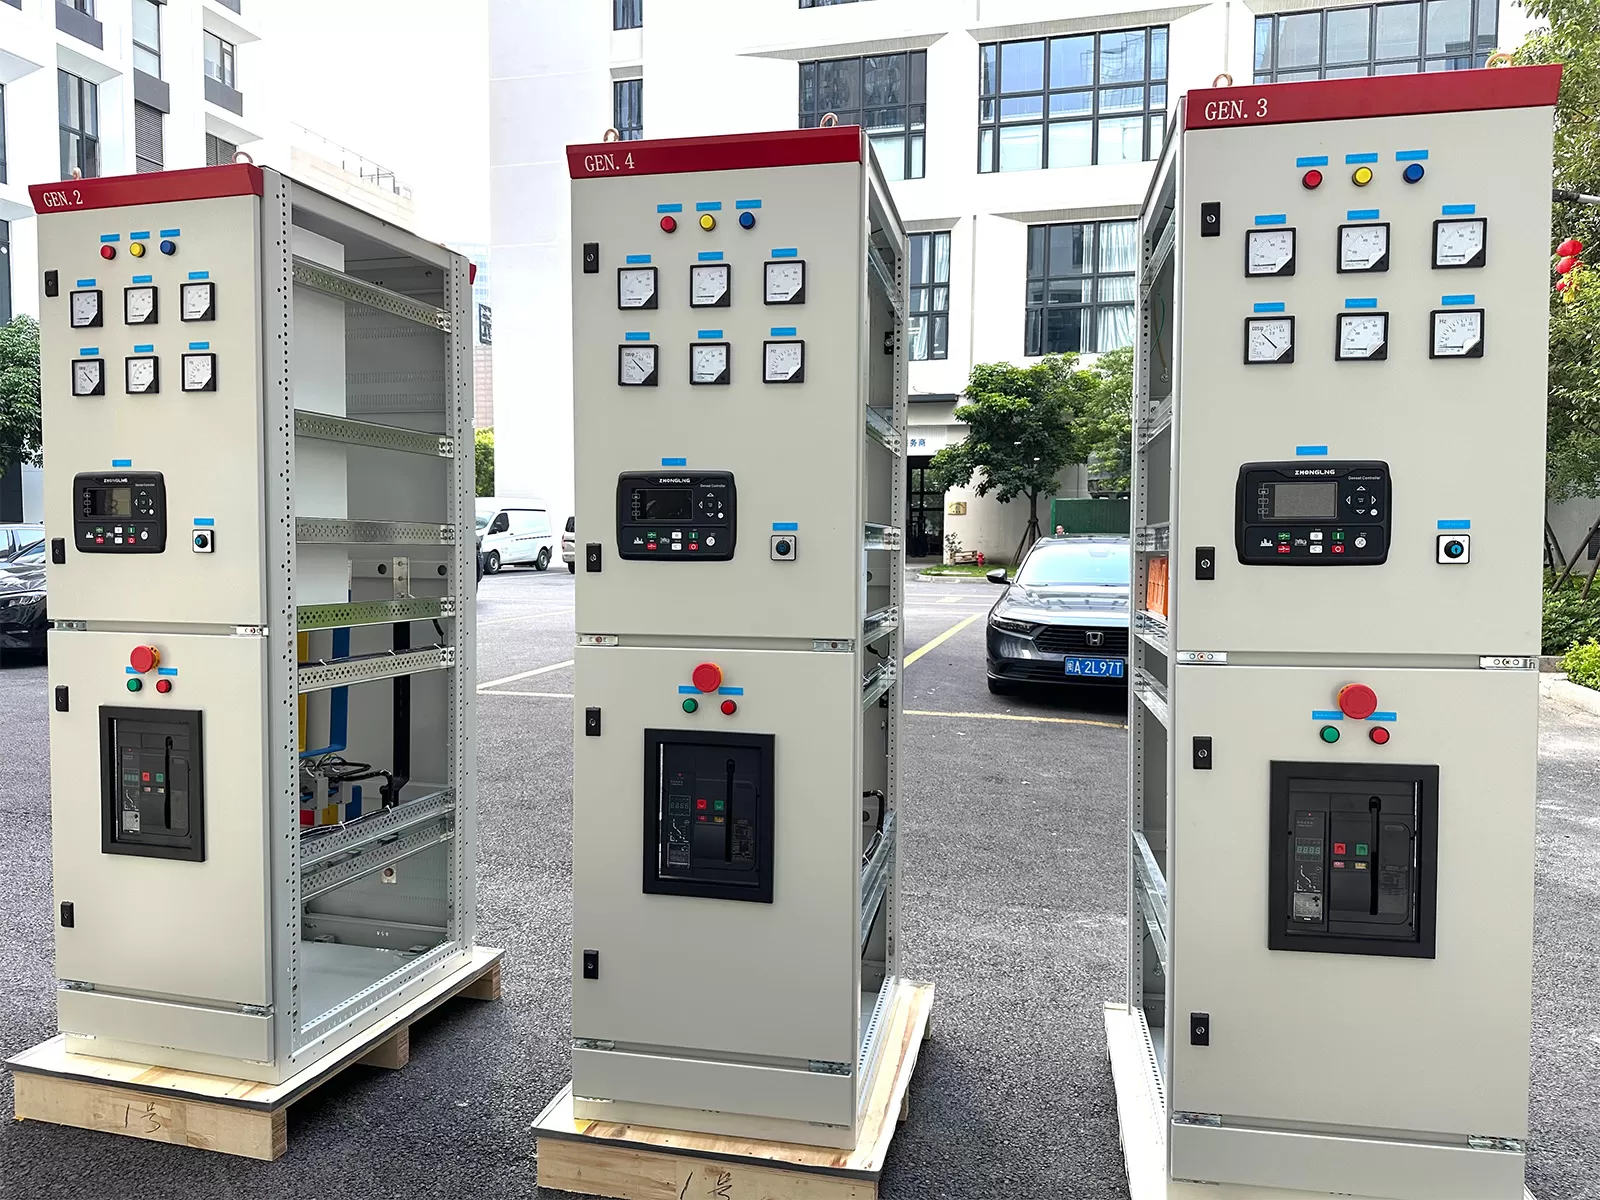

.webp?t=1787649054185 "Entrega en 22 días: Paneles de sincronización de 50kW a Filipinas")