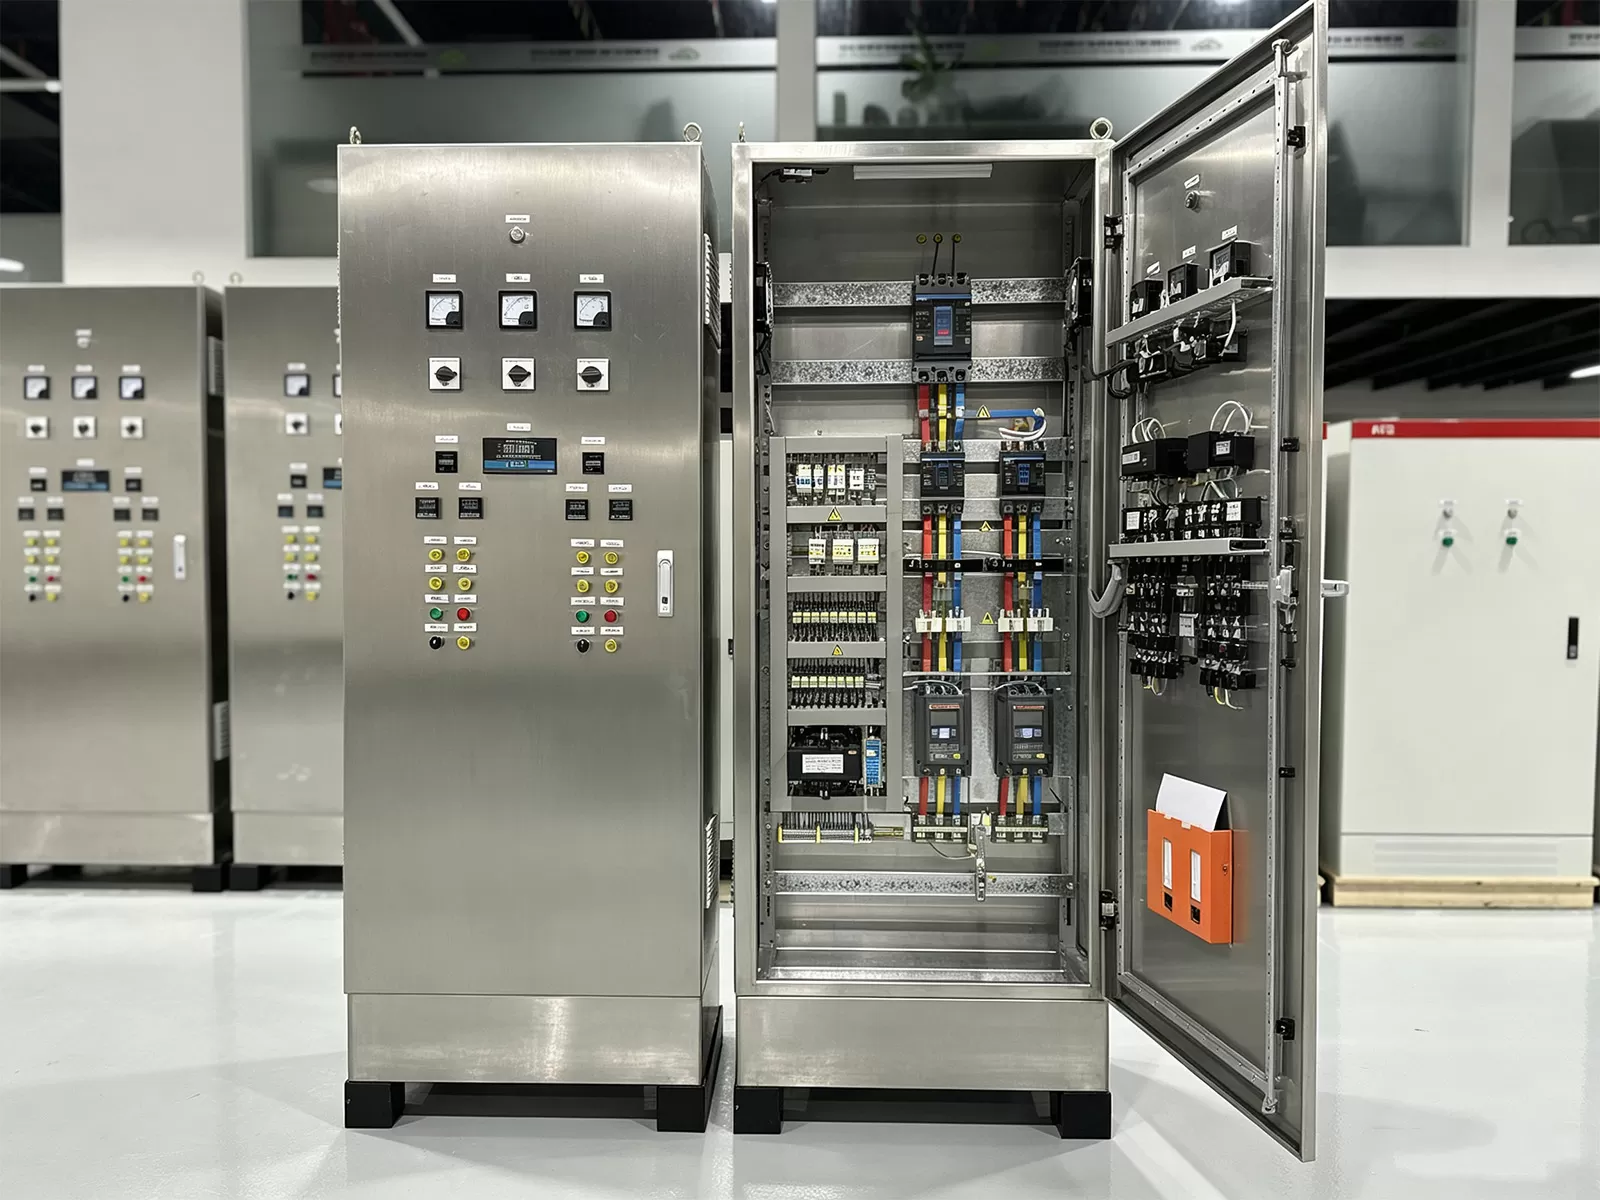
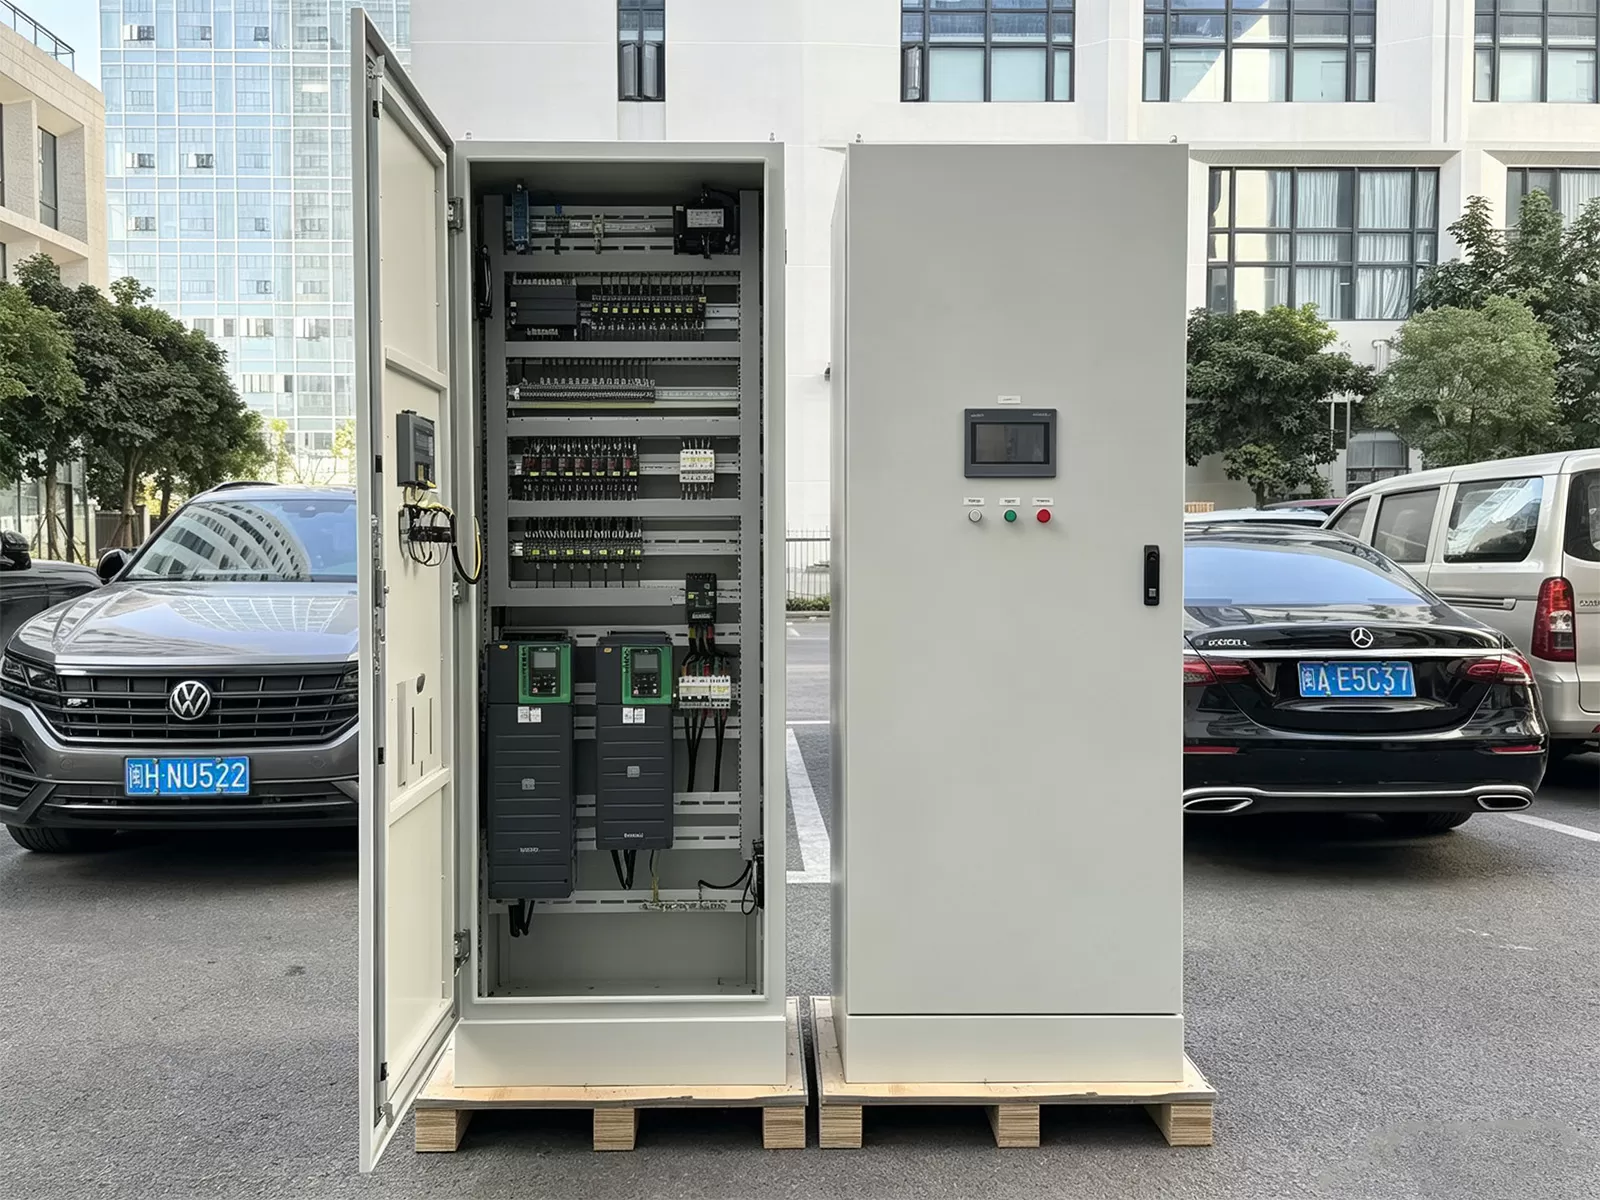
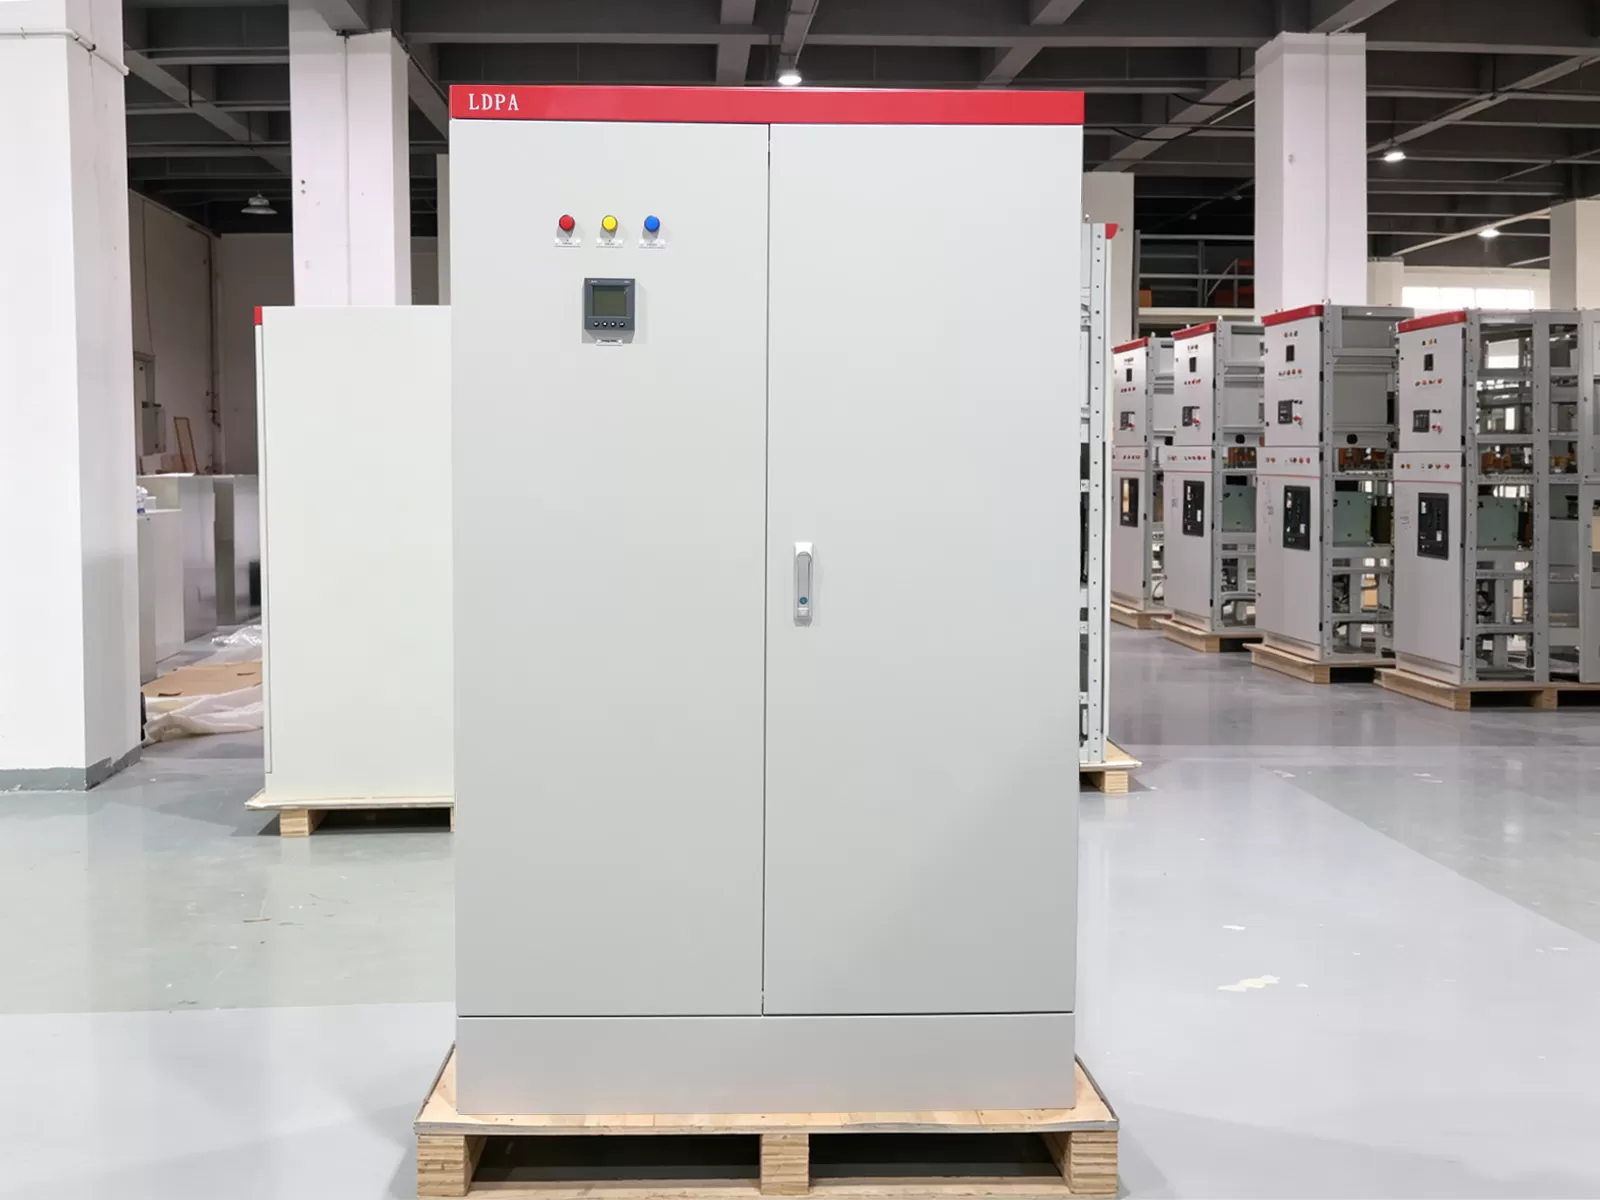
Automatisierte Fertigungsumgebungen sind auf kontinuierliche, deterministische Stromversorgung angewiesen, um die Prozessintegrität, die Steuerungsschleifen-Genauigkeit im Sub-Millisekundenbereich und die Sicherheit der Anlagen aufrechtzuerhalten. Innerhalb moderner Industrieanlagen fungiert die industrielle db-Platine als kritischer Knoten, der den Übergang zwischen großen Hochspannungs-Umspannwerkszuführungen und hochdichten, niederspannungssteuerungssystemen regelt. Weit davon entfernt, nur als Gehäuse für Leistungsschalter zu dienen, muss diese Stromverteilungsschicht aktiv die Schwankungen des vorgelagerten Netzes von empfindlichen programmierbaren Logiksteuerungen (PLCs), robotischen kinematischen Zellen und verteilten Servoantrieben entkoppeln. Die Planung und Spezifikation dieser Infrastruktur erfordert eine umfassende Analyse von elektrodynamischen Belastungen, thermischem Gleichgewicht, Fehlerdiskriminierung und harmonischer Minderung unter anspruchsvollen Betriebszyklen.
Der Fortschritt in Richtung Industrie 4.0 und lichtloser Fertigungslinien verstärkt die Anforderungen an elektrische Schaltanlagen. Automatisierte Maschinen führen zu nichtlinearen Lastprofilen, schnellen zyklischen Lastvariationen und kontinuierlichen Schalttransienten, die die Standardinfrastruktur nicht bewältigen kann. Folglich müssen die Systemtechnik-Teams einen integrierten Ansatz zur Stromverteilung verfolgen. Die Bewertung der Kurzschlusskapazität von Sammelschienen, die Auswahl geeigneter interner Trennformen und die Berechnung der Wärmeabfuhr unter maximaler Auslastung stellen sicher, dass nachgelagerte automatisierte Zellen ohne ungeplante Stromunterbrechungen oder katastrophale Ausfälle betrieben werden.

Grundlegende Architektur: Umwandlung von Netzspeisungen in maschinenfertige Energie
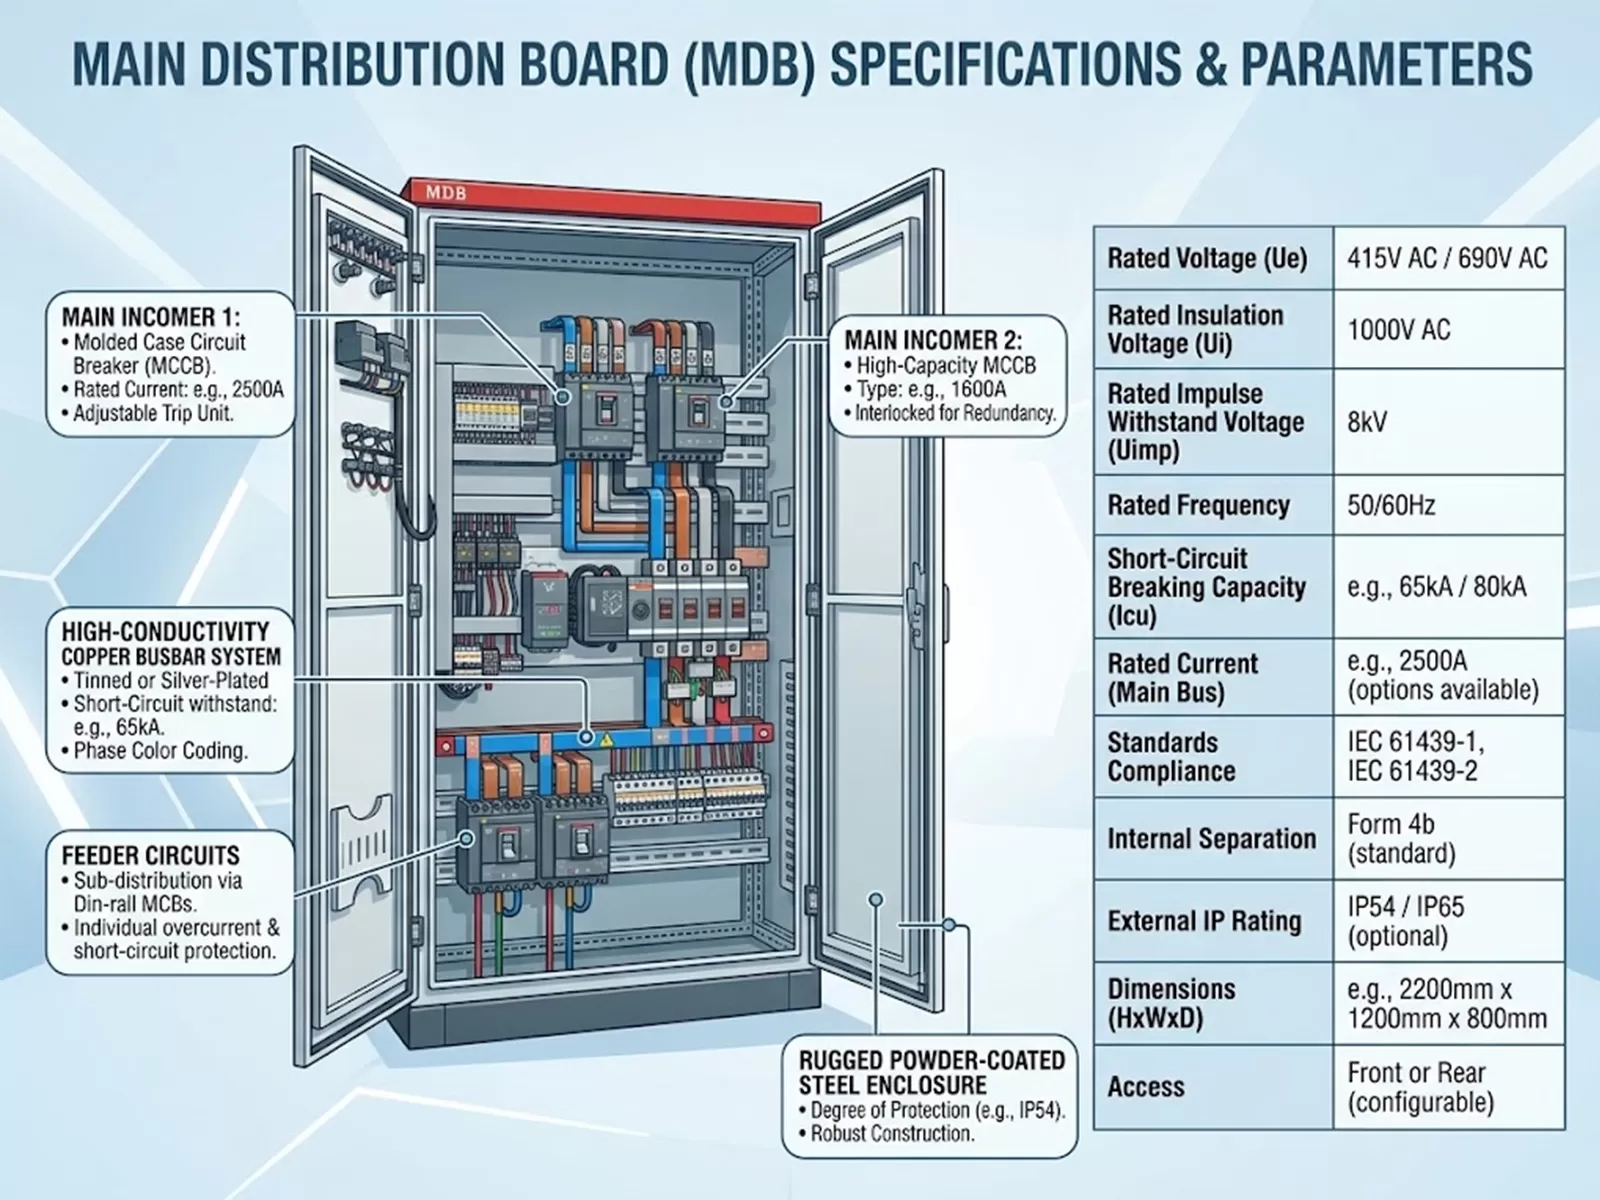
Die Stromverteilung in der industriellen Automatisierung erfolgt in einer mehrschichtigen Hierarchie. Primäre elektrische Energie tritt über Mittelspannungs-Schaltanlagen in die Anlage ein, wird durch Trocken- oder ölgetauchte Verteilungstransformatoren heruntertransformiert und endet an der Hauptverteilungstafel (MDB). Von der MDB leiten Hochstrom-Unterverteilungen die Energie direkt zu strategisch platzierten Verteilungseinheiten in den Produktionshallen.
An diesem Zwischenpunkt werden eingehende dreiphasige AC-Versorgungen (typischerweise 400V bis 480V) in handhabbare Abzweigkreise segmentiert. Diese Abzweigungen speisen Motorsteuerzentralen (MCCs), industrielle Automatisierungs-Steuerschränke (IACCs) und spezielle pneumatische und hydraulische Energiepakete. Das interne Layout dieser Baugruppen bestimmt, wie effektiv elektrische Energie compartmentalisiert wird, um eine Kreuzkontamination zwischen den Subsystemen während lokalisierter Fehlerereignisse zu verhindern.
Die internationale Norm IEC 61439-2 klassifiziert diese internen Topologien durch klar definierte "Trennformen". Die Auswahl der geeigneten Form definiert die betriebliche Zugänglichkeit und Sicherheitsmargen:
Form 1: Bietet grundlegenden Schutz durch äußere Gehäuse ohne interne physische Barrieren, die Sammelschienen, funktionale Schaltelemente oder Ausgangsklemmen trennen. Diese Konfiguration ist aufgrund des Risikos von kaskadierenden Lichtbogenereignissen im Allgemeinen ungeeignet für raue Fertigungsumgebungen.
Form 2b: Trennt die Hauptsammelschienen von funktionalen Einheiten, wobei auch die Ausgangsklemmen von den Sammelschienen isoliert sind. Diese Topologie reduziert die Gefahren eines versehentlichen Kontakts während routinemäßiger Wartungsarbeiten an nachgelagerten automatisierten Maschinen.
Form 3b: Isoliert die Hauptsammelschienen von funktionalen Schaltelementen, während die funktionalen Einheiten physisch voneinander getrennt bleiben. Klemmen für externe Leiter sind in separaten, segregierten Fächern untergebracht, wodurch lokale Klemmenüberhitzungen verhindert werden, die benachbarte Antriebsschaltungen beschädigen könnten.
Form 4b: Der Standard für kontinuierliche Produktionsumgebungen. Hauptbusbars, einzelne Funktionseinheiten und alle externen Kabelanschlusspunkte sind vollständig durch metallische oder isolierende Barrieren voneinander getrennt. Ein Ausfall innerhalb eines einzelnen Zweigschalters beeinträchtigt nicht benachbarte Funktionseinheiten, was Hot-Swapping oder gezielte Wartung ermöglicht, während der Rest der Automatisierungslinie aktiv bleibt.
Technische Dimensionierung und elektrische Leistungsparameter
Die Auswahl von Komponenten für schwere Fertigungsumgebungen erfordert eine rigorose Berechnung der elektrischen, magnetischen und thermischen Belastungen. Eine Überdimensionierung von Komponenten führt zu unnötigen Investitionsausgaben, während eine Unterdimensionierung die Wahrscheinlichkeit von Fehlabschaltungen, Kupferermüdung und Isolationsdurchbrüchen drastisch erhöht.
Kurzschlussfestigkeit
Jedes Unterverteilungspanel muss sowohl die mechanischen als auch die thermischen Belastungen aushalten, die während potenzieller Kurzschlussbedingungen entstehen, bis die vorgelagerten Schutzvorrichtungen den Fehler beseitigen. Zwei kritische Parameter bestimmen dieses Erfordernis:
Nennkurzzeitfeststrom ($I_{cw}$): Der Effektivwert (RMS) des Fehlerstroms, den die Baugruppe ohne physische oder thermische Schäden für eine bestimmte Dauer (typischerweise 1,0 oder 3,0 Sekunden) führen kann. Busbar-Verstärkungssysteme und isolierende Abstandshalter müssen gegen die Spitzenwerte der dynamischen elektrodynamischen Kräfte ($I_{pk}$) berechnet werden, die während des ersten Viertelzyklus eines Kurzschlusses entstehen, wobei die mechanischen Kräfte zwischen parallelen Leitern mit dem Quadrat des momentanen Spitzenstroms zunehmen.
Nennbedingter Kurzschlussstrom ($I_{cc}$): Anwendbar, wenn vorgelagerte, strombegrenzende Schutzvorrichtungen, wie Hochsicherheits-Sicherungen (HRC) oder Formgehäuseschutzschalter (MCCBs), die Spitzenenergie ($I^2t$) begrenzen, die in die interne Busstruktur geleitet wird.
Thermische Herabsetzung und Wärmeabfuhrdynamik
Thermische Ansammlung innerhalb eines versiegelten, schutzgegen Eindringen geschützten Gehäuses stellt einen wesentlichen Ausfallfaktor für Festkörperrelais, programmierbare Steuerungen und Auslösemechanismen von Leistungsschaltern dar. Der interne Temperaturanstieg ($\Delta T$) wird durch die gesamten Joulean-Verluste bestimmt, die über interne Komponenten gemäß der Formel erzeugt werden:
$$P_{total} = \sum (I^2 \cdot R) + P_{parasitic}$$
In dieser Beziehung steht $I$ für den betrieblichen Dauerstrom, $R$ bezeichnet den internen Widerstand über Busbars, Verbindungen und Kontakte, und $P_{parasitic}$ berücksichtigt die kontinuierlichen Verluste, die durch Stromversorgungen, Kontaktoren und Messeinheiten erzeugt werden. Standard-Niederspannungskomponenten sind für Umgebungsbedingungen von 25°C bis 40°C kalibriert. Wenn sie in einer IP55- oder IP65-Baugruppe installiert sind, die auf einem unklimatisierten Fabrikboden montiert ist, können die Innentemperaturen leicht 60°C überschreiten.
Der Betrieb unter erhöhten Temperaturen verschiebt die thermomagnetischen Auslösekennlinien von Standard-Thermauslöseelementen nach unten, was zu Fehlabschaltungen bei Strömen unter den betrieblichen Nennwerten führt. Elektronische Auslöseeinheiten (ETUs) mit Mikroprozessoren müssen in Hochtemperaturzonen eingesetzt werden, kombiniert mit erzwungener konvektiver Belüftung oder geschlossenen Luft-zu-Luft- oder Luft-zu-Wasser-Wärmetauschern, die die Innentemperaturen des Gehäuses unter 40°C halten, ohne die Eindringschutzwerte zu beeinträchtigen.
Harmonische Minderung und nichtlineare Lasten
Die Allgegenwart von dreiphasigen Frequenzumrichtern (VFDs), Servosteuerungen, Hochfrequenz-Induktionsheizungen und Schaltnetzteilen erzeugt eine stark verzerrte Stromwelle, die reich an ungeraden Harmonischen ist (insbesondere der 3., 5., 7., 11. und 13. Ordnung). Diese nichtlinearen Lasten führen zu betrieblichen Komplexitäten, die in herkömmlichen resistiven oder linearen Motorstromkreisen nicht auftreten:
Überhitzung des Neutralleiters: In ausgewogenen dreiphasigen Systemen mit rein sinusförmigen Strömen nähert sich der Neutralstrom theoretisch der Null. Allerdings heben sich die Dreifachharmonischen (insbesondere die 3., 9. und 15. Ordnung) am Neutralpunkt nicht auf; sie summieren sich konstruktiv. In Automatisierungsanlagen mit hohen Zahlen von einphasigen DC-Schaltstromversorgungen können die Neutralströme 140 % bis 170 % der Phasenströme erreichen. Die Baugruppen müssen daher vollständig bewertete (100 %) oder doppelt bewertete (200 %) Neutralbusbars aufweisen.
Haut- und Näheffekte: Hochfrequente harmonische Ströme verändern die effektive Querschnittsfläche von massiven Kupferleitern, indem sie die Stromdichte zum Rand des Leiters verschieben. Dies erhöht den äquivalenten AC-Widerstand und verstärkt die lokale Wärmeentwicklung über Busbars und Zuleitungen.
Technische Spezifikationen für industrielle db-Board-Architekturen
Die Erreichung deterministischer Zuverlässigkeit in industriellen Installationen erfordert die Übersetzung theoretischer Dimensionierungsberechnungen in präzise Hardware-Konstruktionsstandards. Der Einsatz eines industriellen db-Boards in rauen Produktionsumgebungen bedeutet, strukturelle, mechanische und metallurgische Eigenschaften zu spezifizieren, die in der Lage sind, kontinuierlichen chemischen und physikalischen Belastungen standzuhalten.
Die Metallurgie der Busbars bestimmt die langfristige elektrische Zuverlässigkeit. Leiter müssen aus hochleitfähigem elektrolytischem Hartkupfer (ETP) gefertigt werden, das als C11000 oder CW004A bezeichnet wird und eine elektrische Leitfähigkeit von mindestens 100 % IACS (International Annealed Copper Standard) aufweist. Reines Kupfer oxidiert schnell, wenn es Luftschwefel, erhöhter Luftfeuchtigkeit oder industriellen Schneidflüssigkeiten ausgesetzt wird. Daher sollten alle primären Verteilungsbusbars, Verbindungen und Anschlussflaggen elektro-zinnbeschichtet (5 bis 10 Mikrometer) oder versilbert sein, um einen niedrigen Kontaktwiderstand zu erhalten und galvanische Korrosion über mehrere Jahrzehnte Betriebszeiten zu verhindern.
Der Bau von Gehäusechassis erfordert Materialien in schwerer Ausführung, um dynamische mechanische Belastungen zu unterstützen. Kaltgewalzter Stahlblech mit einer Mindestdicke von 1,5 mm bis 2,0 mm oder Edelstahl der Güte 304/316 für lebensmittelgeeignete, pharmazeutische oder korrosive marine-nahe Anlagen bietet die notwendige physikalische Steifigkeit. Der Oberflächenbehandlungsprozess des Gehäuses muss eine mehrstufige Eisenphosphat- oder Zinkphosphat-Vorbehandlung umfassen, gefolgt von elektrostatisch aufgebrachter Polyesterpulverbeschichtung (typischerweise RAL 7035 Lichtgrau), die eine Mindestdicke von 60 bis 80 Mikrometern erreicht, um industriellen Waschvorgängen und mechanischer Abnutzung standzuhalten.
Die Schutzarten (IP) müssen sorgfältig mit den lokalen Anlagenzonen gemäß IEC 60529 abgestimmt werden:
IP42 / IP43: Nur geeignet für spezielle, druckbeaufschlagte elektrische Umspannwerke oder saubere Kontrollräume, in denen umweltbedingte Luftverunreinigungen und Feuchtigkeit mechanisch kontrolliert werden.
IP54 / IP55: Der Basisstandard für breite Fertigungsinstallationen. Bietet Schutz gegen das Eindringen von Luftstaub in Mengen, die den Betrieb beeinträchtigen, sowie Schutz gegen Spritzwasser aus allen Richtungen.
IP65 / IP66: Obligatorisch für Fertigungszonen, die kontinuierlichen Hochdruck-Waschvorgängen, Hochgeschwindigkeits-Ölnebel oder dichten Partikeln ausgesetzt sind, wie z. B. in der Automobilbearbeitung, Keramikverarbeitung und metallurgischen Gießböden.
Betriebliche Herausforderungen und Maßnahmen in automatisierten Umgebungen
Hochgeschwindigkeits-Automatisierungsarchitekturen schaffen komplexe Betriebsszenarien, in denen die Standardpraktiken der Elektrotechnik nicht ausreichen. Die frühzeitige Auseinandersetzung mit diesen Problemen verhindert katastrophale Produktionsunterbrechungen.
Eine primäre Herausforderung besteht in kapazitiven Erdableitströmen, die von langen, geschützten Motorleitungen zwischen VFDs und entfernten Motoren ausgehen. Die schnellen Schaltflanken ($dv/dt$), die von modernen Siliziumkarbid (SiC) oder isolierten Gate-Bipolartransistor (IGBT) Wechselrichtern erzeugt werden, injizieren hochfrequente Ableitströme in das Schutzerdungssystem (PE) über die Kabelkapazität. Traditionelle Typ A oder Typ AC Fehlerstromschutzschalter (RCDs) interpretieren diese Ableitprofile fälschlicherweise als strukturelle Erdfehler, was zu wiederholtem Auslösen führt. Die Lösung liegt in der Bereitstellung von Typ B oder Typ B+ Fehlerstromüberwachungseinheiten, die zuverlässig glatte DC-Fehlerströme, hochfrequente AC-Ableitströme und zusammengesetzte Fehlerströme ohne falsche Trennung identifizieren.
Eine weitere systemische Verwundbarkeit betrifft kaskadierende Auslösefolgen, die durch unsachgemäße Selektivität der Sicherungen verursacht werden. In automatisierten Fertigungslinien darf ein Kurzschluss in einem kleinen Hilfskomponenten—wie einem 24V DC Hilfsgenerator oder einem kleinen motorisierten Umleiter—niemals den vorgelagerten Unterverteilungsschutzschalter auslösen, da dies die gesamte Mehrstationenzelle abschalten würde. Absolute Selektivität zu erreichen erfordert die Koordination von drei überlappenden Schutzbereichen:
Stromselektivität: Einstellen der Abholschwellen, sodass nachgelagerte Miniatur-Leistungsschalter (MCBs) niedrigere Fehlerströme beseitigen, bevor die magnetische Auslöseschwelle des vorgelagerten MCCB überschritten wird.
Zeitselektivität: Verwendung von Kurzzeitverzögerungseinstellungen ($t_{sd}$) an den vorgelagerten elektronischen Auslöseeinheiten, um absichtlich Verzögerungen beim Auslösen (typischerweise 50 bis 300 Millisekunden) einzuführen, wodurch nachgelagerte strombegrenzende Geräte das erforderliche Zeitfenster erhalten, um lokalisierte Lichtbögen zu löschen.
Energie-Selektivität ($I^2t$ Diskriminierung): Vergleich der gesamten Durchlass-Energie ($I^2t_{clear}$) der nachgelagerten Zweiggeräte mit der Schmelzenergie ($I^2t_{melt}$) des vorgelagerten Schutzschalters unter Verwendung von Selektivitätstabellen des Herstellers über alle potenziellen Kurzschlussniveaus hinweg.
In hochkomplexen Automatisierungsanordnungen erfordert die Integration eines db-Boards umfassende Systemmodellierung. Spezialisierte Ingenieurpartner, wie XDEPE, bieten die technische Unterstützung, die benötigt wird, um selektive Koordinationskurven zu modellieren, komplexe thermische Hüllen zu lösen und strukturelle Busbar-Topologien auszubalancieren, um Schutzüberlappungen zu beseitigen, bevor die Hardware-Fertigung beginnt.
Physische Bereitstellung, Verkabelungsinfrastruktur und Inbetriebnahme vor Ort
Selbst das robusteste elektrische Design kann scheitern, wenn physische Installations- und mechanische Abschlussstandards vernachlässigt werden. Kabelmanagement und elektromagnetische Verträglichkeit (EMC) erfordern diszipliniertes Engineering ab dem Moment, in dem die Feldverkabelung in das Gehäuse eintritt.
Feldkabel, die schmutzige, transientenreiche Energie zu hochfrequenten Aktuatoren führen, müssen durch spezielle Kabeldurchführungen, die physisch von Niederspannungs-DC-Kommunikations- und Sensorsignalkabeln getrennt sind, in den Schrank eintreten. Leitfähige, 360-Grad EMC Messingkabeldurchführungen sollten installiert werden, um die Kabelgeflechtabschirmungen direkt mit der Chassis-Erdungsplatte am Eintrittsbereich zu verbinden und induzierte Hochfrequenzstörungen (RFI) direkt zur Erde abzuleiten, bevor sie die interne Businfrastruktur erreichen.
Interne Kupfer-Busverbindungen und flexible Kupfergeflechte müssen mit hochfesten, verzinkten Stahlbolzen der Klasse 8.8 verbunden werden, die mit Belleville-konischen Federriegeln kombiniert sind. Diese speziellen Unterlegscheiben halten über Jahre hinweg eine kontinuierliche mechanische Spannung während der thermischen Ausdehnungs- und Kontraktionszyklen aufrecht. Jede geschraubte Verbindung muss mit den angegebenen Drehmomentwerten unter Verwendung kalibrierter Drehmomentwerkzeuge angezogen und mit permanentem Drehmomentprüffarben markiert werden, um eine sofortige visuelle Bestätigung der mechanischen Integrität während nachfolgender präventiver Anlagenprüfungen zu gewährleisten.
Bevor die Netzspannung an das System angelegt wird, müssen die Inbetriebnahmetechniker eine strenge Reihe von Basistests durchführen:
Isolationswiderstandsprüfung: Durchgeführt mit einem kalibrierten Megohmmeter, das 500V oder 1000V DC zwischen den Phasen und zwischen den Phasen und dem Schutzerdungssystem anwendet. Die minimal zulässigen Werte müssen 100 Megaohm überschreiten, um zu bestätigen, dass während des Kabelziehens oder der Montage des Gehäuses keine Isolationsschäden aufgetreten sind.
Phasenfolge und Spannungssymmetrie: Überprüfung der Uhrzeigerrichtung der Phasenrotation (L1-L2-L3) mit einem digitalen Phasenrotationsanzeiger, um sicherzustellen, dass Drehstrom-Induktionsmotoren beim Starten nicht rückwärts laufen, was katastrophale mechanische Schäden an angeschlossenen Getrieben und Werkzeugantrieben verursachen könnte.
Erdungsdurchgängigkeit und Schleifenimpedanz: Überprüfung, dass der Widerstand vom Haupterdungsterminal zu jedem metallischen Unterpanel, zu einer Schwenktür oder zu einer Kabeldurchführung unter 0,1 Ohm bleibt, um einen niedrigimpedanten Erdungsweg zu schaffen, der gefährliche Berührungsspannungen sicher beseitigt.
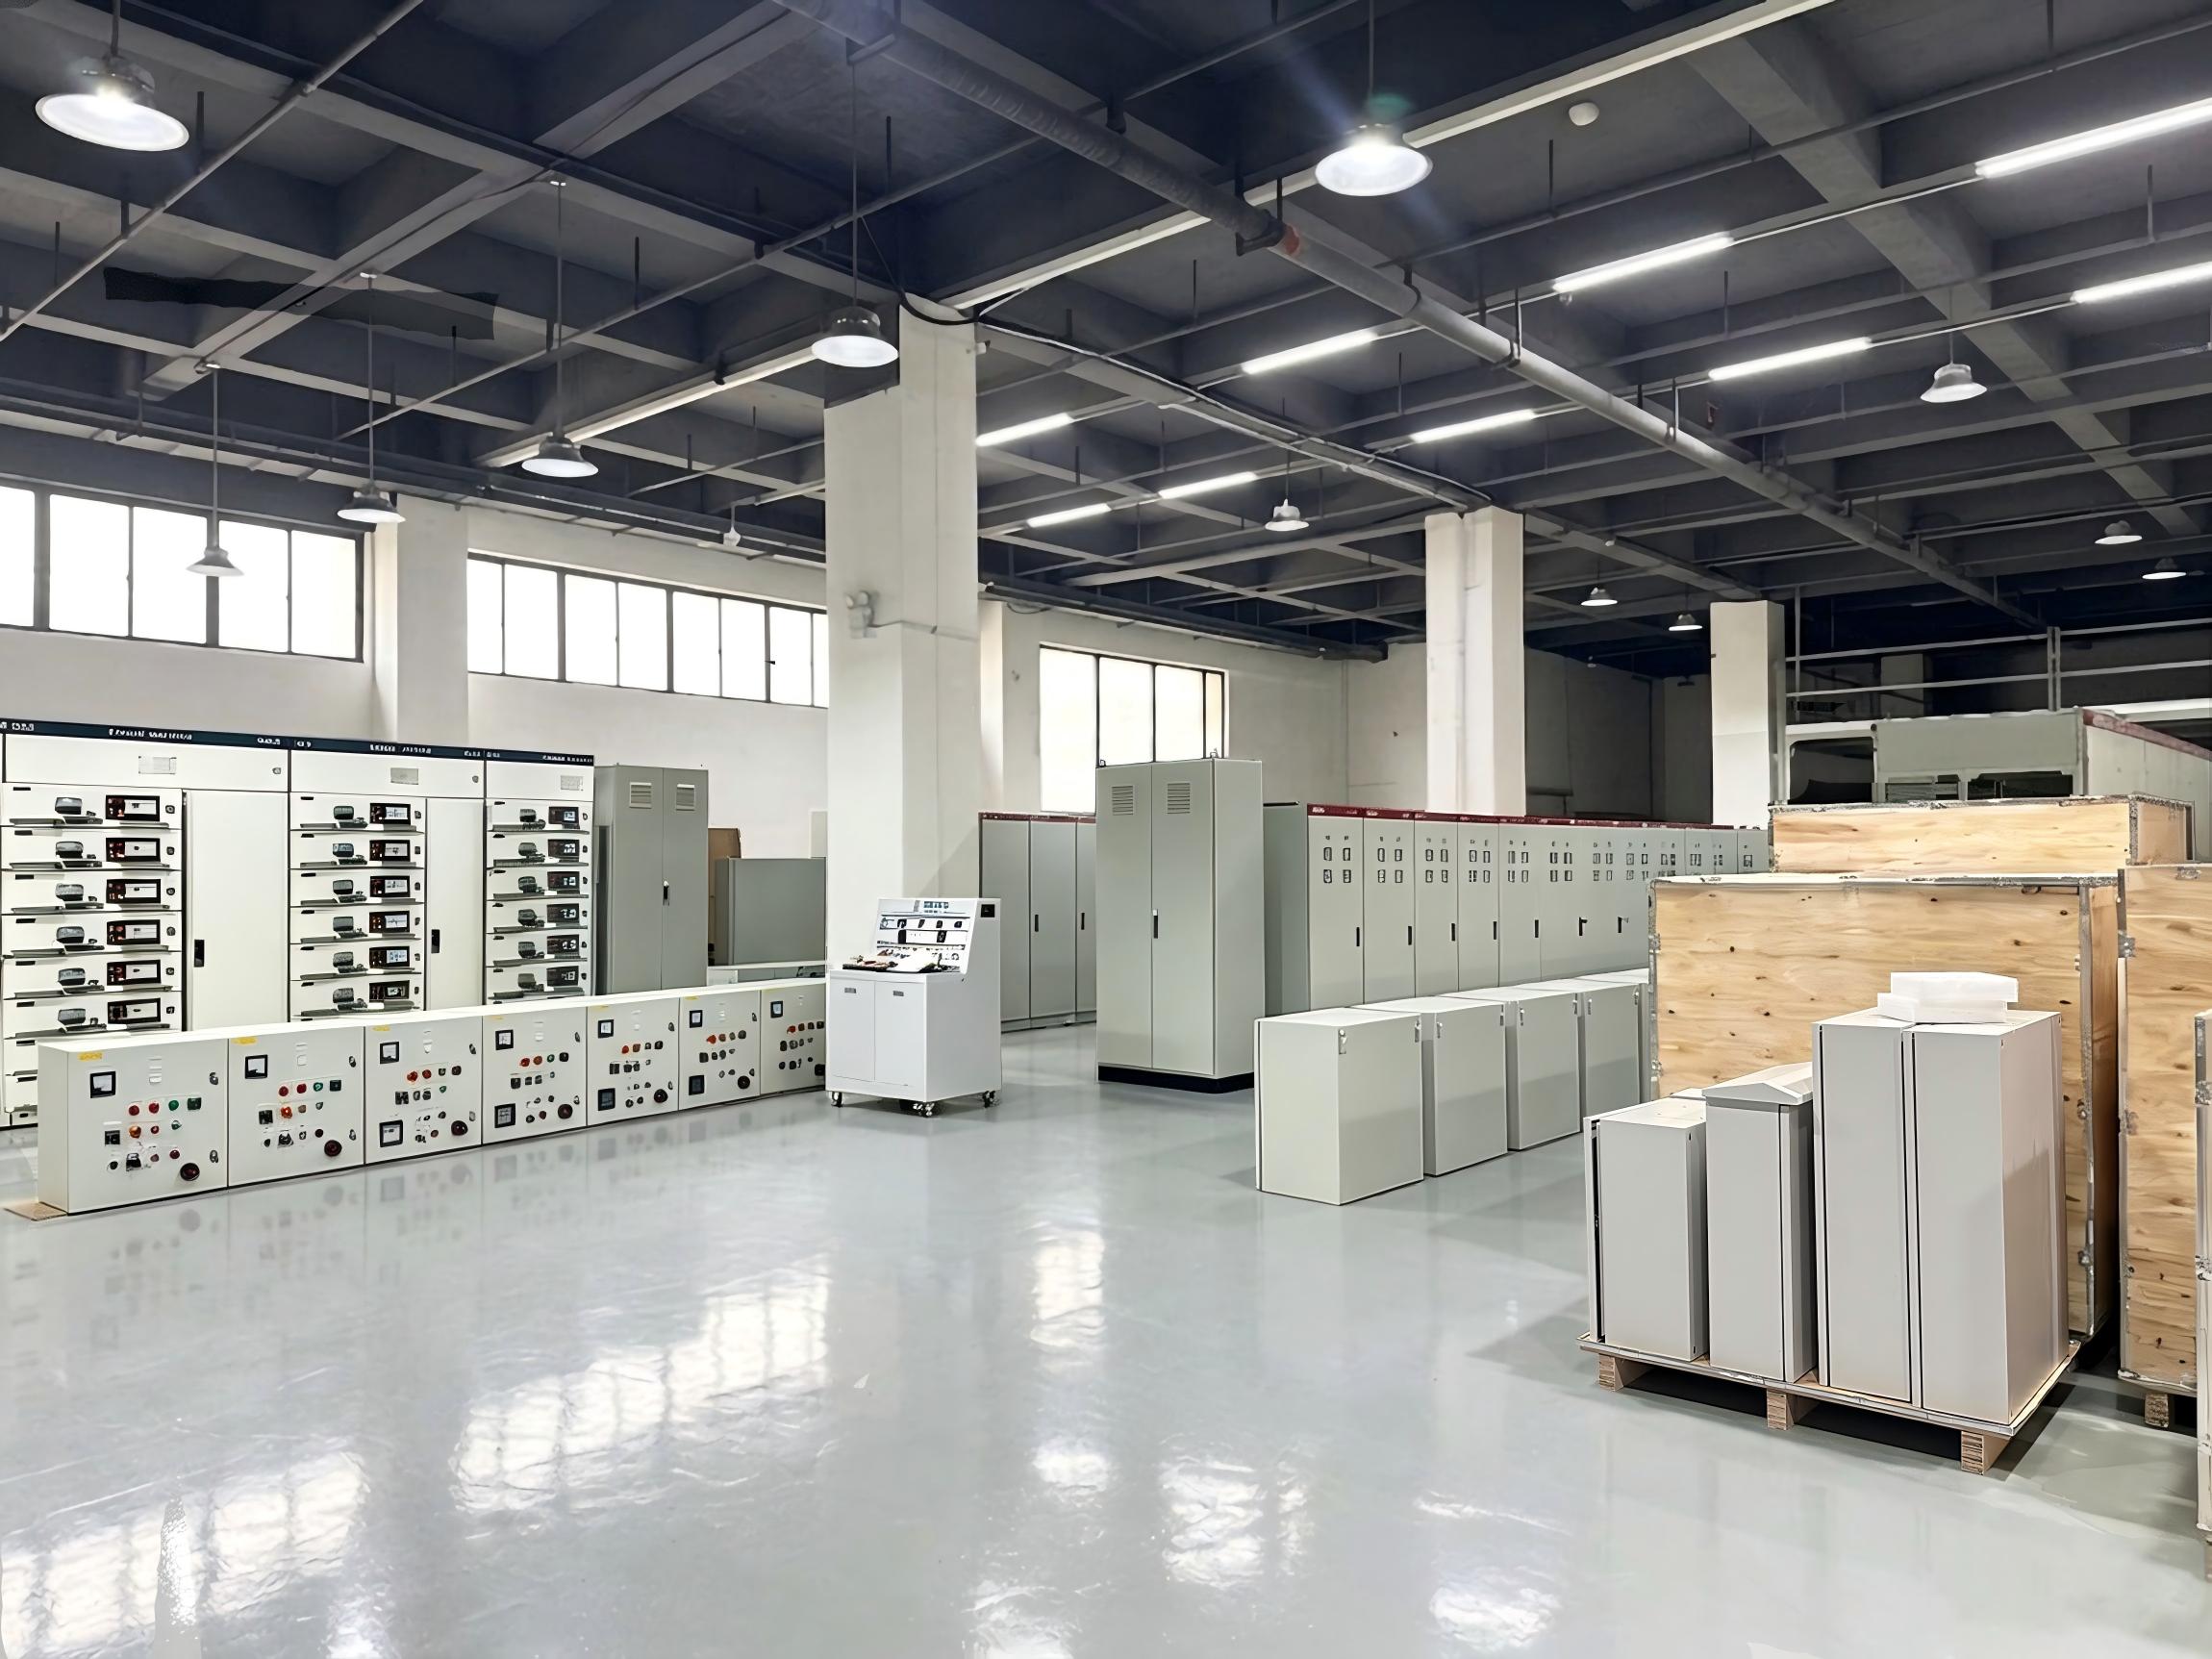
Ingenieurarbeitsabläufe, die mit technischen Teams wie XDEPE koordiniert werden, optimieren benutzerdefinierte Konfigurationen von Kabeldurchführungen, optimieren die Anschlussdichte und überprüfen physische Platzbeschränkungen, um die Inbetriebnahme über komplexe Mehrachsen-Automatisierungslinien zu beschleunigen.
Präventive Wartungsprotokolle und Zustandsüberwachung
Die Aufrechterhaltung der maximalen Betriebsverfügbarkeit über hochdurchsatzfähige Produktionslinien erfordert einen Übergang von reaktiver Wartung zu prädiktiver Zustandsüberwachung. Elektrische Verteilungseinheiten sollten kontinuierlich oder in festen Intervallen mit nicht-invasiven Analysemethoden inspiziert werden.
Infrarot (IR) Thermografie ist ein essentielles Diagnostikprotokoll. Periodische thermografische Aufnahmen, die unter mindestens 40% bis 70% der kontinuierlichen Betriebsbelastung durchgeführt werden, identifizieren abnormale Hotspots in den inneren Komponenten. Ein Temperaturunterschied ($\Delta T$) von 1°C bis 10°C über benachbarten Phasen weist auf eine lokale Widerstandserhöhung hin, die normalerweise auf eine lose mechanische Verbindung oder Oxidation der Kontaktfläche zurückzuführen ist. Ein $\Delta T$, das 30°C überschreitet, weist auf ein kritisches Fehlerpotenzial hin, das sofortige Schaltungstrennung und Nachanziehen oder Komponentenwechsel erfordert.
Um die Gefahren von Lichtbogenblitzen zu beseitigen, die mit dem Öffnen von unter Spannung stehenden Schaltschränken während manueller thermografischer Scans verbunden sind, verlangen moderne Automatisierungsstandards zunehmend die Installation von dauerhaft montierten Infrarot-Inspektionsfenstern (Zinkselenid- oder Polymeroptik-Ansichtsluken) oder von Echtzeit-Überwachungssystemen für die thermische Überwachung. Diese kontinuierlichen Systeme verwenden miniaturisierte Lichtwellenleiter- oder drahtlose Oberflächenakustikwellen (SAW) Sensoren, die direkt an kritischen Sammelschienenverbindungen angebracht sind und kontinuierlich Temperaturdaten an die übergeordnete Steuerung und Datenerfassung (SCADA) Plattformen übertragen.
Sekundärinjektionstests müssen alle 24 bis 36 Monate an Hochstrom-Eingangsschutzschaltern durchgeführt werden. Mit tragbaren digitalen Testkits injizieren die Servicetechniker simulierte Überstrom-, Kurzzeitverzögerungs- und Erdschluss-Signale direkt in die Logikplatine der Festkörper-Auslösereinheit. Dies bestätigt, dass elektronische Auslösemechanismen, Flussübertragungs-Shunts und mechanische Auslösesysteme innerhalb ihrer kalibrierten Millisekunden-Toleranzen entriegeln und den Schutz der primären Vermögenswerte erhalten bleibt.
Häufig gestellte Fragen
Q1: Welche strukturellen Unterschiede unterscheiden ein industrielles
Unterverteilungspanel von einem standardmäßigen kommerziellen Gerät?
A1:
Industrielle Verteilungspanels sind für extreme Betriebsumgebungen konzipiert,
die durch hohe kontinuierliche Lastfaktoren, weite Schwankungen der Umgebungstemperatur,
starke Vibrationen von benachbarten Maschinen und erhöhte luftgetragene Kontamination
gekennzeichnet sind. Sie verfügen über dickere Gehäusestähle (1,5 mm bis 2,0 mm+), höhere
Kurzschlussfestigkeitswerte ($I_{cw}$ bis zu 50 kA oder 65 kA für 1 Sekunde),
erhöhte interne Trennungstopologien (IEC 61439 Form 3b oder 4b), verzinnte oder
silberbeschichtete Kupferbusbars und verbesserte Schutzarten gegen Eindringen (IP54 bis
IP66), im Gegensatz zu standardmäßigen kommerziellen Panels, die hauptsächlich für
saubere, klimatisierte, fehlerstromarme Umgebungen ausgelegt sind.
Q2: Wie wird die absolute Schutzschalterdiskriminierung über
automatisierte Fabrikböden aufrechterhalten?
A2: Absolute Diskriminierung
(oder totale Selektivität) wird erreicht, wenn nur das Schutzgerät unmittelbar
stromaufwärts eines elektrischen Fehlers auslöst, während alle anderen
stromaufwärts liegenden Geräte geschlossen bleiben. Dies erfordert die Koordination
der Zeit-Strom-Kurven (TCC) über alle Betriebsbänder:
Stromschwellenabstufung, absichtliche Zeitverzögerungen unter Verwendung von
Kurzzeitverzögerungs-($t_{sd}$) Einstellungen an den elektronischen
Auslöseeinheiten stromaufwärts und das Abstimmen der gesamten
Durchlassenergie ($I^2t$) des nachgeschalteten Zweigschutzschalters, um sie
unterhalb der Vorbogen-Schmelzgrenze des Hauptschutzschalters zu halten.
Q3: Warum muss die Neutralleiter-Busbar in Anlagen, die
umfangreiche Automatisierungsantriebe nutzen, überdimensioniert sein?
A3:
Industrielle Automatisierungsgeräte integrieren Schaltnetzteile, Servoantriebe und
nichtlineare Leistungselektronik, die verzerrte Ströme mit hohen Konzentrationen
von 3. Ordnung (und anderen ungeraden Triplen) harmonischen ziehen. Im Gegensatz zu
fundamentalen sinusförmigen Strömen, die sich in dreiphasigen Systemen
ausgleichen, addieren sich Triplen-Harmonische direkt auf dem Neutralleiter.
Dieser additive Effekt kann dazu führen, dass die Neutralströme 140 % bis 200 %
der nominalen Phasenströme erreichen, was erfordert, dass Neutralleiter-Busbars
und Anschlussverbindungen auf 100 % bis 200 % der Kapazität der Phasenbusbar
dimensioniert werden, um katastrophale Überhitzung zu verhindern.
Q4: Welche Schutzart (IP) wird für Einheiten empfohlen, die
in der Nähe von automatisierten Nassbearbeitungs- oder Waschbereichen
installiert sind?
A4: Panels, die neben Bearbeitungszentren installiert sind,
die Schneidkühlmittel, Hochdruckreinigungsregime oder korrosive chemische
Desinfektion verwenden, sollten eine Mindestbewertung von IP65 (staubdicht und
geschützt gegen Wasserstrahlen aus jeder Richtung) oder IP66 (geschützt gegen
starke Wasserstrahlen) aufweisen. Diese Gehäuse müssen aus Edelstahl der
Klasse 304 oder 316 hergestellt werden und kontinuierlich
eingegossene Polyurethan- oder Silikontürdichtungen verwenden, die
chemischer Zersetzung widerstehen.
Q5: Welche betrieblichen Vorteile bietet die
Trennung nach IEC 61439 Form 4b in modernen
Fertigungsanlagen?
A5: Die Trennung nach Form 4b isoliert
vollständig die primären Busbars, funktionalen Einheiten (Leistungsschalter/Schalter)
und alle externen Kabelanschlusspunkte voneinander unter Verwendung physischer Barrieren.
Diese Konfiguration ermöglicht es dem Wartungspersonal, sicher an einem bestimmten
Zweikreis zu arbeiten, ihn zu ersetzen oder neu zu terminieren, ohne die
Hauptbusbar zu de-energiesieren oder benachbarte aktive Produktionslinien
abzuschalten. Sie minimiert ungeplante Ausfallzeiten in der Fabrik und bietet
das höchste erreichbare Niveau an Eindämmung der internen Lichtbogenfortpflanzung.
Q6: Wie kann verhindert werden, dass hochfrequentes Gleichtakt-Elektrogeräusch die interne Instrumentierung des Panels stört?
A6: Die Minderung von hochfrequentem Geräusch erfordert systematische EMC-Praktiken. Dazu gehört die Verwendung von kontinuierlichen 360-Grad-EMC-Messingkabelverschraubungen, um die Motorkabelabschirmungen direkt an einer unbeschichteten Chassis-Erdungsplatte zu verbinden, die physische räumliche Trennung (mindestens 200 mm bis 300 mm) zwischen lauten AC-Stromleitungen und empfindlichen DC- oder Kommunikationssignalkabeln aufrechtzuerhalten, die Installation von Gleichtaktspulen oder sinusförmigen Filtern an den Antriebs-Ausgängen und die Gewährleistung einer niederohmigen gleichwertigen Erdung über alle strukturellen Metallpaneele und Gehäusetüren hinweg.
Optimieren Sie Ihre industrielle Stromverteilungsarchitektur
Der Entwurf einer robusten, normgerechten Stromverteilungsinfrastruktur erfordert präzise Granularität, rigoroses thermisches Modellieren und tiefes Verständnis der Anforderungen an die industrielle Automatisierung. Egal, ob Sie eine bestehende Produktionslinie aufrüsten oder eine widerstandsfähige db-Board-Konfiguration für eine Greenfield-Anlage spezifizieren, unser technisches Ingenieurteam ist bereit, mit maßgeschneiderten Busbar-Layouts, umfassenden Fehlerdiskriminierungsanalysen und thermischen Hüllberechnungen zu unterstützen.
Kontaktieren Sie noch heute die Ingenieurspezialisten von XDEPE, um Ihre elektrischen Schaltpläne einzureichen, Projektanforderungen zu besprechen oder detaillierte technische Dokumentationen für Ihr bevorstehendes Deployment anzufordern.


.webp?t=1787649054185 "22-Tage Lieferung: 50kW Sync-Panels nach Philippinen")