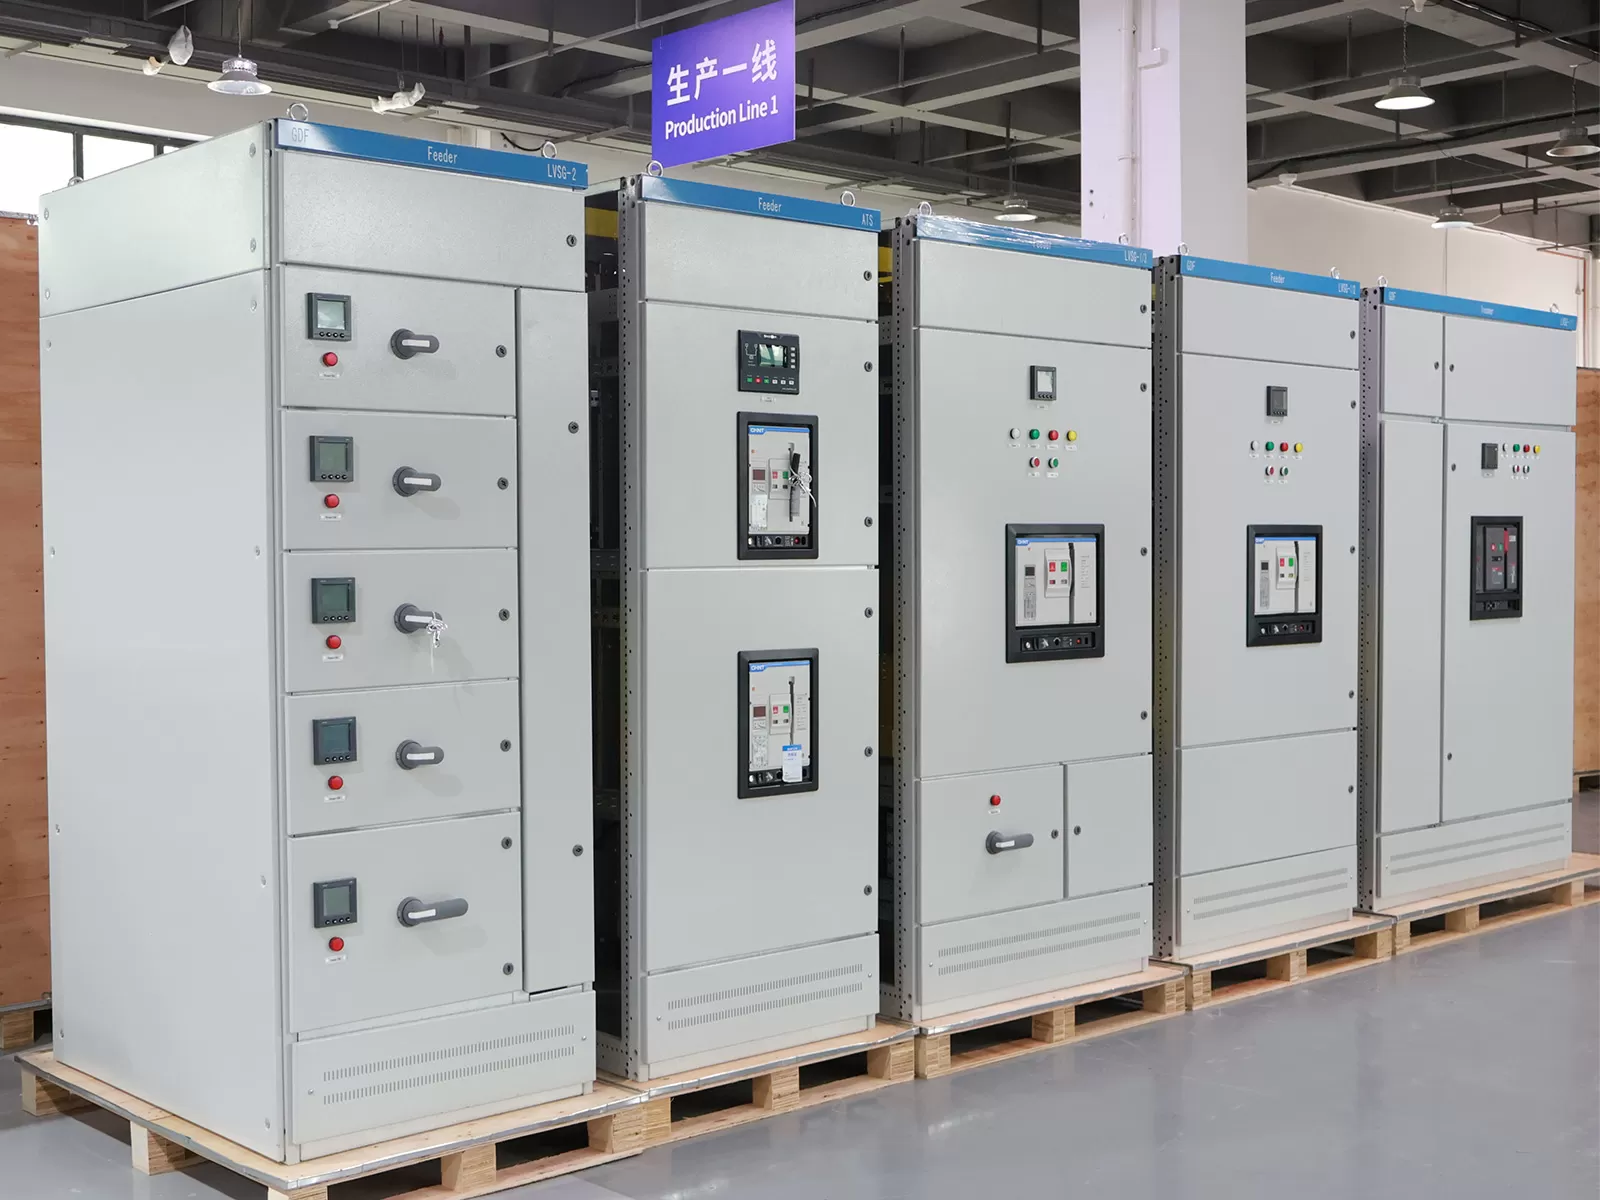
Dans les installations industrielles modernes, les systèmes de distribution d'énergie électrique servent de système nerveux fondamental pour les lignes de production automatisées, les équipements de processus lourds et les instruments sophistiqués. Au sein des usines de fabrication à haute capacité, des sites chimiques à processus continu et des centres de fabrication de précision, le rôle du tableau électrique basse tension dépasse le simple routage électrique. Il fonctionne comme le point central de la mitigation des risques, de la surveillance de la qualité de l'énergie et de l'intelligence du système. Parce que les pannes électriques imprévues arrêtent les machines automatisées et causent des pertes opérationnelles substantielles, la spécification, le déploiement et la maintenance de l'infrastructure de distribution d'énergie exigent une adhésion rigoureuse aux principes électromécaniques et aux normes de test internationales.
Normes réglementaires et limites mécaniques : IEC 61439 vs. UL 891
La sécurité électrique et la prévisibilité opérationnelle dépendent largement de l'alignement avec des cadres internationaux établis. Les projets industriels mondiaux naviguent généralement entre deux régimes de test et de conception dominants : la série IEC 61439 (en particulier IEC 61439-1 et IEC 61439-2) à travers l'Europe, l'Asie-Pacifique et le Moyen-Orient, et UL 891 à travers l'Amérique du Nord. Comprendre les différences structurelles et électriques entre ces normes permet d'éviter des redésign coûteux et des échecs d'acceptation sur site.
IEC 61439-2 a remplacé l'ancien concept d'assemblages testés de type (TTA) et d'assemblages partiellement testés de type (PTTA) par une méthodologie de vérification de conception. Les fabricants doivent confirmer la performance de l'assemblage par des tests en laboratoire, des calculs ou le respect de règles de conception strictes à travers treize vérifications spécifiques, y compris :
- Résistance des matériaux et résistance à la corrosion dans des environnements industriels agressifs.
- Degré de protection contre les impacts mécaniques (classe IK) et l'entrée d'eau ou de poussière (classe IP jusqu'à IP54 ou IP65).
- Distances de séparation et de fuite déterminées par le degré de pollution, la catégorie de surtension et la tension d'impulsion nominale (Uimp).
- Propriétés diélectriques vérifiées par des tests de tension de tenue à la fréquence de puissance.
- Résistance à court-circuit (Icw et Ipk) dans des conditions de défaut maximum prospectives.
- Conformité à la compatibilité électromagnétique (CEM) pour les environnements avec un bruit haute fréquence élevé provenant des variateurs de fréquence.
UL 891, la norme de référence pour les assemblages de distribution à façade morte en Amérique du Nord, spécifie la construction mécanique, les tolérances de renforcement des barres omnibus et les procédures de test diélectrique adaptées aux paramètres du Code électrique national (NEC/NFPA 70). Contrairement aux conceptions internationales centrées fortement sur les classifications de séparation interne, UL 891 met l'accent sur l'espacement standardisé des barres omnibus horizontales et verticales, les paramètres d'accessibilité pour les boîtes de tirage et des critères spécifiques de test de montée en température calculés dans des conditions ambiantes allant jusqu'à 40 degrés Celsius.
Les équipes d'ingénierie évaluent fréquemment les expansions d'usines internationales nécessitant des considérations de double conformité. Lors de la mise en service d'un tableau électrique industriel, l'intégrité structurelle sous des contraintes magnétiques élevées causées par des défauts de court-circuit nécessite des données de vérification de conception validées plutôt que des approximations empiriques.
Compartimentation interne et formes de séparation
La ségrégation au sein des enceintes électriques protège les opérateurs des contacts accidentels avec des parties sous tension et limite la propagation des défauts internes entre les unités fonctionnelles distinctes. Selon la norme IEC 61439-2, cette ségrégation mécanique est classée en formes de séparation définies allant de la Forme 1 à la Forme 4b.
- Forme 1 : N'offre aucune séparation interne entre les barres omnibus, les unités fonctionnelles ou les points de terminaison. La protection de l'enceinte externe est la seule barrière mécanique.
- Forme 2 (2a et 2b) : Sépare les barres omnibus principales des unités fonctionnelles. Dans la Forme 2b, les bornes sortantes sont également séparées de l'assemblage de barres omnibus principales, réduisant le risque lors de l'inspection de routine du câblage sortant.
- Forme 3 (3a et 3b) : Fournit une séparation entre les barres omnibus et les unités fonctionnelles individuelles, tout en séparant les unités fonctionnelles les unes des autres. Les blocs de bornes sortantes restent regroupés dans un espace de câblage commun.
- Forme 4 (4a et 4b) : Représente le niveau le plus élevé de ségrégation. Les barres omnibus sont séparées des unités fonctionnelles, toutes les unités fonctionnelles sont isolées les unes des autres, et les bornes sortantes de chaque unité fonctionnelle sont enfermées dans des compartiments individuels dédiés. Dans la Forme 4b, les points de terminaison de câble se trouvent dans des compartiments complètement distincts, éloignés des unités fonctionnelles qu'ils alimentent.
Pour les lignes de fabrication automatisées à haute disponibilité, la Forme 4b offre des avantages opérationnels critiques. Le personnel de maintenance peut travailler en toute sécurité dans une chambre de bornes sortantes ou remplacer un disjoncteur amovible sans isoler les circuits fonctionnels adjacents ou exposer le personnel à la barre de distribution principale sous tension.
Topologies de barres omnibus, forces électrodynamiques et dissipation thermique
La colonne vertébrale électrique de tout équipement de distribution consiste en son assemblage de barres omnibus. Les installations industrielles exploitant des presses à estampage de haute capacité, des lignes automatisées multi-axes et des équipements d'induction lourds soumettent leurs assemblages de distribution à des variations de charge dynamique et à des potentiels de défaut intermittents. La spécification de la géométrie des barres omnibus nécessite un équilibre entre la dissipation thermique et les contraintes électromécaniques qui se produisent lors d'un événement de court-circuit.
Les forces électrodynamiques entre conducteurs parallèles lors d'un défaut de court-circuit potentiel sont proportionnelles au carré du courant de crête (Ipk) et inversement proportionnelles à l'espacement entre les conducteurs. Lorsqu'un défaut boulonné triphasé se produit, les conducteurs subissent d'énormes forces de répulsion ou d'attraction mécanique au cours du premier quart de cycle. Les supports de barres omnibus en polyester renforcé de verre ou en résines cycloaliphatiques doivent résister à ces forces sans déformation mécanique ni défaillance de suivi.
Les conducteurs en cuivre conformes aux spécifications de pitch dur électrolytique (Cu-ETP, pureté minimale de 99,9 %) offrent une conductivité électrique optimale et une résistance à la traction mécanique. Dans des environnements à forte humidité ou chimiquement agressifs, un plaquage en étain ou en argent empêche l'oxydation de surface et préserve les joints à faible résistance. Les équipes d'ingénierie comme XDEPE abordent ces contraintes électrodynamiques par une analyse de renforcement structurel et une modélisation thermodynamique pour s'assurer que les systèmes de barres omnibus résistent à la déformation mécanique tout en maintenant des températures de surface optimales sous pleine charge.
La gestion thermique à l'intérieur de l'enceinte représente un défi secondaire. Les configurations d'enceintes doivent dissiper les pertes en joules ($I^2R$) générées à travers les disjoncteurs, les déconnecteurs, les joints de barres omnibus et les terminaisons de câbles. Dans les enceintes à haute cote IP (comme IP54 pour les sols d'usine poussiéreux), le refroidissement par convection est limité. Les ingénieurs calculent les limites d'élévation de température selon les normes IEC, s'assurant que les connexions de terminaux ne dépassent pas les seuils de conception standard (généralement une élévation de 70 Kelvin au-dessus de l'ambiance pour les terminaux en cuivre nu) afin de prévenir les défaillances prématurées de l'isolation.
Harmoniques, Qualité de l'Énergie et Atténuation des Éclairs d'Arc
Les environnements de fabrication automatisés dépendent fortement des charges non linéaires, y compris les variateurs de fréquence (VFD), les contrôleurs servo, les cellules de soudage automatisées et les alimentations à découpage. Ces charges génèrent une distorsion harmonique significative, en particulier les 5ème, 7ème, 11ème et 13ème ordres harmoniques. Les harmoniques triples (3ème, 9ème, 15ème) circulent à travers les conducteurs neutres, provoquant une surchauffe dans les topologies de distribution à quatre pôles si les sections transversales neutres sont sous-dimensionnées.
Les courants harmoniques provoquent des pertes par courants de Foucault et par effet de peau au sein des barres omnibus, augmentant les températures opérationnelles au-delà des projections de base standard à fréquence de ligne. Atténuer ces risques nécessite des conducteurs neutres surdimensionnés (souvent 200 % de la section transversale de phase), des filtres harmoniques actifs et des banques de condensateurs désaccordées intégrées directement dans la disposition de distribution.
Au-delà de la distorsion harmonique, les dangers d'éclairs d'arc représentent le risque le plus dangereux pour la sécurité de l'usine et la production continue. Un défaut d'arc libère une énergie cinétique et thermique explosive en quelques millisecondes, vaporisant le cuivre et générant des ondes de pression qui détruisent l'équipement mécanique. Une atténuation complète nécessite de combiner des systèmes de protection passifs et actifs :
- Classification d'Arc Interne (IAC) : Les enceintes testées conformément à la norme IEC TR 61641 dirigent les gaz d'arc loin des opérateurs par le biais de clapets de décharge de pression et de plénums d'échappement dédiés.
- Détection Optique d'Arc : Des capteurs de point à fibre optique ou des capteurs de ligne à fibre nue détectent le flash optique d'un arc en 1 à 2 millisecondes, envoyant immédiatement un signal de déclenchement aux disjoncteurs principaux équipés de déclencheurs à shunt à faible latence.
- Dispositifs d'Extinction d'Arc : Des interrupteurs de mise à la terre pyrotechniques ou électromagnétiques ultra-rapides entraînent intentionnellement le système dans un défaut triphasé contrôlé, détournant le courant d'arc des espaces d'isolation à air et éliminant le défaut en 4 à 5 millisecondes.
- Verrouillage Sélectif de Zone (ZSI) : Les unités de déclenchement numériques en amont et en aval communiquent via des canaux de données câblés. Si un disjoncteur en aval détecte un défaut, il signale aux dispositifs en amont de retarder le déclenchement, localisant l'interruption au circuit défectueux sans arrêter l'ensemble de l'usine.
Transformation Numérique : Automatisation Industrielle et Protocoles de Communication
L'ingénierie électrique moderne relie la gestion de l'énergie directement au contrôle de supervision. L'incorporation d'intelligence numérique dans le tableau de distribution physique permet des diagnostics de santé des actifs en temps réel, une maintenance prédictive et une gestion de l'énergie sans se fier uniquement aux journaux opérationnels manuels.
Les ensembles basse tension intelligents disposent d'unités de déclenchement basées sur microprocesseur, de compteurs de qualité de l'énergie et de modules d'entrée/sortie distribués connectés via des bus de terrain robustes. Les architectures de communication industrielle doivent combler l'isolement physique entre les compartiments basse tension et les réseaux de contrôle à l'échelle de l'usine :
- IEC 61850 : Initialement établi pour les sous-stations haute tension, l'IEC 61850 est de plus en plus appliqué dans les systèmes électriques industriels, tirant parti de la messagerie Generic Object Oriented Substation Events (GOOSE) pour un verrouillage protecteur ultra-rapide sur Ethernet.
- Modbus TCP / RTU : La référence établie pour la surveillance de l'énergie, la télémétrie et l'alarme secondaire au sein des packages SCADA standard.
- PROFINET et EtherNet/IP : Protocoles préférés lorsque les sous-systèmes de distribution d'énergie interagissent directement avec les systèmes d'exécution de fabrication (MES) et les lignes PLC principales contrôlant les équipements d'automatisation industrielle.
Lors de la phase de conception de l'automatisation, XDEPE assiste les intégrateurs de systèmes dans la cartographie des signaux de champ physiques aux topologies de bus de terrain numériques, garantissant que les interfaces de communication sont isolées des interférences électromagnétiques générées par des interruptions à fort courant adjacentes.
Les assemblages numériques intègrent également des réseaux de surveillance thermique. Des sondes de température à fibre optique ou des capteurs de surface infrarouges sans fil montés sur les joints de barres omnibus primaires et les pointes de disjoncteurs suivent les variations de température localisées. Parce que ces capteurs enregistrent des données en temps réel, les systèmes de contrôle peuvent signaler des tendances thermiques anormales causées par des boulons desserrés ou une oxydation de surface des semaines avant qu'un échec catastrophique de l'isolation ne se produise.
Cadres d'approvisionnement, acceptation en usine et assurance qualité
Acheter des infrastructures électriques à grande échelle nécessite une diligence technique rigoureuse. Des offres d'approvisionnement à faible coût initial cachent souvent des raccourcis de conception, tels que des sections de cuivre réduites, des plastiques d'isolateur de qualité inférieure ou des barrières de séparation limitées, ce qui entraîne des coûts de maintenance plus élevés au fil du temps.
Les équipes d'approvisionnement devraient baser les matrices d'évaluation sur des paramètres structurels, électriques et commerciaux :
- Antécédents de tests de type : Exiger des certificats de tests de type complets de tiers provenant de laboratoires accrédités (tels que ASTA, KEMA ou UL) correspondant à la configuration interne spécifique, à la taille du cadre et à la capacité de court-circuit citées par le fournisseur.
- Modularité et extensibilité : S'assurer que le cadre mécanique permet une expansion future aux deux extrémités sans nécessiter de réingénierie totale des barres omnibus ou de découpe structurelle.
- Exécution retirée vs. fixe : Pour les usines de fabrication critiques fonctionnant 24/7, les disjoncteurs retirables et les seaux de démarreur de moteur permettent un remplacement rapide des composants sans arrêter les sections de ligne adjacentes.
- Neutralité des composants : Évaluer si le matériel de montage interne prend en charge les composants de disjoncteurs du marché ouvert ou enferme l'installation dans des pièces de rechange propriétaires à source unique.
Les tests d'acceptation en usine (FAT) servent de point de vérification principal avant la livraison sur site. Un protocole FAT rigoureux devrait inclure :
- Vérifications du fonctionnement mécanique de tous les verrouillages, mécanismes retirables et matériel de verrouillage de porte.
- Tests à haute tension (dielectrique) à des tensions de test de fréquence de puissance désignées pour vérifier les dégagements et l'intégrité de l'isolation.
- Mesures de résistance d'isolation prises avant et après les tests de contrainte diélectrique à l'aide d'un mégohmmètre calibré à 1000V.
- Vérification de l'exactitude du câblage par rapport aux schémas approuvés, y compris les boucles de contrôle secondaires, la polarité des CT et l'adressage du bus numérique.
- Vérification du couple des fixations structurelles et des joints de barres omnibus, confirmée par des marques de peinture de couple.
Des protocoles de vérification complets garantissent que chaque tableau électrique fabriqué répond aux classifications de défaut dynamique spécifiques au site et s'intègre parfaitement dans les plateformes d'automatisation des usines existantes.
Maintenance Préventive, Diagnostics et Préservation des Actifs
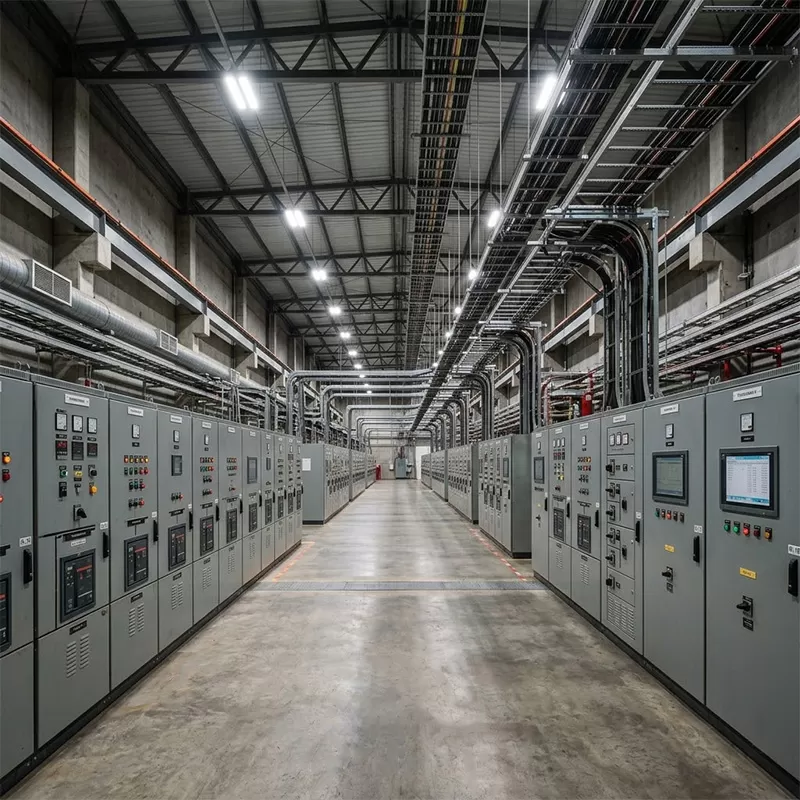
Maintenir la fiabilité de la distribution d'énergie nécessite des stratégies de maintenance préventive et prédictive disciplinées. Bien que les équipements modernes soient conçus pour des intervalles de service prolongés, la poussière industrielle, les vibrations des machines de stamping, les cycles thermiques ambiants et les contaminants chimiques dégradent les composants au fil du temps.
Des inspections thermographiques utilisant des caméras infrarouges doivent être effectuées sous des charges de fonctionnement normales à maximales tous les six mois. Les anomalies thermiques sont généralement dues à des joints boulonnés desserrés, une pression de contact incorrecte sur les doigts de déconnexion du disjoncteur, ou une distribution de phase déséquilibrée. Tout joint montrant une élévation de température supérieure à 10 degrés Celsius par rapport aux phases adjacentes nécessite une inspection physique immédiate et un resserrage lors de la prochaine fermeture programmée de l'usine.
Le service des disjoncteurs doit strictement respecter les directives du fabricant d'équipement d'origine. Les disjoncteurs à air (ACBs) nécessitent un nettoyage programmé des chutes d'arc, une inspection des contacts principaux et d'arc pour érosion, une lubrification des mécanismes de fonctionnement avec des graisses synthétiques approuvées par le fabricant, et des tests d'injection secondaire des unités de déclenchement électroniques pour vérifier que les valeurs de déclenchement et les courbes de délai correspondent aux études de coordination d'ingénierie.
Les disjoncteurs à boîtier moulé (MCCBs) nécessitent des tests de résistance d'isolement de routine et un cyclage mécanique. Dans des environnements exposés à de fortes vibrations, des tests ultrasoniques périodiques aident à détecter des micro-fissures dans les supports structurels ou des phénomènes de décharge partielle à un stade précoce au sein des connexions de réduction de tension moyenne à basse.
Questions Fréquemment Posées
Q1 : Quelle est la principale différence fonctionnelle entre la séparation interne de Forme 2b et de Forme 4b ?
A1 : La Forme 2b sépare les barres omnibus principales des unités fonctionnelles et des blocs de terminaison, mais les unités fonctionnelles et leurs terminaux sortants partagent des espaces internes communs. La Forme 4b isole chaque unité fonctionnelle de toutes les autres unités et place les points de terminaison des câbles sortants dans des compartiments complètement distincts et individuels, permettant au personnel de raccorder en toute sécurité les câbles de terrain sans exposition aux composants sous tension sur les circuits adjacents.
Q2 : Pourquoi les charges non linéaires dans la fabrication automatisée sont-elles dangereuses pour les barres omnibus de distribution ?
A2 : Les charges non linéaires produisent des courants harmoniques qui ne s'annulent pas dans le conducteur neutre, provoquant des courants neutres élevés pouvant atteindre jusqu'à 173 % à 200 % du courant de phase. De plus, des fréquences plus élevées augmentent la résistance du conducteur via l'effet de peau et induisent des pertes par courants de Foucault dans l'acier de l'enceinte, accélérant la dégradation de l'isolement par une chaleur excessive.
Q3 : En quoi la protection active contre les arcs électriques diffère-t-elle de la confinement passif des explosions ?
A3 : Le confinement passif des explosions repose sur des portes renforcées, des verrous lourds et des conduits d'évacuation de pression interne pour diriger les gaz d'arc explosifs en toute sécurité loin du personnel pendant une panne. La protection active contre les arcs électriques utilise des capteurs optiques et des seuils électriques pour déclencher des disjoncteurs en amont ou activer des interrupteurs de mise à la terre à action rapide en quelques millisecondes, éteignant la panne avant que l'énergie et la pression d'arc élevées ne puissent se développer.
Q4 : Quels paramètres clés déterminent la capacité de court-circuit requise
(Icw) ?
A4 : Le courant de court-circuit admissible en durée
(Icw) dépend du courant de défaut prospectif disponible provenant des
transformateurs en amont et de la génération sur site, de l'impédance du
câble de liaison ou de la barre omnibus, et du temps de coupure des dispositifs
de protection en amont. L'assemblage doit gérer cette énergie mécanique et
thermique pendant une durée déterminée (généralement 1,0 ou 3,0 secondes)
sans déformation mécanique ni défaillance d'isolation.
Q5 : Les
assemblages de puissance basse tension existants peuvent-ils être mis à jour
vers l'Ethernet industriel sans remplacement complet ?
A5 : Oui.
De nombreuses installations anciennes peuvent être modernisées en
ajoutant des unités de déclenchement électroniques intelligentes sur des
disjoncteurs à air existants, en installant des ponts de communication
externes qui convertissent les données série Modbus RTU en Ethernet
industriel (comme PROFINET ou Modbus TCP), et en montant des capteurs de
température et de courant sans invasive sur les joints de barres
principales.
Consultation d'ingénierie et mise en œuvre de projet
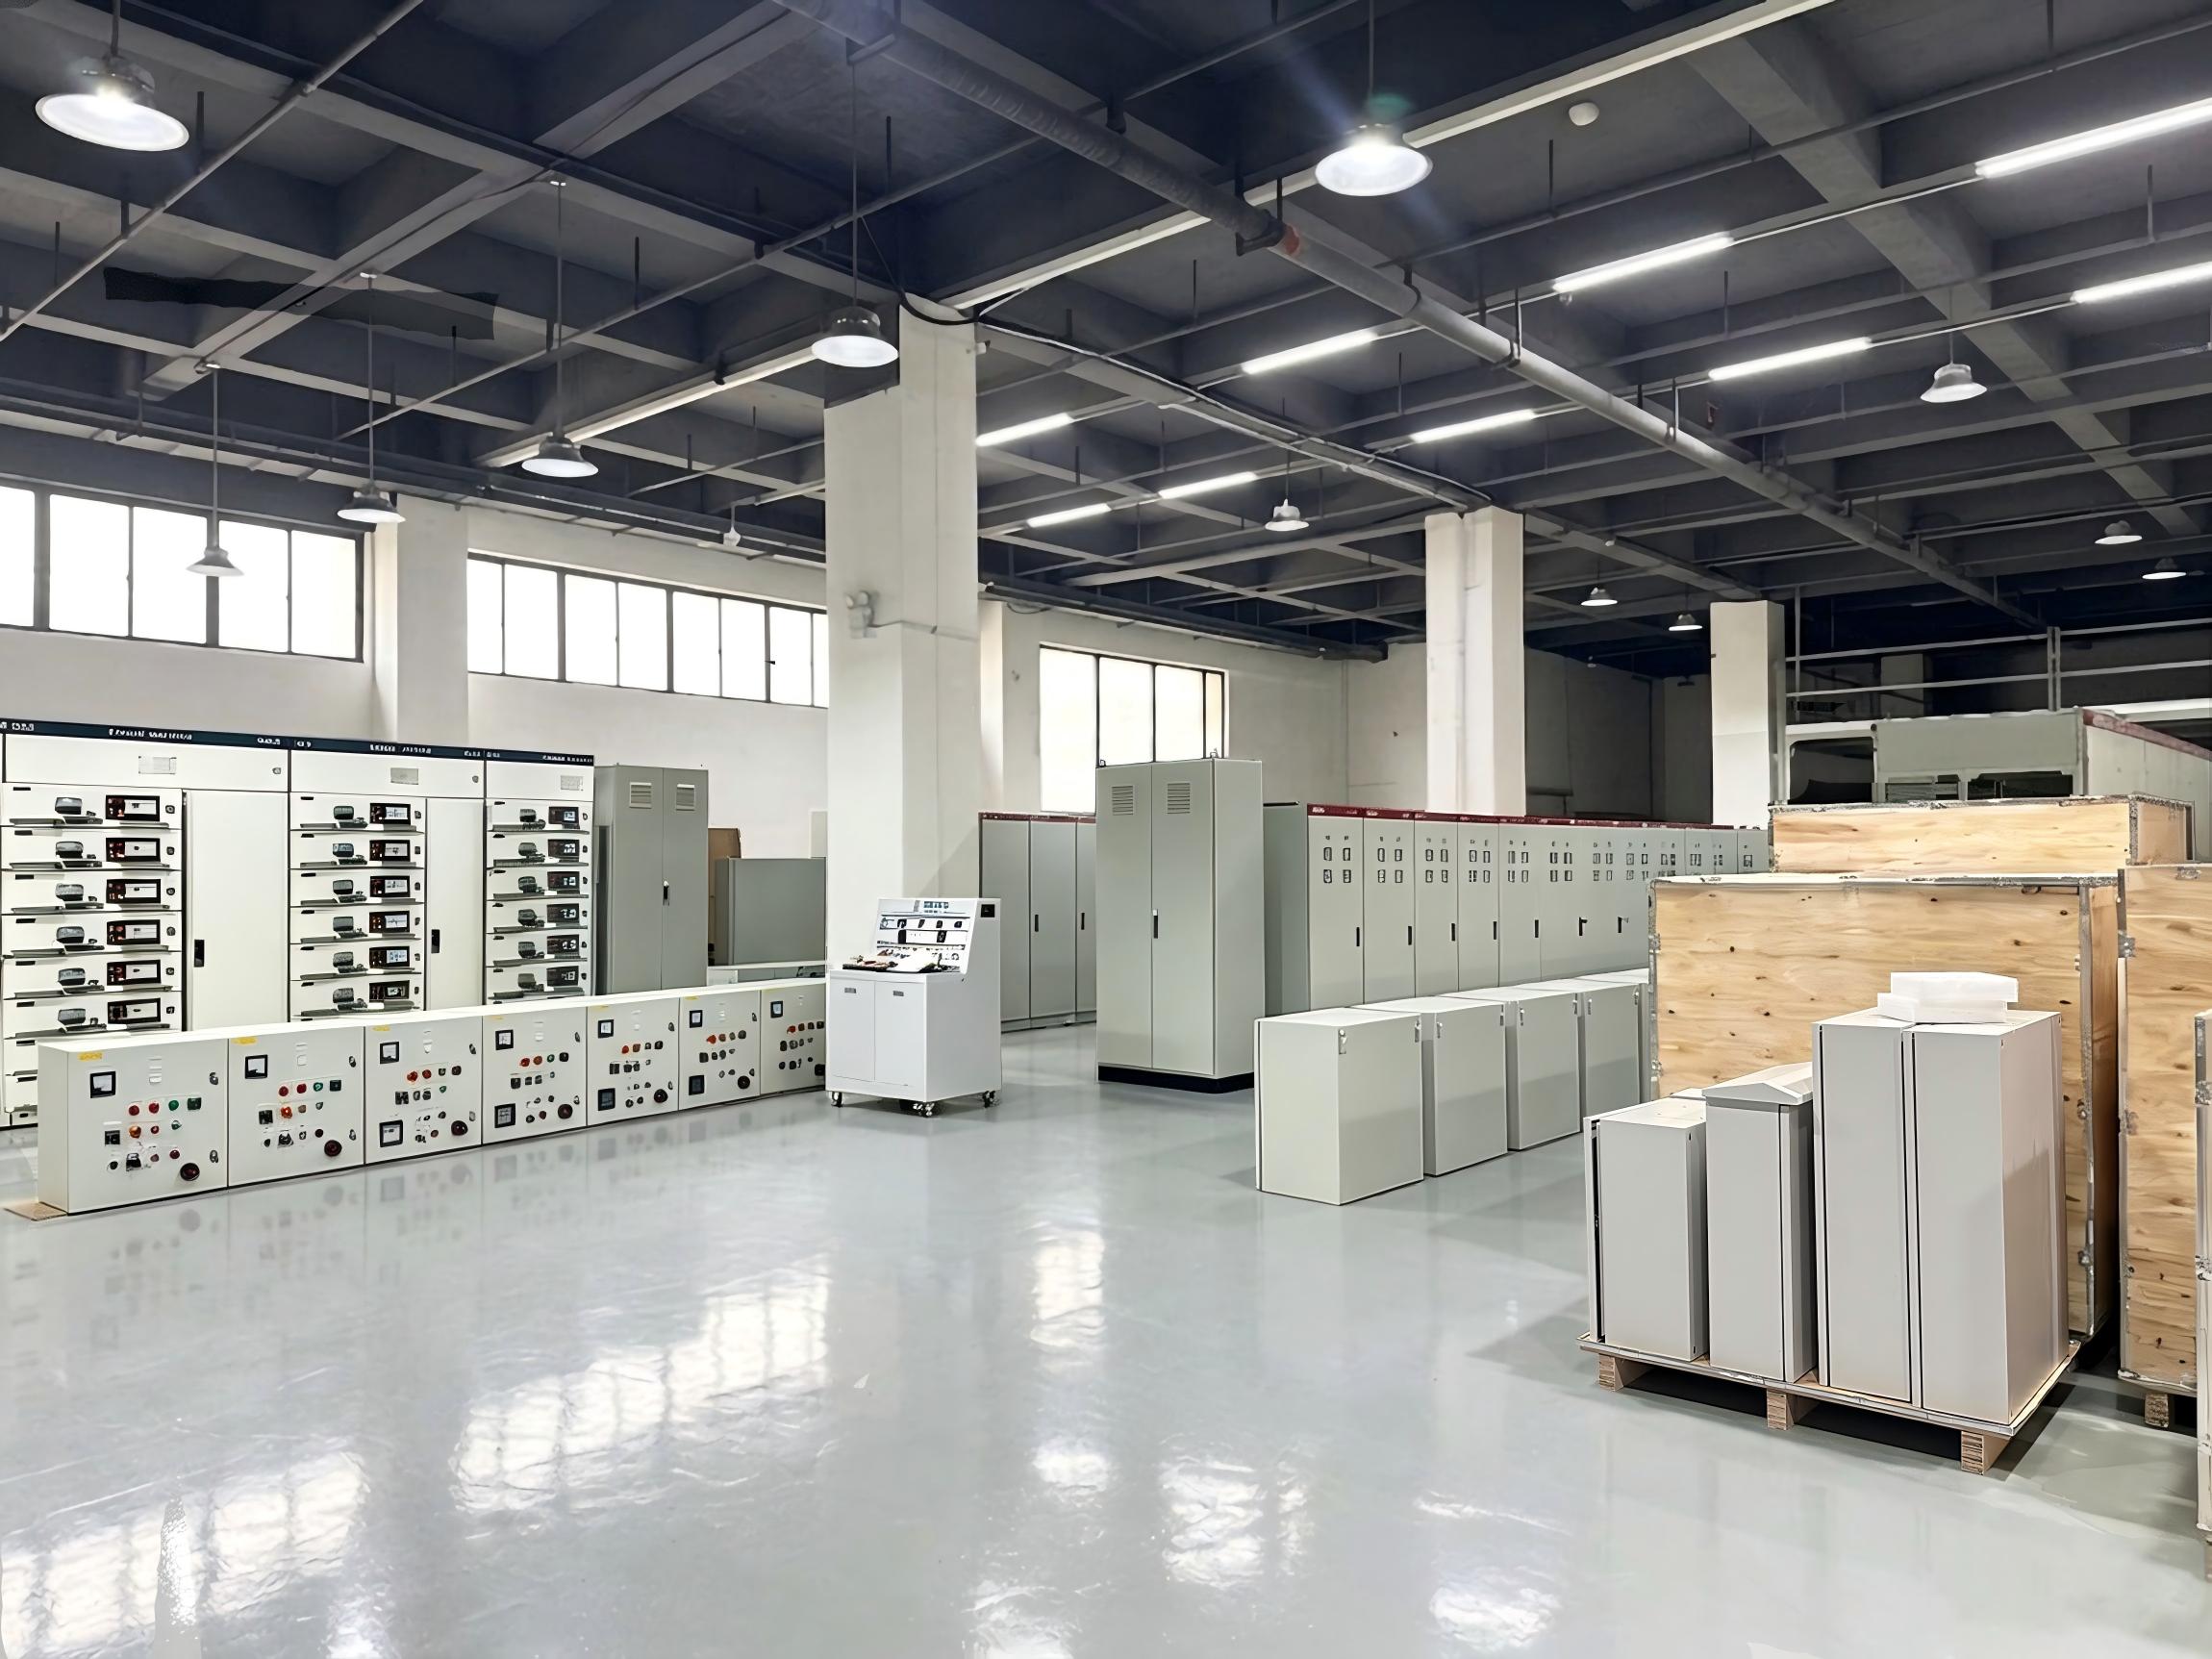
Configurer une infrastructure électrique fiable nécessite d'équilibrer des exigences électromécaniques complexes, des normes d'automatisation des installations et des règles strictes de sécurité au travail. Contactez le groupe d'ingénierie technique chez XDEPE pour examiner les spécifications du projet, évaluer les options de réduction du courant de défaut et concevoir des assemblages de distribution d'énergie personnalisés conçus pour les conditions exigeantes de la fabrication industrielle moderne.

 Cabinet (1).webp "Défaillance du commutateur automatique de transfert (ATS) : 5 causes courantes et comment y remédier")
.webp "Comment choisir le bon tableau de distribution triphasé pour les équipements de fabrication lourde")
 Switchgear (1).webp "Qu'est-ce qu'un appareillage de commutation retirable (type tiroir) ? Un guide complet pour débutants")
.webp "Tableau de distribution principal vs. Tableau de distribution secondaire : Quelle est la différence et comment choisir ?")
