L'infrastructure électrique dans les environnements de fabrication automatisée est passée de circuits de branche passifs à des écosystèmes de contrôle actifs, équipés de télémétrie. Les lignes de production automatisées, les cellules robotiques et les environnements d'emballage à haut débit exigent une alimentation continue sans chutes de tension, déséquilibres de phase et distorsion harmonique. Au centre de cette interface se trouve le tableau de distribution, fonctionnant comme le principal point de jonction entre les sous-stations d'entrée à haute capacité et la technologie opérationnelle en aval. Concevoir, spécifier et déployer ces assemblages nécessite une profonde réconciliation entre les principes classiques de l'ingénierie électrique et les exigences de télémétrie de l'Industrie 4.0.
Les installations de production modernes s'appuient sur des charges cycliques élevées entraînées par des variateurs de fréquence (VFD), des systèmes servo, des éléments chauffants et des machines de soudage à haute fréquence. Ces charges dynamiques introduisent des non-linéarités et des contraintes thermiques qui peuvent compromettre des ensembles de matériel de commutation mal conçus. Par conséquent, les responsables d'usine industrielle et les ingénieurs en conception électrique doivent aller au-delà des évaluations de capacité ampérage de base lors de la sélection des appareils de distribution, en priorisant les capacités de résistance aux courts-circuits, la compartimentation interne, l'atténuation harmonique et les réseaux de communication de bus de terrain.
Topologies et Ségrégation Interne dans les Environnements de Fabrication
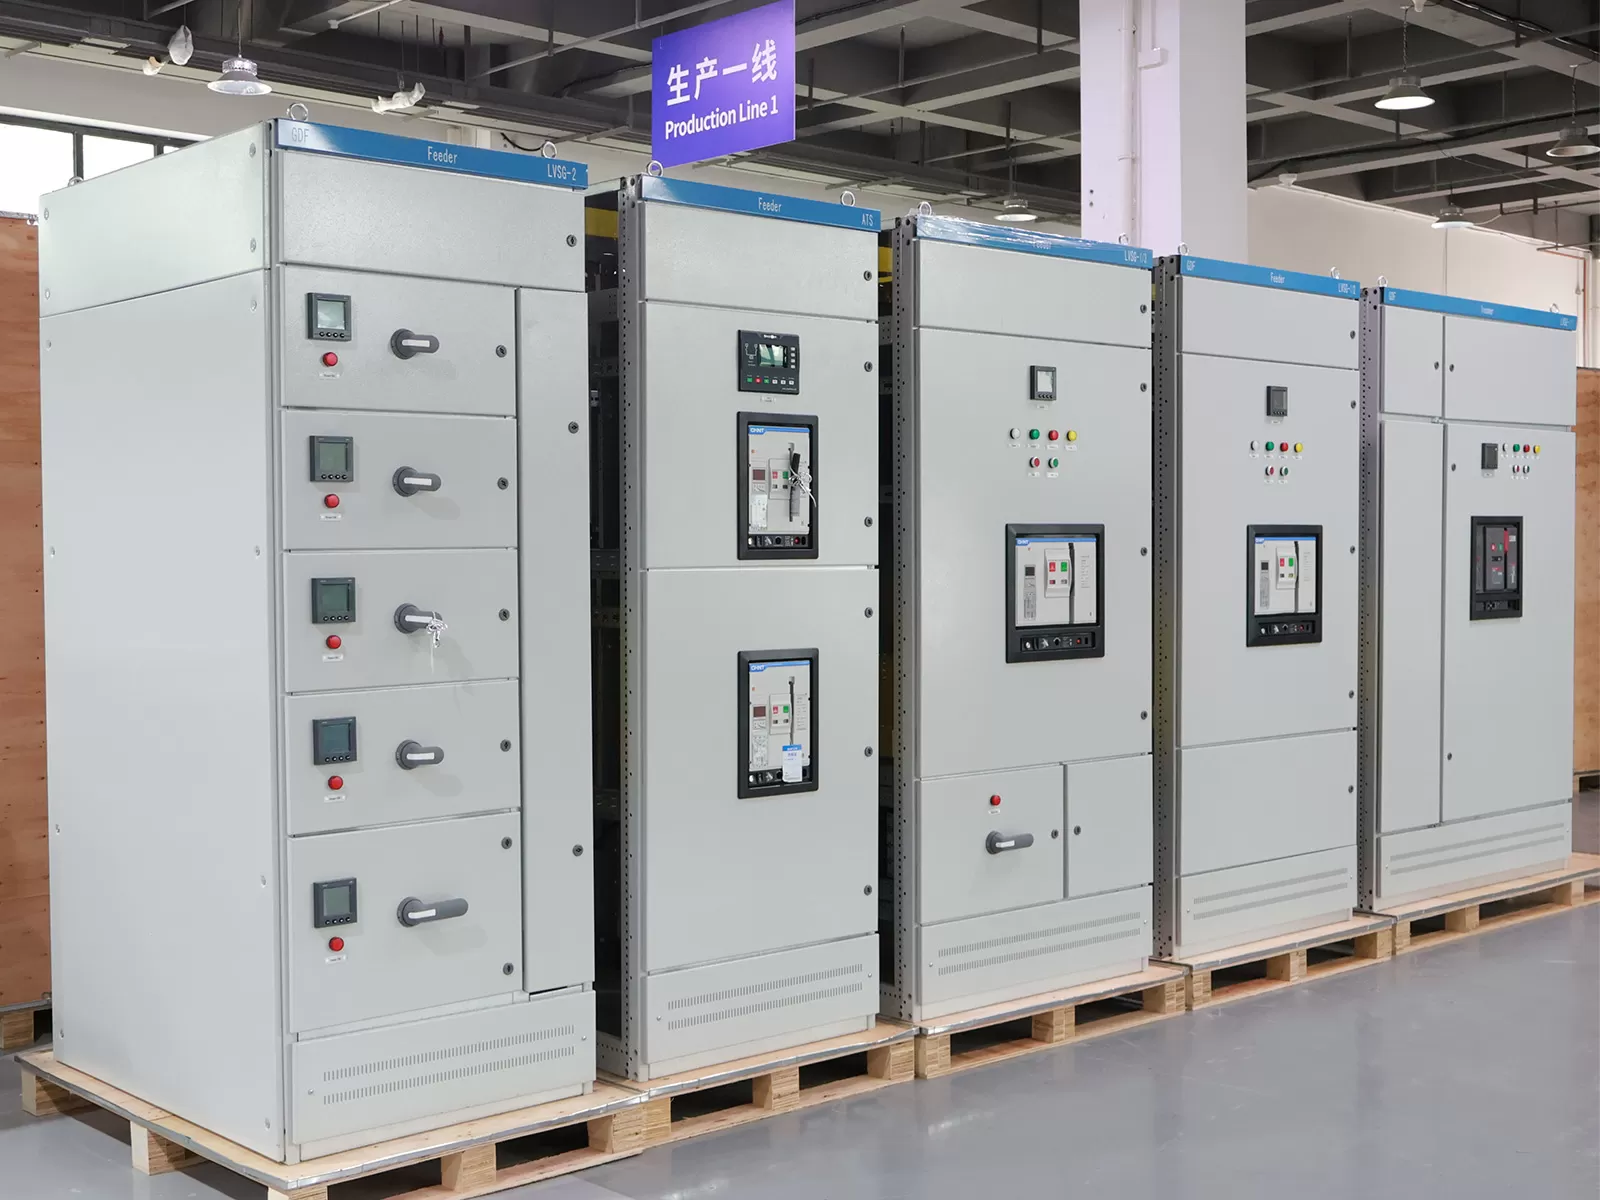
Les installations automatisées ne peuvent tolérer les arrêts non planifiés causés par la propagation de défauts internes. Un seul événement d'arc à l'intérieur d'un enclosure à usage général peut instantanément arrêter les lignes d'alimentation amont, provoquant un temps d'arrêt en cascade à travers plusieurs cellules de travail. Les enclosures électriques industrielles atténuent cette menace en adoptant des topologies structurelles rigides et des limites physiques internes.
L'architecture des enclosures repose fondamentalement sur des classifications de séparation internes définies par des normes telles que l'IEC 61439-2. Ces divisions internes, allant de la Forme 1 à la Forme 4b, dictent le degré d'isolement des barrières physiques établi entre les barres omnibus horizontales/verticales, les unités de commutation fonctionnelles (disjoncteurs, déconnecteurs) et les bornes de terminaison de câble sortant.
Forme 1 : N'offre aucune séparation interne. Les barres omnibus, les unités fonctionnelles et les bornes résident dans un espace partagé. Cet agencement est généralement limité aux espaces de contrôle auxiliaires à faible risque.
Forme 2 (2a, 2b) : Sépare les barres omnibus des unités fonctionnelles opérationnelles. La Forme 2b isole davantage les points de terminaison de l'assemblage principal de la barre omnibus, protégeant les techniciens lors des inspections de ligne.
Forme 3 (3a, 3b) : Isole les barres omnibus des unités fonctionnelles tout en séparant simultanément les unités fonctionnelles individuelles les unes des autres. Les bornes sortantes sont soit partagées, soit séparées, empêchant les défauts dans un circuit de branche moteur de détruire le matériel de commutation adjacent.
Forme 4 (4a, 4b) : Fournit une compartimentation complète. Les barres omnibus sont isolées des unités fonctionnelles ; les unités fonctionnelles individuelles sont isolées les unes des autres ; et les points de terminaison pour chaque circuit individuel sont strictement séparés. Les architectures de la Forme 4b représentent la norme d'or pour les usines de processus continu, permettant aux équipes de maintenance de servir un disjoncteur de branche sans désactiver les circuits actifs adjacents.
La conception de barres omnibus nécessite un calcul mécanique soigneux. Les barres omnibus en cuivre massif, typiquement en cuivre électrolytique de qualité dure (ETP) avec un revêtement en étain ou en argent, doivent être dimensionnées en fonction des courants continus et des forces électrodynamiques dynamiques générées lors de courts-circuits potentiels. Sous des courants de défaut de pointe (Ipk), les conducteurs de phase subissent d'énormes forces magnétiques répulsives. Les isolateurs de support mécanique, fabriqués en polyester renforcé de verre ou en époxy cycloaliphatique, doivent résister à ces contraintes latérales sans se fracturer, en maintenant les distances de fuite et de dégagement spécifiées à travers l'enveloppe opérationnelle.
Évaluations de courts-circuits, sélectivité et coordination de protection
La mitigation des défauts au sein des installations de fabrication nécessite une chaîne de dispositifs de protection conçue. Le courant de court-circuit potentiel (Icp) au point d'installation détermine la capacité de résistance aux courts-circuits requise (SCCR) et la capacité d'interruption de l'équipement de distribution. Les systèmes d'automatisation modernes ne peuvent pas compter sur des mécanismes de déclenchement en masse ; au lieu de cela, ils nécessitent une coordination sélective totale entre les dispositifs de protection en amont et en aval.
La coordination sélective garantit que lorsqu'un surcourant localisé ou un défaut à la terre se produit—comme un enroulement court-circuité sur un entraînement de convoyeur—seul le dispositif de protection immédiatement en amont du défaut élimine la condition. Les disjoncteurs d'alimentation en amont et les équipements de commutation principaux restent fermés, préservant l'alimentation continue pour le reste de l'installation. Atteindre ce niveau de discrimination nécessite une étude exhaustive des courbes temps-courant (TCC), des courbes de libération d'énergie de défaut (caractéristiques I²t) et des niveaux d'énergie de passage de pointe.
| Paramètre de Protection | Considération d'Ingénierie Principale | Impact sur le Temps de Fonctionnement de l'Automatisation |
|---|---|---|
| Résistance aux Courts-Circuits (Icw) | Capacité thermique et électrodynamique du système de barres omnibus sur une durée spécifique (typiquement 1,0s ou 3,0s). | Préserve la destruction mécanique de la barre structurale interne pendant les intervalles de nettoyage en amont de haute magnitude. |
| Capacité de Coupure de Courts-Circuits (Icu/Ics) | Capacité de coupure ultime et opérationnelle du disjoncteur à boîtier moulé (MCCB) ou du disjoncteur à air (ACB). | Assure que le disjoncteur peut répéter la coupure de courants de défaut industriels sévères sans défaillance catastrophique ou rupture diélectrique. |
| Discrimination Temps-Courant (I²t) | Profils de retard calibrés (courbes LSI/LSIG) programmés dans les unités de déclenchement électroniques. | Isole les défauts exclusivement au secteur de machine affecté, éliminant les arrêts de ligne à l'échelle de l'usine. |
| Mitigation des Éclairs d'Arc | Mise en œuvre de capteurs d'arc optiques, de commutateurs de maintenance réduisant l'énergie (ERMS) et de verrouillages de zone à action rapide. | Protège le personnel de l'usine pendant les routines de diagnostic et empêche la rupture de l'enceinte pendant les conditions d'éclat d'arc. |
Les surtensions transitoires représentent une autre menace fréquente pour les circuits d'automatisation industrielle. La commutation d'équipements inductifs, l'engagement de résistances de freinage dynamiques et les coups de foudre propagent des surtensions à front raide à travers le tableau de distribution électrique. L'intégration de dispositifs de protection contre les surtensions de Type 1 et Type 2 (SPD) directement dans la section de bus primaire supprime ces pics, limitant les surtensions transitoires à des niveaux compatibles avec les microcontrôleurs PLC sensibles, les modules d'E/S numériques et les transducteurs de terrain.
Atténuation harmonique et qualité de l'énergie dans les cellules de travail automatisées
Les usines automatisées fonctionnent avec des centaines de charges non linéaires. Les variateurs de fréquence à courant alternatif (PWM), les redresseurs à courant continu, les alimentations robotiques et les circuits de convertisseurs à découpage génèrent des courants harmoniques à des fréquences qui sont des multiples entiers de la fréquence fondamentale du réseau (50/60 Hz). Les harmoniques cinquième, septième, onzième et treizième circulent de nouveau dans le réseau de distribution, créant des défis thermiques, diélectriques et électromagnétiques.
Les harmoniques triples (spécifiquement les 3ème et 9ème ordres) ne s'annulent pas dans le conducteur neutre ; elles s'additionnent arithmétiquement. Dans les installations automatisées avec des densités d'alimentation à découpage monophasées élevées, le barrette neutre peut transporter des courants égaux ou supérieurs à l'amplitude du courant de phase. La spécification d'un conducteur neutre surdimensionné—souvent évalué à 200 % de la barre de bus de phase—prévent l'épuisement du conducteur neutre. Les équipes techniques, y compris les spécialistes en ingénierie chez XDEPE, tiennent régulièrement compte de ces multiplicateurs de dégradation harmonique lors de la conception d'architectures de distribution personnalisées pour l'automatisation industrielle lourde.
L'atténuation de la propagation harmonique directement au sein du tableau électrique industriel implique plusieurs stratégies d'ingénierie complémentaires :
Filtres harmoniques passifs accordés : Circuits LC connectés en parallèle avec les centres de charge principaux, accordés spécifiquement pour absorber les fréquences harmoniques 5ème et 7ème, réduisant ainsi la distorsion totale du courant harmonique (THDi).
Filtres actifs de puissance (APFs) : Dispositifs électroniques de puissance avancés utilisant des transistors bipolaires à grille isolée (IGBT) pour injecter des courants de compensation en anti-phase dans la ligne en temps réel, annulant efficacement les harmoniques dynamiques sur un large spectre de fréquences jusqu'au 50ème ordre.
Transformateurs d'isolement à facteur K et classés harmoniques : Transformateurs abaisseur conçus pour résister aux pertes par courants de Foucault et aux pertes de charge parasites induites par les courants harmoniques, prévenant la saturation du noyau et la fuite thermique.
Configuration de transformateur à décalage de phase : Utilisation d'alimentations à double convertisseur avec des configurations delta-étoile pour atteindre des profils d'annulation quasi-12-pulses ou 18-pulses directement au niveau de l'étape d'entrée de puissance.
Intégration d'appareillage électrique intelligent avec SCADA et réseaux industriels
La transformation de la fabrication moderne a élevé le tableau de distribution d'un cabinet en acier isolé à un nœud industriel intelligent. Les réseaux de distribution électrique sont désormais intégrés dans des plateformes de contrôle de supervision et d'acquisition de données (SCADA), des systèmes d'exécution de fabrication (MES) et des suites de gestion de l'énergie d'entreprise via des réseaux Ethernet industriels déterministes à haute vitesse et des réseaux de terrain.
Les unités de déclenchement contrôlées par microprocesseur et les compteurs multifonctions numériques fournissent une acquisition de données granulaire directement à chaque branche d'alimentation. Les paramètres électriques surveillés en temps réel incluent le courant efficace (RMS) par phase, la tension RMS réelle, la puissance active et réactive, le facteur de puissance, le facteur de crête et les niveaux de distorsion harmonique individuelle jusqu'à la 63ème harmonique. En convertissant les valeurs physiques brutes en paquets conformes aux protocoles (tels que Modbus TCP/IP, Profinet ou EtherNet/IP), le tableau de distribution fournit une télémétrie continue concernant la santé opérationnelle de la machine.
Les capacités de maintenance prédictive reposent fortement sur ces capteurs numériques internes. Lorsque un palier mécanique sur un entraînement de convoyeur majeur commence à se dégrader, le moteur d'entraînement tire des courants asymétriques et présente des fluctuations de charge uniques. Les circuits de dérivation intelligents détectent ces variations de signature de courant de sous-millisecondes bien avant qu'une alarme de surchauffe ne s'active. Les ingénieurs en automatisation peuvent corréler les pics de consommation d'énergie avec des états de cycle spécifiques des machines-outils automatisées, identifiant l'usure mécanique, l'émoussement des outils ou le blocage des vannes sans intervention physique sur la ligne.
De plus, la surveillance thermique physique interne a évolué vers une détection continue sans contact. Au lieu d'inspections thermographiques infrarouges périodiques effectuées par des entrepreneurs externes, les architectures modernes de panneaux électriques intègrent des capteurs thermiques infrarouges sans contact ou des réseaux de température en fibre optique directement le long des joints de barres omnibus, des pointes de disjoncteurs et des bornes de câbles à haute courant. Cette télémétrie est transmise aux systèmes de gestion de l'usine, fournissant un avertissement instantané si un couple de boulon lâche ou une oxydation de surface induit un chauffage localisé I²R.
Dynamique Thermique et Protection de l'Environnement
Les pertes de puissance au sein d'un tableau de distribution industriel se traduisent directement par une dissipation de chaleur dans un volume en acier fermé. Les disjoncteurs, les fusibles, les joints de barres omnibus et les alimentations électriques des instruments contribuent tous à la charge thermique interne. Si la chaleur n'est pas éliminée systématiquement, les températures ambiantes internes peuvent facilement dépasser la base de conception de 40°C, déclenchant des déclenchements intempestifs de disjoncteurs, un vieillissement prématuré de l'isolation des conducteurs et une défaillance catastrophique des modules de contrôle microélectroniques.
Les équipes de conception calculent la dissipation de chaleur en utilisant des modèles d'équilibre thermodynamique :
Q_total = Q_switchgear + Q_busbars + Q_cables + Q_accessories
Le taux d'augmentation de la température interne dépend de la surface externe de l'enceinte, du coefficient de transfert de chaleur thermique du matériau de l'enceinte, et de la température ambiante opérationnelle du sol de l'usine. Dans les espaces industriels légers, le refroidissement par convection naturelle à travers des persiennes conçues et des filtres à poussière peut suffire. Cependant, les installations de fabrication automatisées soumettent souvent l'équipement à des particules en suspension dans l'air, des copeaux métalliques, des fluides de coupe, une humidité élevée ou des procédures de nettoyage.
Ces environnements nécessitent des enceintes scellées fabriquées selon des classes de protection précises, telles que IP54, IP65 ou NEMA 4/4X. Lorsqu'une enceinte est complètement scellée pour empêcher l'entrée de liquides et de contaminants aéroportés, le refroidissement par convection naturelle échoue. Les ingénieurs doivent installer des systèmes de refroidissement en boucle fermée, tels que des climatiseurs montés sur panneau ou des échangeurs de chaleur air-eau. Les systèmes en boucle fermée isolent le cycle d'air interne de l'air contaminé de l'usine, extrayant la chaleur tout en maintenant activement l'humidité relative interne en dessous du point de rosée, empêchant des cycles de condensation destructeurs lors de changements rapides de température dans l'usine.
Spécifications d'Approvisionnement et Normes d'Ingénierie
Les équipes d'approvisionnement, les ingénieurs électriciens de l'usine et les fabricants d'équipements d'origine (OEM) doivent naviguer dans une matrice compliquée de normes internationales lors de l'approvisionnement en équipements de distribution. Une spécification mal alignée peut retarder la mise en service du projet, invalider l'assurance de l'usine ou introduire des dangers professionnels graves.
Les opérations mondiales adhèrent généralement à deux cadres réglementaires dominants : le cadre IEC (Commission Électrotechnique Internationale), prévalant dans toute l'Europe, l'Asie et le Moyen-Orient, et le cadre UL/NEMA, dominant en Amérique du Nord.
IEC 61439-1 et -2 : Définit les exigences pour les ensembles d'appareillage et de commande basse tension. Il remplace l'ancienne terminologie "testée en type" et "partiellement testée en type" par un régime de vérification strict comprenant 13 tests de conception distincts, y compris les limites d'élévation de température, les propriétés diélectriques, la résistance au court-circuit, la continuité du circuit de protection et la vérification du fonctionnement mécanique.
UL 891 et UL 67 : Couvre tableaux de distribution et tableaux de panneaux dans la sphère nord-américaine. Ces normes dictent des espaces de pliage de fils précis, l'épaisseur des métaux, les métriques de contamination et de dégagement, ainsi que l'intégration des dispositifs de surintensité testée conformément au Code national de l'électricité (NEC / NFPA 70).
Lors de la préparation des offres d'équipement, les ingénieurs en approvisionnement doivent clarifier les paramètres détaillés dans leurs fiches techniques plutôt que de formuler des demandes larges et génériques. Les spécifications critiques incluent la tension opérationnelle nominale (Ue), la tension d'isolation nominale (Ui), la tension d'impulsion de résistance nominale (Uimp), le courant de court-circuit prospectif aux bornes d'entrée, la forme spécifique de séparation, le code de protection contre l'intrusion et les conditions harmoniques.
Les stratégies d'approvisionnement doivent également tenir compte de la capacité d'expansion à long terme. Spécifier un ensemble de distribution avec 25 % à 30 % d'espace non équipé—complet avec des extensions de barres conductrices pré-percées et des baies de rail DIN modulaires—réduit considérablement le coût total de possession (TCO). Lorsqu'une installation automatisée intègre de nouvelles cellules de fabrication, les techniciens peuvent insérer des unités de protection de branche supplémentaires sans reconstruire l'ensemble de l'infrastructure de distribution électrique. Des organisations comme XDEPE assistent les départements d'ingénierie industrielle en configurant des architectures d'appareillage modulaires et extensibles qui tiennent compte des expansions projetées sur plusieurs années du sol de l'usine.
Mise en service sur le terrain, vérification et gestion du cycle de vie
La transition d'un panneau électrique conçu du sol de l'usine à une fabrication en direct nécessite une validation structurée. L'intégrité mécanique, structurelle et électrique doit être vérifiée par le biais de tests d'acceptation en usine (FAT) stricts et de tests d'acceptation sur site (SAT) ultérieurs.
Avant la mise sous tension, le protocole de mise en service impose une séquence complète de vérifications physiques et électriques :
Test de résistance d'isolation (Megger) : Les conducteurs doivent être testés à l'aide d'une alimentation DC haute tension (typiquement 500V ou 1000V DC) phase à phase, phase à neutre et phase à terre. Les lectures de base devraient largement dépasser les seuils nominaux du fabricant (typiquement >100 Mégaohms) pour confirmer qu'aucun cisaillement d'isolation ne s'est produit lors du tirage des câbles sur le terrain.
Test de résistance de contact (Ductor / Micro-Ohmmètre) : Les tests de résistance faible à courant élevé mesurent la chute de millivolts à travers les raccords de barres conductrices, les pointes de disjoncteurs et les joints de déconnexion mécanique. Des valeurs de résistance élevées identifient des fixations mal serrées ou une contamination de surface qui produiraient inévitablement des points chauds thermiques lors de l'opération à pleine charge.
Test de résistance diélectrique (Hi-Pot) : Vérifie que les espaces internes, les distances de contamination et les matériaux d'isolation solides peuvent résister à des pics transitoires haute tension sans rupture.
Tests de injection secondaire : Les unités de déclenchement électroniques sont testées à l'aide de jeux de tests spécialisés pour injecter des profils de courant synthétiques directement dans les cerveaux de déclenchement à état solide, vérifiant que les paramètres de coordination LSI programmés correspondent à l'étude de protection conçue de l'usine.
Vérification du couple : Tous les joints boulonnés structurels et électriques doivent être vérifiés avec des clés dynamométriques calibrées par rapport aux tableaux de serrage spécifiés par le fabricant, accompagnés d'un marquage de peinture de scellage de couple pour inspection visuelle.
Tout au long de la vie opérationnelle, la maintenance préventive doit être remplacée par une maintenance basée sur l'état. Les usines automatisées ne peuvent pas soutenir une désénergisation biannuelle pour des contrôles de routine. En utilisant une télémétrie continue, des capteurs thermiques en temps réel et des tests ultrasoniques périodiques (qui détectent les phénomènes de décharge partielle avant que des dommages visibles par suivi ne se produisent), les opérateurs d'installations maintiennent l'équipement critique en fonctionnement fiable pendant des décennies de cycles de fabrication rigoureux.
Questions Fréquemment Posées Techniques
Q1 : Comment est déterminée la capacité de résistance au court-circuit (SCCR) pour un assemblage industriel, et pourquoi ne peut-elle pas être augmentée simplement en augmentant la taille des disjoncteurs en aval ?
A1 : La SCCR globale d'un assemblage intégré est strictement déterminée par son composant le moins bien noté ou par sa capacité de combinaison en série testée. Vous ne pouvez pas augmenter la note simplement en échangeant des disjoncteurs de branche, car les barres omnibus structurelles physiques, les blocs de bornes, les interrupteurs de déconnexion et les faisceaux de câbles internes doivent tous être mécaniquement et thermiquement classés pour résister à l'énergie de courant de défaut prospective identique. Si un bloc de bornes d'entrée a une SCCR de 10kA, la note de tout le panneau tombe à 10kA, peu importe si les disjoncteurs de branche possèdent des notes d'interruption individuelles de 65kA, à moins qu'un dispositif limitant le courant testé ne soit placé en amont pour limiter le courant de passage maximal.
Q2 : Quelle est la distinction technique pratique entre la séparation interne Forme 3b et Forme 4b ?
A2 : Les configurations Forme 3b et Forme 4b isolent les barres omnibus principales des unités fonctionnelles (disjoncteurs) et isolent les unités fonctionnelles les unes des autres. La distinction opérationnelle essentielle réside dans la manière dont les bornes de terminaison des câbles sortants sont gérées. Dans la Forme 3b, les points de terminaison pour les câbles de champ externes sont conservés dans un compartiment de bornes séparé, mais les bornes pour plusieurs circuits peuvent partager cet espace commun. Dans la Forme 4b, les bornes sortantes pour chaque unité fonctionnelle individuelle sont complètement séparées des bornes de toute autre unité à l'intérieur de leurs propres compartiments physiques distincts. La Forme 4b permet à un technicien de travailler en toute sécurité à l'intérieur de la zone de terminaison d'un circuit isolé tandis que les circuits voisins restent complètement énergisés et opérationnels.
Q3 : Comment la distorsion harmonique élevée impacte-t-elle le dimensionnement des barres de neutre dans les usines automatisées ?
A3 : Les charges non linéaires — telles que les alimentations à découpage monophasées, les PLC et les étages d'entrée de variateurs de vitesse — génèrent des harmoniques triplen de séquence nulle (3e, 9e, 15e, etc.). Contrairement aux courants triphasés équilibrés fondamentaux de 50/60 Hz qui s'annulent à zéro dans le conducteur neutre, les courants harmoniques triplen s'additionnent de manière constructive dans le chemin neutre. Dans des conditions de charge non linéaire lourde, les courants neutres peuvent atteindre jusqu'à 140 % à 175 % des courants des conducteurs de phase. Si la barre de neutre est dimensionnée à 50 % ou 100 % de l'ampacité de phase standard, elle connaîtra une surchauffe chronique et une défaillance catastrophique de l'isolation. Les systèmes d'automatisation industrielle nécessitent souvent que la barre de neutre soit spécifiée à 200 % de capacité pour dissiper en toute sécurité ces courants circulants.
Q4 : Dans quelles conditions opérationnelles un tableau électrique industriel doit-il passer des louvres de convection passives à un contrôle climatique en boucle fermée ?
A4 : Le refroidissement passif (louvres de convection ou ventilateurs de ventilation) est acceptable uniquement lorsque l'environnement externe ambiant est propre, non corrosif, non conducteur et constamment au moins de 5 °C à 10 °C inférieur à la température de conception interne du cabinet. La climatisation active en boucle fermée ou les échangeurs de chaleur doivent être spécifiés lorsque l'environnement contient des contaminants aéroportés (poussière de carbone conductrice, copeaux métalliques, huiles aéroportées, fumées chimiques), lorsque l'enceinte doit maintenir une classification IP54, IP65 ou NEMA 4/12 pour protéger les électroniques sensibles, ou lorsque les températures externes de l'usine fluctuent au-dessus de la limite thermique interne maximale autorisée.
Q5 : Quelle est la différence opérationnelle entre les classifications Icu et Ics spécifiées sur les disjoncteurs industriels ?
A5 : Les deux classifications reflètent la performance en court-circuit selon la norme IEC 60947-2. Icu (Capacité de coupure de court-circuit ultime) représente l'amplitude maximale du courant de défaut que le disjoncteur peut interrompre en toute sécurité deux fois (une séquence de test Ouvert-Fermé/Ouvert) sans exploser ni s'enflammer, mais le disjoncteur n'est pas tenu de maintenir sa fonctionnalité opérationnelle par la suite. Ics (Capacité de coupure de court-circuit de service) représente le niveau de défaut que le disjoncteur peut interrompre de manière répétée tout en restant pleinement opérationnel, continuant à transporter le courant nominal continu et à éliminer les surintensités futures sans dégradation diélectrique hors tolérance. Dans des installations automatisées à haute fiabilité, les ingénieurs devraient exiger une classification Ics égale à 100 % de l'Icu (Ics = 100 % Icu) pour garantir que le disjoncteur ne nécessite pas de remplacement après avoir éliminé un événement de défaut typique.
Conseil en ingénierie et spécifications de projet
La sélection, la disposition et la mise en œuvre d'une architecture de tableau de distribution automatisé nécessitent un équilibre exact entre les réalités thermodynamiques, la précision de détection des défauts, la robustesse mécanique et les normes de communication industrielle. Que ce soit pour concevoir une usine de fabrication automatisée en site vierge ou pour moderniser une infrastructure existante afin de répondre aux exigences de télémétrie de la fabrication intelligente, les spécialistes en ingénierie de XDEPE collaborent avec les chefs de projet, les intégrateurs de systèmes et les directeurs électriques d'usine pour fournir des solutions de distribution d'énergie structurées et vérifiées, entièrement coordonnées et conçues selon les exigences exactes du projet.
Pour discuter de votre disposition d'automatisation, demander une assistance en conception sur mesure ou soumettre des schémas unifilaires (SLD) pour examen technique, contactez l'équipe d'intégration technique : yoyo@xdepe.com

 Cabinet (1).webp "Défaillance du commutateur automatique de transfert (ATS) : 5 causes courantes et comment y remédier")
.webp "Comment choisir le bon tableau de distribution triphasé pour les équipements de fabrication lourde")
 Switchgear (1).webp "Qu'est-ce qu'un appareillage de commutation retirable (type tiroir) ? Un guide complet pour débutants")
.webp "Tableau de distribution principal vs. Tableau de distribution secondaire : Quelle est la différence et comment choisir ?")
